

联系电话
13631572573


热压烧结炉是粉末冶金、特种陶瓷、硬质合金、复合材料制备的主流设备,它把高温烧结和机械加压叠在一起,让粉体在受压状态下致密固结。相比无压烧结,它能有效降低内部孔隙、提升结构均匀性,但工艺匹配度不够,照样会出现致密度不足、晶粒不均、力学性能波动。志远工业设备在交付真空热压类设备时,经常帮客户做工艺调试,下面把参数优化的思路讲清楚。
热压烧结在密闭环境里,通过持续机械压力推动粉体颗粒紧密贴合、滑移重组,配合高温完成颗粒界面融合和孔隙消除。高温让材料软化,压力把孔隙挤掉,两者协同作用,弱化了纯烧结的致密阻力。但整体成型效果高度依赖各工艺环节的匹配性,温度、压力、时间、气氛哪一头失衡,微观结构和力学性能都会受影响。
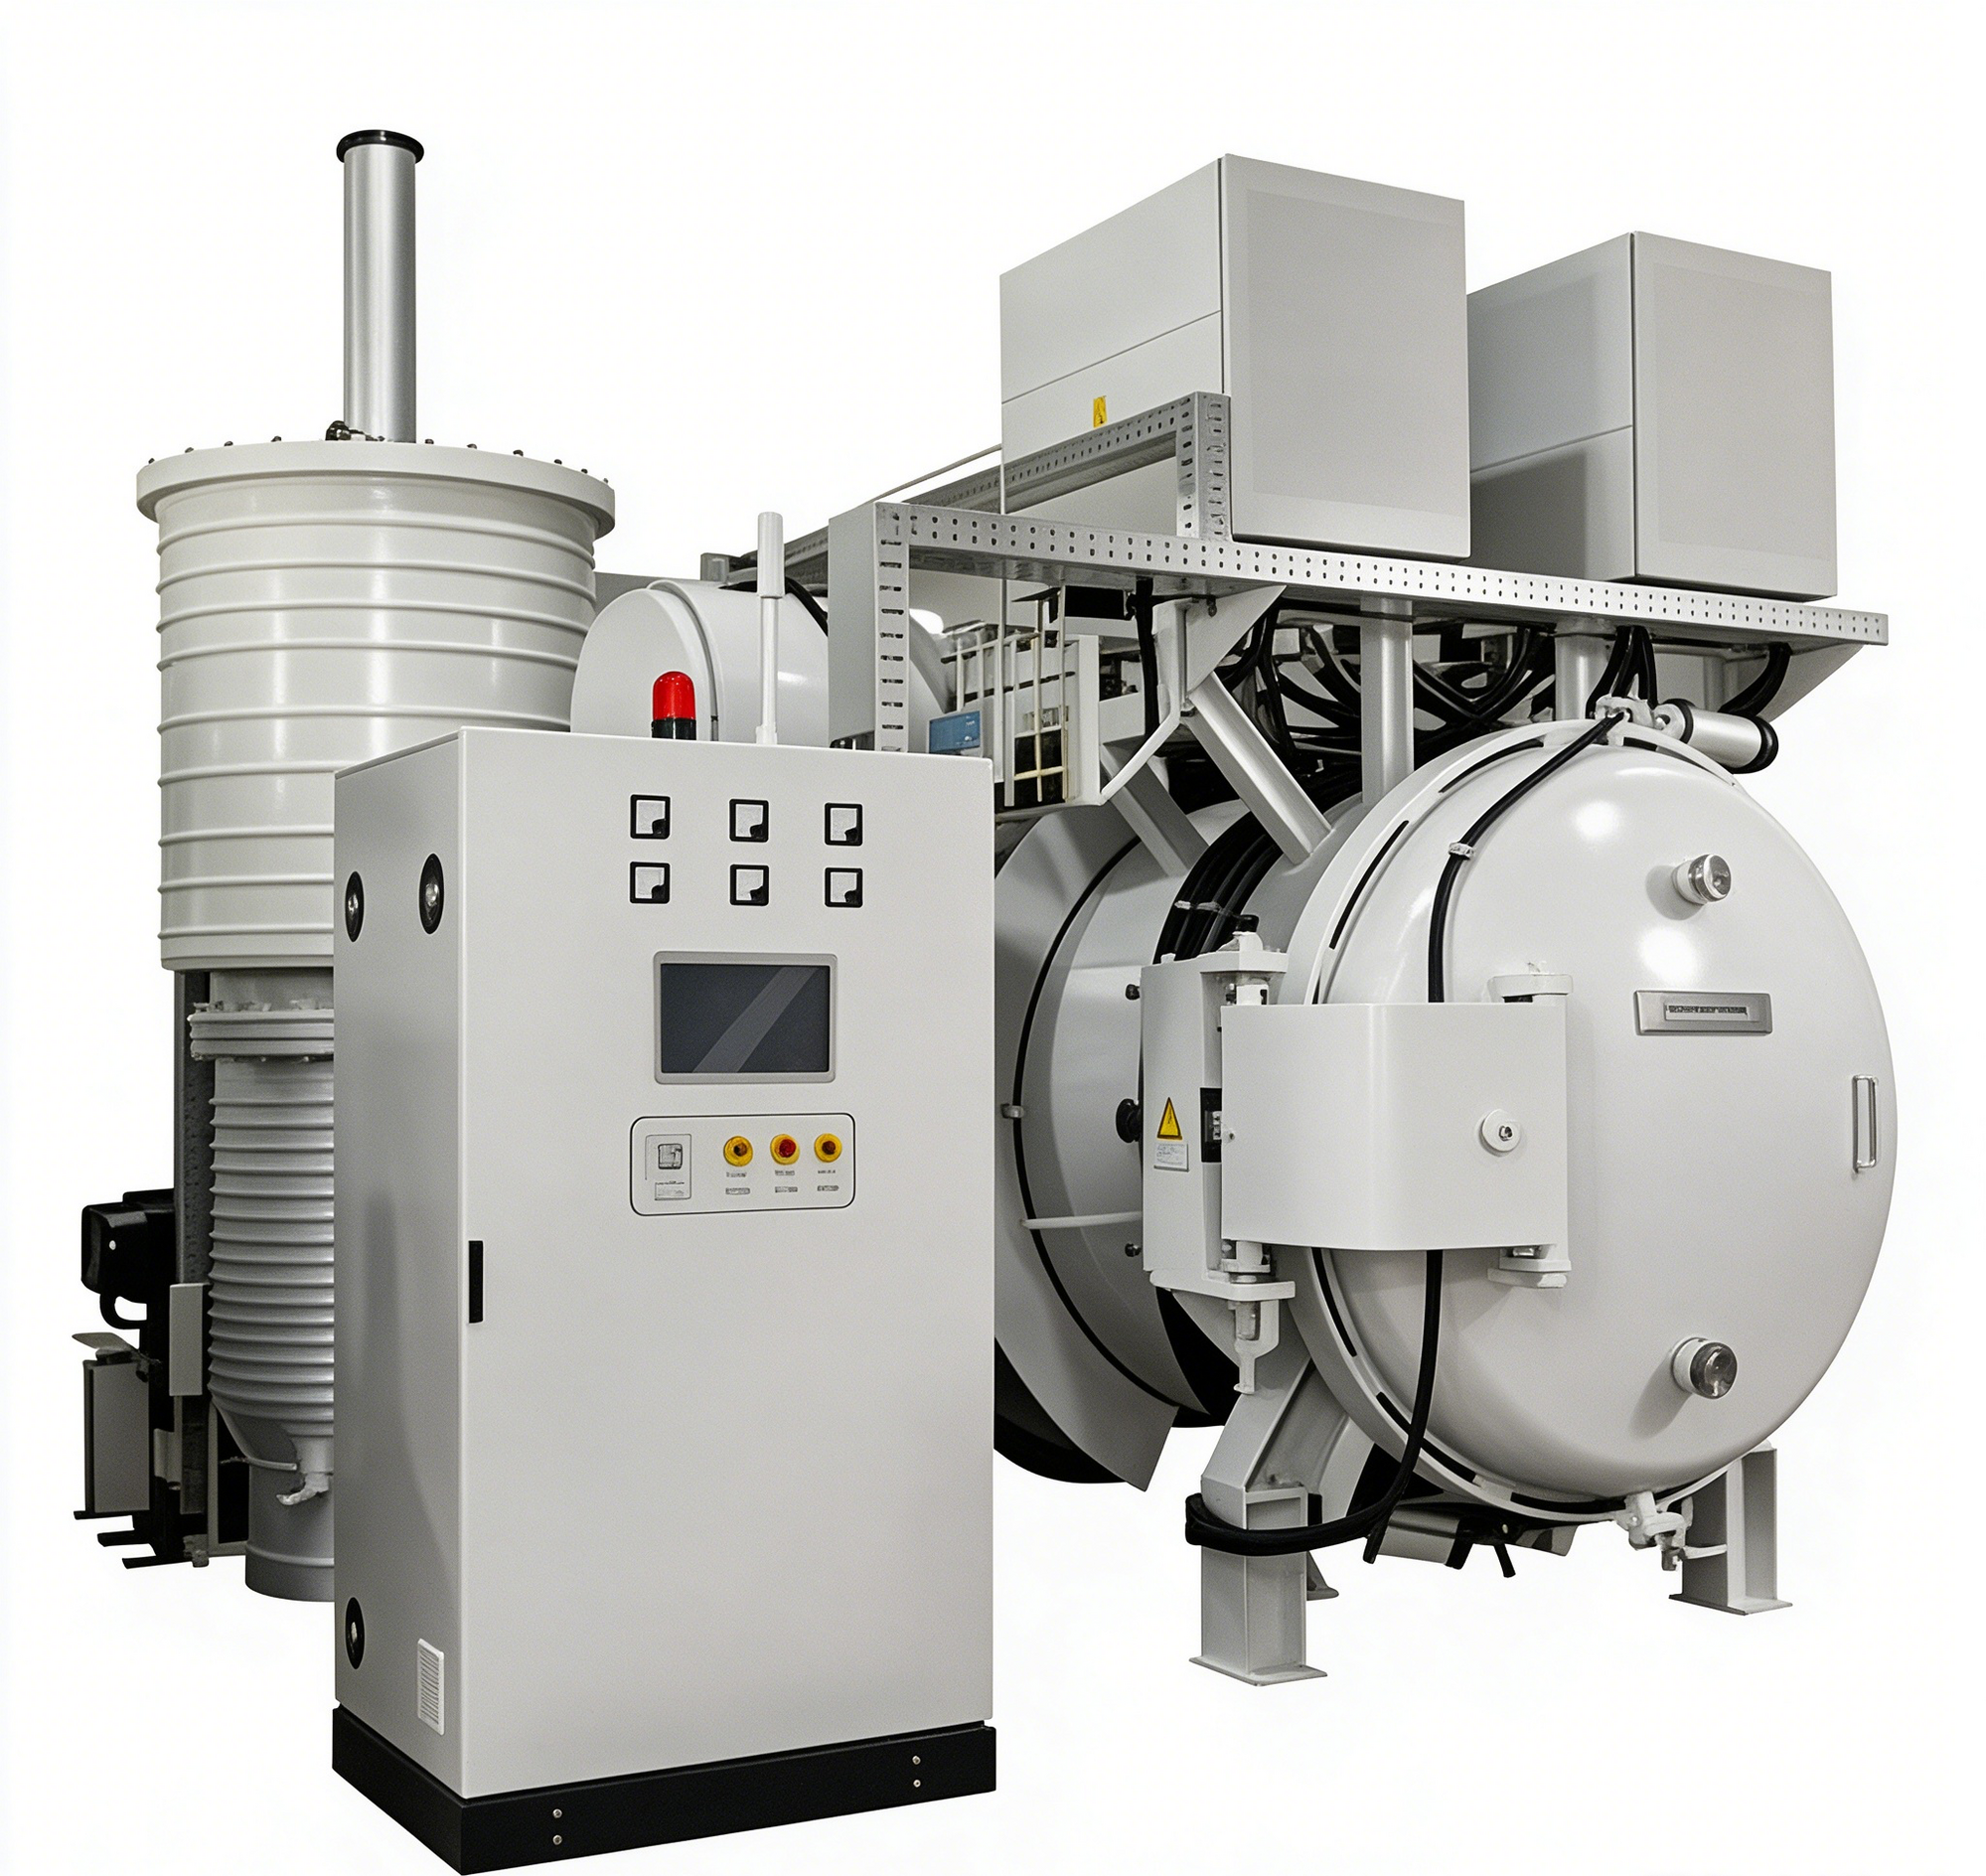
第一,温度制度优化。温度是影响颗粒扩散和界面结合的核心因素。合理优化升温流程和恒温制度,让烧结反应循序渐进,避免升温过快导致内外烧结不均、内部孔隙残留,同时防止温度过高引发晶粒异常长大和过烧。温度定高了晶粒长,定低了密度上不去,这个窗口要靠材料实验摸准。
第二,压力制度匹配。压力直接决定粉体堆积和孔隙闭合效果。按材料特性优化加压时机、保压状态和泄压流程:烧结初期加压促进粉体预致密堆积,中期加速孔隙收缩闭合,后期稳定成型结构。压力不足会疏松多孔,压力过大又会让坯体变形、内部应力集中。分段加压比一刀切好用得多。
第三,保温节奏优化。保温时长是平衡烧结质量和材料性能的关键。保温太短,内部反应不充分、闭孔没消掉;保温太长,晶粒长大、内应力释放过度。合理的保温节奏让材料内部反应充分、界面结合均匀,同时释放烧结内应力,规避后续开裂和形变。
第四,烧结气氛优化。不同材质要配不同气氛,避免高温氧化、组分挥发和杂质掺杂。活性金属材料要用真空或惰性气体保护,含碳材料要防脱碳,保护材料原始组分特性,从环境层面保障成品纯度和结构稳定。
多维度优化下来,材料内部开口孔隙和封闭孔隙大幅减少,颗粒结合更紧密,致密性明显提升,解决了传统烧结成品疏松、透气、结构松散的毛病。力学性能跟着上来:硬度、抗弯强度、抗压性能同步提升,韧性和抗疲劳特性也改善。规整的晶粒结构能分散受力、减少应力集中,工件使用寿命和工况适配性都上去了。
更实际的收益是批次一致性。标准化、优化后的工艺体系规避了人为调试和工艺波动带来的性能差异,多批次成品的微观结构、致密度、力学性能高度统一,满足精密构件量产的质量标准。这一点对批量生产厂家来说,比单批次性能高几个点更重要。
| 参数项目 | 常见范围 |
|---|---|
| 最高工作温度 | 1600~2200℃ |
| 轴向压力 | 10~50MPa |
| 升温速率 | 5~15℃/min |
| 保温时间 | 30~120min |
| 控温精度 | ±5℃ |
| 适用工件 | 片材、长条、硬质合金、陶瓷 |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件材质做调整。
案例一:某结构陶瓷密封件厂。该厂做氧化铝陶瓷密封环,原来工艺参数粗放,烧结温度偏高、压力一次加到底,成品气孔率波动在1%到2%之间,耐腐蚀测试早期渗漏多。后来做工艺优化:温度从1650℃降到1600℃,采用分段加压(初期5MPa、中期升到20MPa),保温时间从2小时调到1.5小时。优化后气孔率稳定在0.3%以下,密封环平均寿命从8个月延长到13个月,批次一致性明显改善。
案例二:某硬质合金刀片小试线。该线原来用无压烧结做刀片,抗弯强度离散大。引入热压工艺后配合真空加压烧结炉做致密化验证,优化温度和压力匹配,烧结温度从1440℃降到1390℃、轴向压力30MPa保温40分钟。三个月跟踪,刀片抗弯强度离散系数从12%降到6%,崩刃不良率下降约四成。志远工业设备在方案中建议客户把真空烧结炉预烧和热压终烧串成线,脱蜡和致密化分工明确,成品率更稳。
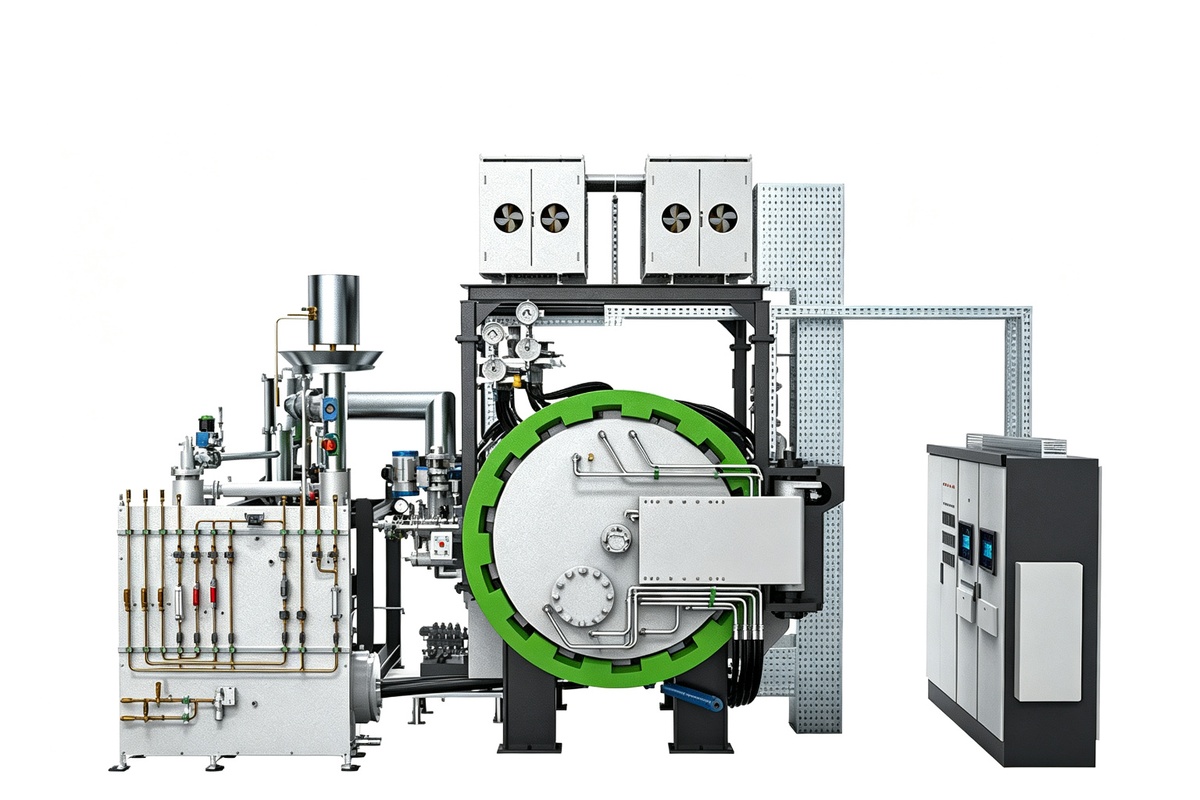
热压烧结参数优化不用升级硬件,把温度、压力、保温、气氛四个维度匹配好,就能显著提升致密度和力学性能。志远工业设备在真空热压和烧结类设备上有成熟工艺方案,欢迎拿具体工件来交流调试思路。