

联系电话
13631572573


气压烧结炉在硬质合金、结构陶瓷、高温合金制备里用得越来越多,它靠充入高压惰性气体在烧结后期对工件施压,把无压烧结压不住的残余孔隙压掉。这台设备选型直接关系到产品质量和工艺稳定性,选配不对,要么烧不出致密度,要么气氛波动导致工件性能散。志远工业设备在配套真空烧结类设备时,经常被客户问到气压烧结炉怎么选,下面把三个核心要点讲清楚。
烧结压力是推动致密化的关键,要按材料特性和工艺目标匹配。硬质合金、高硬度陶瓷这类致密化难度大的材料,需要设备具备稳定的高压输出能力,靠持续施压把孔隙填掉。不同材料对压力需求差异很大,做硬质合金一般要几兆帕到几兆帕的气压,做氮化硅陶瓷可能要到几兆帕甚至更高,这个得按你的材料和工件来定。
压力控制的精度和稳定性同样关键。好的机型用伺服液压闭环控制系统,能精准调节压力曲线,避免压力波动导致内部结构不均。还要支持多段压力程序设置,适配脱脂、烧结、保温不同阶段的压力需求,让压力和温度协同控制。做复杂工艺的客户,这点尤其不能省。
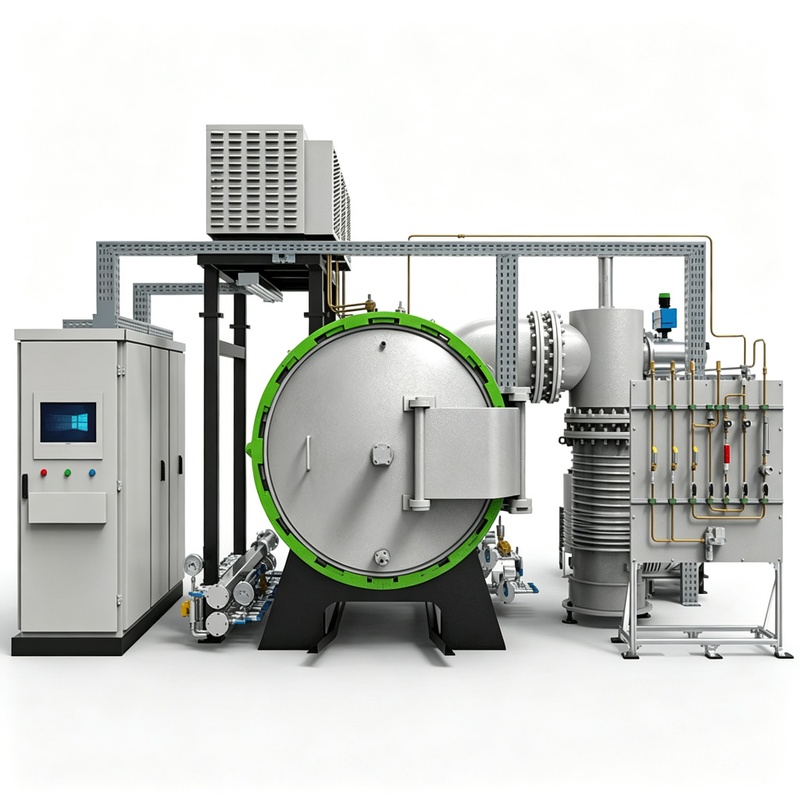
气氛控制直接影响材料化学稳定性和最终性能。核心在三点:气氛选择、纯度控制、系统稳定性。气氛要按材料特性配,还原性材料用氢气,惰性材料用氮气、氩气,避免烧结过程氧化和脱碳。部分特殊工艺要混合气氛,设备得具备多气体管路切换和精准配比能力。
气氛纯度要满足工艺要求,配高效净化系统,严格控制氧含量和露点。气体流量和压力要精准调控,气氛一波动,材料性能就跟着偏,半导体、光学材料这类高精度场景尤其敏感。安全上,氢气这类易燃易爆气体要有泄漏检测和防爆泄压装置,不能只图功能不顾安全。
升温速率决定烧结效率和微观结构,要按材料特性分阶段控制。高活性材料要快速升温避免氧化,低活性材料要慢速升温保均匀;复合材料要兼顾各组分热膨胀差异,分阶段控制升温速率,防止界面开裂。实用做法是分三段:低温段快速升温完成脱气脱胶,中温段控制速率保致密化,高温段缓慢升温优化性能。
设备要配程序控温系统,支持自定义升温曲线,结合PID算法实现精准控温,保障温场均匀。升温速率还要和保温时间、压力协同优化,升太快会热应力开裂,升太慢降生产效率。做硬质合金的客户,脱蜡段的升温速率尤其要控好,不然残碳留在工件里。
| 参数项目 | 常见范围 |
|---|---|
| 最高工作温度 | 1600~2000℃ |
| 充气压力 | 1~10MPa(氮气/氩气) |
| 升温速率 | 3~10℃/min(可编程分段) |
| 控温精度 | ±5℃ |
| 气氛管路 | 多路切换+精准配比 |
注:以上为常见配置范围,具体参数可根据客户工艺需求和材料体系做调整。
案例一:某氮化硅陶瓷结构件厂。该厂做氮化硅陶瓷轴承和密封环,无压烧结后致密度卡在96%左右,残余孔隙影响耐磨寿命。选型时配了带5MPa氮气充气压力的气压烧结炉,分段控制升温(低温段快速脱胶、中温段3℃/min、高温段慢升)。投产后致密度提升到99%以上,抗弯强度从700MPa提升到900MPa,工件耐磨寿命明显延长。
案例二:某硬质合金刀片厂。该厂原来用普通真空烧结,边角残留气孔导致崩刃。引入气压烧结炉后配合真空烧结炉做预烧脱蜡,再进气压炉在5MPa氮气下完成致密化。优化后刀片边角气孔压掉,崩刃不良率下降约35%,批次一致性提升。志远工业设备在方案中建议客户把脱蜡段升温速率单独设成慢档,避免残碳影响成品。
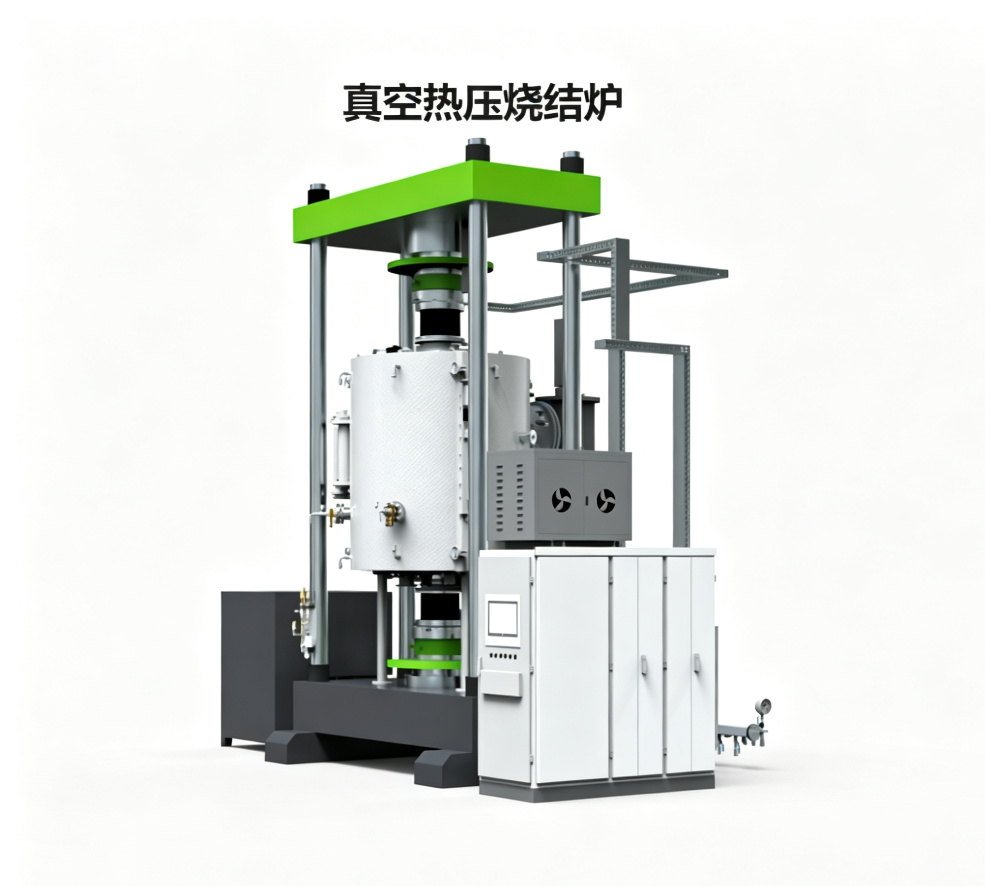
气压烧结炉选购先明确材料类型、工艺目标和产能,锚定烧结压力、气氛控制、升温速率三个核心指标,再兼顾安全和运行成本。志远工业设备在真空加压烧结炉和气压烧结类设备上有成熟方案,欢迎拿具体工件和材料来交流选型。