

联系电话
13631572573


做航空航天零件或者医疗器械的厂家,经常遇到两种金属怎么焊都不理想的问题——熔焊容易出气孔裂纹,钎焊强度又不够。真空扩散焊炉就是冲着这种难题来的:在真空环境里把两块金属加热到再结晶温度以下,靠原子互相渗透把它们接在一起,不熔化、不加料,接头强度能接近母材。志远工业设备在做真空钎焊炉和扩散焊设备时,接触了不少这类需求,下面把技术原理和应用场景说清楚。
真空扩散焊的过程分三步:先把工件表面抛光到一定光洁度,放进炉膛抽高真空,把表面吸附的气体和氧化层排干净;然后升温到材料再结晶温度以下,同时施加轴向压力让两个贴合面紧密接触;保温保压一段时间,界面两侧的原子互相扩散,形成冶金结合。整个过程没有液相出现,工件不会像熔焊那样变形或产生热影响区。
这种焊接方式对表面状态要求很高。贴合面粗糙度一般要达到Ra1.6以下,否则微观高点接触不上,中间残留空隙就成了接头薄弱区。焊前清洗也很关键,油污、指纹、氧化膜都会阻碍原子扩散,通常要用丙酮超声清洗再加离子轰击活化表面。
和钎焊比,扩散焊不用钎料,接头成分和母材接近,没有钎料层带来的电化学腐蚀问题。和熔焊比,它能焊异种材料——钛合金和不锈钢、铜和钨,这些熔焊容易脆化的组合,扩散焊都能处理。但代价是周期长,一次焊接保温时间从几十分钟到几个小时不等,产能没法和熔焊比。
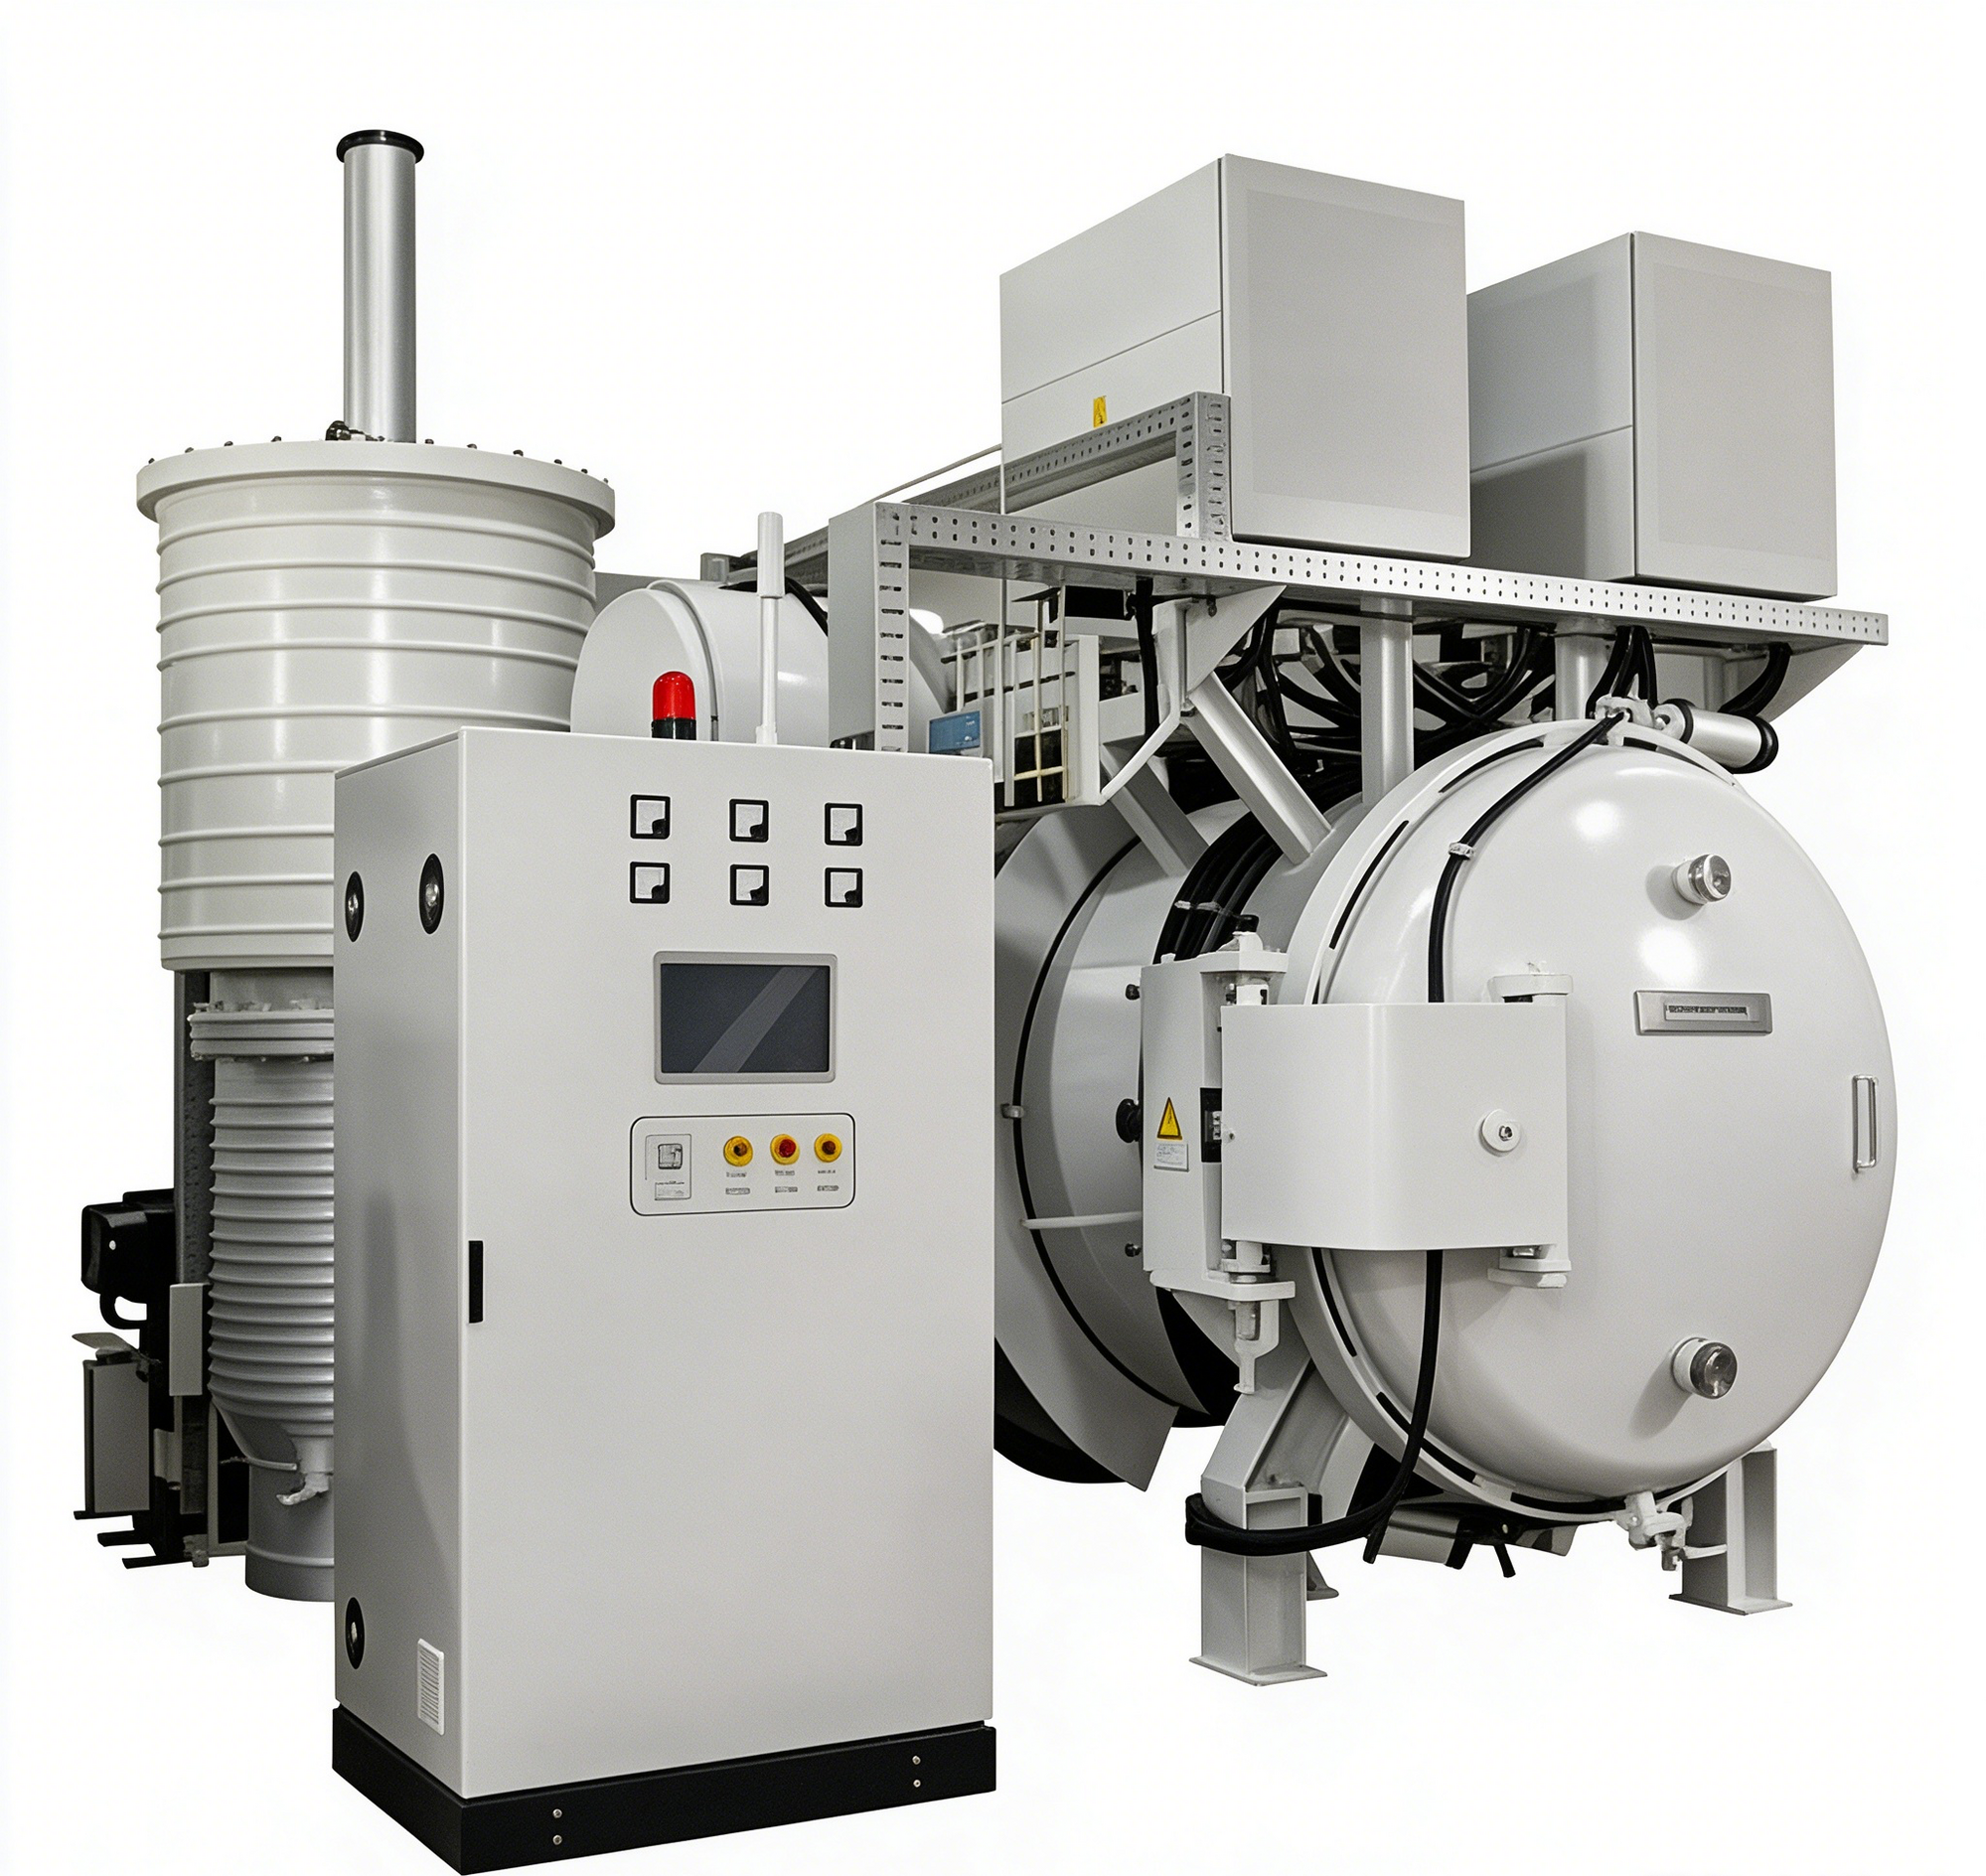
第一个优势是接头强度高、疲劳性能好。原子扩散形成的界面是连续的,没有熔焊那种粗大铸态组织,也没有钎缝的脆性金属间化合物。做过对比测试的钛合金扩散焊接头,拉伸强度能达到母材的95%以上,疲劳寿命比熔焊接头高出一个数量级。航空发动机的涡轮冷却叶片、蜂窝夹层结构件,用的就是这种接头。
第二个优势是变形小。焊接温度低于再结晶点,工件整体收缩均匀,不需要像熔焊那样做大量焊后校形。薄壁件、蜂窝板这类容易变形的结构,扩散焊几乎是少数不产生明显变形的焊接方式。做完之后接头尺寸精度能控制在0.05mm以内,后续机加工余量很小。
第三个优势是能焊难熔金属和活性金属。钨、钼、钽、铌这些高温合金,熔焊时容易吸气变脆;钛、锆这些活性金属,在空气里焊会被氧氮污染。真空环境把这些问题都绕过去了。核能领域的锆合金包壳管端塞焊接、半导体设备的钨钼结构件连接,用的都是扩散焊。
航空航天领域,扩散焊主要做涡轮盘-叶片环、钛合金蜂窝夹层壁板、燃料电解池极板这些结构。这些零件既要轻又要耐高温,传统焊接方式满足不了。医疗器械方面,人工关节的钛合金柄与多孔钛涂层连接、牙科种植体的基台和植入体结合,都用扩散焊来保证生物相容性和力学强度。
电子工业里,真空扩散焊用来做散热模组——铜和钼的复合热沉,把铜的导热性和钼的低膨胀系数结合在一起,封装到功率模块里。半导体设备中的真空密封法兰、电极馈通件,也靠扩散焊来保证漏气率满足10⁻⁹ Pa·m³/s以下的要求。
| 参数项目 | 常见配置 |
|---|---|
| 最高工作温度 | 1300~1500℃ |
| 极限真空度 | 6.7×10⁻⁴ Pa |
| 加压方式 | 轴向液压/伺服加压 |
| 最大压力 | 5~30吨(根据工件尺寸) |
| 控温精度 | ±5℃ |
| 温度均匀性 | ±8℃(有效温区) |
| 适用工件 | 钛合金、高温合金、难熔金属、异种材料 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某航空航天结构件厂。该厂做钛合金蜂窝夹层结构,原来用熔焊封边,薄壁部位变形量超过2mm,后续校形周期长。改用真空扩散焊后,在920℃、3MPa条件下保温2小时,封边变形量控制在0.3mm以内,接头剪切强度达到母材的90%,整体加工周期缩短约40%。
案例二:某半导体设备配套企业。该企业做铜钼复合热沉,需要把无氧铜片和钼板焊成一体。传统钎焊用银铜钎料,高温下钎料层软化导致热沉翘曲。后来用真空箱式气氛炉做扩散焊,在850℃、5MPa条件下保温1.5小时,界面实现原子级结合,热阻从钎焊的0.8 K/W降到0.3 K/W,器件散热效率明显提升。
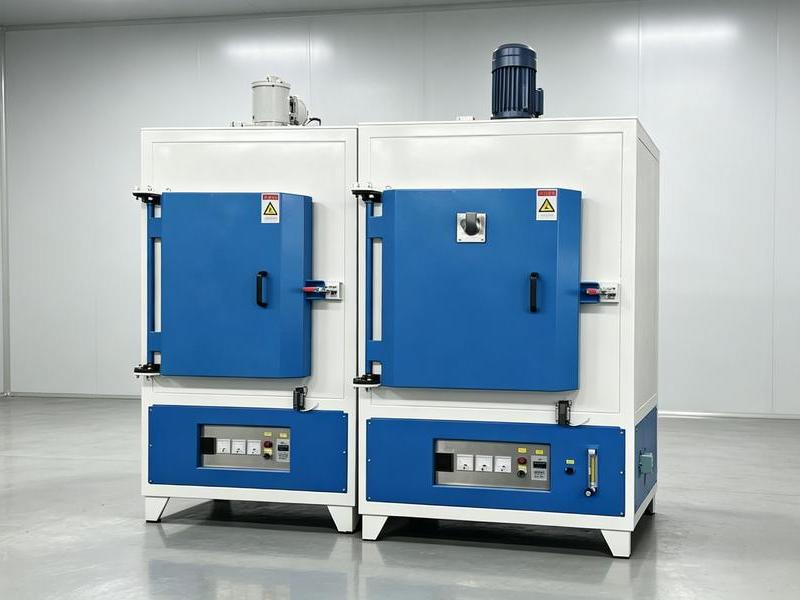
选真空扩散焊炉,先把工件材质、尺寸和批量搞清楚。小件多品种选立式小压机,大件批量生产选卧式大型真空热压设备。志远工业设备在真空焊接和热压领域有成熟方案,可以拿具体工件来做工艺验证。