

联系电话
13631572573


做粉末冶金或者硬质合金的车间,真空热压烧结炉一旦跑起来就是没日没夜地转,长期在高温、高压、高真空的工况下运行,密封件老化和热电偶漂移几乎是必然会发生的事。志远工业设备在给客户做设备交付和回访时,发现很多产线的废品率波动,根源不在工艺本身,而在日常运维没跟上——真空度慢慢往下掉,温度偏差悄悄往上跑,等到发现产品出问题,往往已经烧了好几炉。下面把密封维护和温控校准这两件事掰开来说。
真空热压烧结炉的密封系统是整个设备的第一道防线。炉门密封圈、法兰垫片、真空管路接头,这些部位长期被高温烘烤和机械挤压,弹性衰减是常态。一旦密封面上出现一道肉眼难辨的微裂纹,炉内真空度就会从6.7×10⁻³ Pa缓慢跌到10⁻¹ Pa量级,材料在加热过程中就会被残余气体氧化,表面发灰、致密度下降。
日常巡检要盯三个地方:一是炉门密封圈有没有变硬、开裂或者压痕过深,二是法兰连接螺栓的力矩有没有松掉,三是密封面上有没有金属碎屑或碳灰附着。密封面一旦划伤,再拧紧螺栓也压不回去,只能更换。建议每三个月做一次氦质谱检漏,重点查焊缝和快卸接头这些容易被忽略的位置。很多客户反馈,做完一次系统检漏,真空度恢复时间能缩短近一半。
密封件更换别等漏了才换。石墨密封圈一般累计使用200炉左右就要检查压缩量,硅橡胶密封圈在高温区寿命更短。志远工业设备建议建立密封件台账,记录每根密封件的安装日期和使用炉次,到了周期就预防性更换,比出了次品再抢修划算得多。
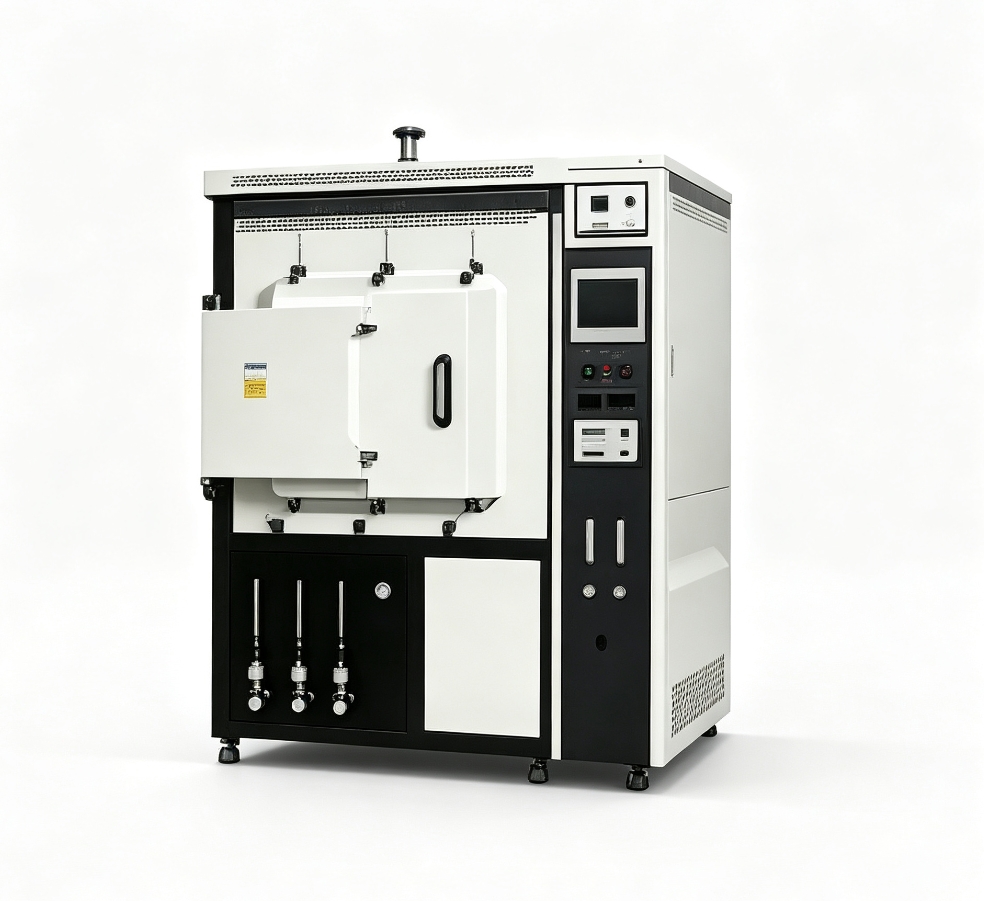
温度是烧结工艺的核心变量。真空热压烧结炉的温控系统靠热电偶采集信号,热电偶长期在1500℃以上环境工作,热电势会逐年漂移,显示温度和实际温度差个十几度很常见。这个偏差在预热阶段问题不大,但到了保温段,实际温度偏高就会让晶粒过度长大,偏低则致密度不够,两种情况都会导致批次性能波动。
校准的做法是用标准测温仪在炉内上下左右布三个测点,对比设备显示值和标准值的偏差。如果偏差超过±5℃,就要在温控仪表里做补偿修正。热电偶本身也要定期更换,S型热电偶累计使用超过50小时就要检查校准状态。配合真空烧结炉做多段温区控制的设备,每个温区都要单独校准,不能只校中心一个点。
除了热电偶,加热元件的老化也要关注。石墨发热体在使用几千小时后电阻会上升,同样的功率设定下实际升温速率会变慢。定期记录升温曲线,发现从室温到1000℃的时间比初期多了20%以上,就该考虑更换发热体了。
密封和温控不是两件独立的事。真空密封不好,炉内残余气体多,气体对流会扰乱温度场分布;温度不均匀又会导致密封件局部受热过度,加速老化。所以每次校准温控之前,先确认真空密封状态正常;每次换完密封件,顺手测一下温度均匀性,两个指标一起看才能判断设备真实状态。
建议运维台账里把密封件更换记录、热电偶校准记录、检漏结果放在同一张表里,按月做趋势分析。哪个月真空度恢复时间变长了,哪个月温度偏差在扩大了,提前两三个星期就能预判出潜在风险,安排计划停机维护,而不是等设备突然趴窝再紧急抢修。
| 运维项目 | 参考指标 |
|---|---|
| 极限真空度 | ≤6.7×10⁻³ Pa |
| 压升率 | ≤0.67 Pa/h |
| 控温精度 | ±5℃ |
| 温度均匀性 | ≤±8℃(有效温区) |
| 热电偶寿命 | 50~100小时(S型) |
| 密封圈检查周期 | 每3个月或200炉次 |
| 加热体检查周期 | 每1000炉次 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某硬质合金辊环厂。该厂用真空加压烧结炉生产大直径辊环,连续两个月抗弯强度数据离散度偏大。现场排查发现炉门密封圈压缩量已到极限,压升率从0.5 Pa/h升到3.2 Pa/h,残余气体导致Co粘结相轻微氧化。更换密封圈并重新校准三个温区热电偶后,离散系数从14%降到7%,辊环合格率恢复到96%以上。
案例二:某结构陶瓷企业。该厂做氮化硅陶瓷轴承球,烧结后硬度波动大。检查发现中心热电偶已漂移+18℃,实际保温温度比设定值高出一截,晶粒长得过大。更换热电偶并重新校准后,硬度HRA波动从±1.5降到±0.5,批量一致性明显改善,客诉下降约三成。
真空热压烧结炉的稳定运行,靠的是密封和温控两条腿走路。密封保真空度,温控保温度均匀,两者联动巡检、定期校准,才能把批次性能波动压到可接受范围。志远工业设备在设备交付时会提供完整的运维手册和校准周期表,帮助客户把日常维护做细做实。