

联系电话
13631572573


用SPS放电等离子烧结炉做陶瓷或者复合材料的实验室,经常碰到一个问题:同一个模具里放两个样品,烧出来致密度差好几个百分点。原因往往不在材料本身,而在温度场不均匀——模具中心热、边缘凉,或者上部热、下部凉,样品位置不同结果就不同。志远工业设备在交付真空管式炉和SPS设备时,经常帮客户做温度场优化,下面从模具设计、脉冲参数和测温布局三个维度说。
SPS烧结的热量主要靠脉冲电流通过石墨模具产生焦耳热,模具本身既是加热体又是传温体。模具材料选不对,温度均匀性就无从谈起。常规用石墨模具,导热好但高温下容易和某些材料反应。烧结碳化硅或者氮化铝时,要在模具内衬一层石墨纸或者氮化硼涂层,防止碳扩散到样品里改变成分。
模具结构上,采用上下对称的压头和均匀壁厚设计,能减少径向温差。对于直径超过50mm的大样品,建议在模具外侧加石墨均压片,把中心集中的热量扩散到边缘,把径向温差从±20℃压到±8℃以内。很多客户反馈,换了均温结构的模具后,同一批样品的密度离散度直接降了一半。
炉膛隔热设计也有讲究。上下端用石墨毡做隔热挡,减少上下方向的热流失;侧面用多层石墨屏反射热辐射,把热量集中在模具区。这些细节做不到位,炉膛中间热两头凉,烧结一致性就没法保证。
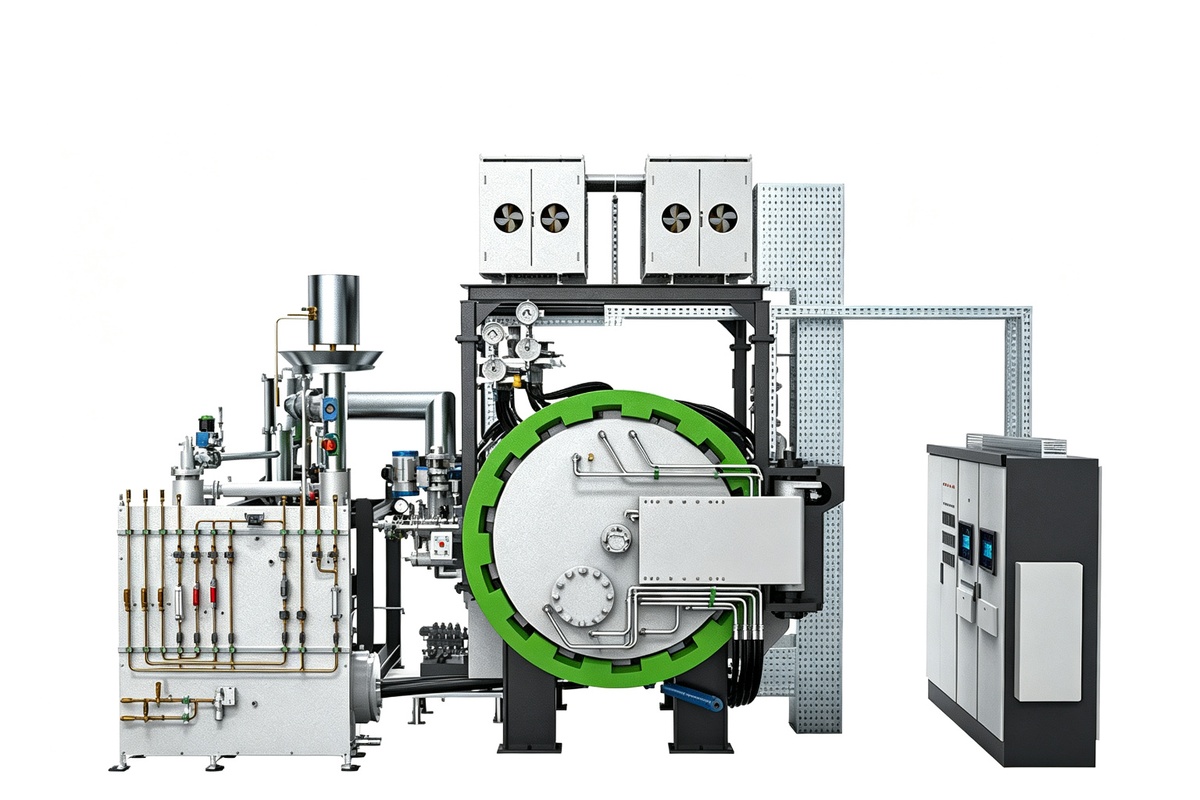
SPS的脉冲电流有两个作用:一是焦耳热升温,二是脉冲放电活化颗粒表面。不同材料需要的脉冲波形不一样。金属粉末导电性好,脉冲频率太高容易局部过热,用低频(比如100Hz以下)就行;陶瓷材料导电性差,需要更高的峰值电流来激发颗粒间放电,脉冲占空比可以调到12:2(通电12秒、断电2秒)来增强等离子体密度。
实际调试中,先按材料导热系数初设脉冲参数,然后在烧结曲线的不同温段微调。比如在600℃以下用小功率慢升温,让粉末内部气体充分排出;600℃到烧结温度之间加大脉冲功率,快速促进颗粒 neck 形成;接近目标温度时再降功率保温,避免过冲。这个分段策略能把温度过冲控制在5℃以内。
配合数值模拟做参数优化更靠谱。用COMSOL或者同类软件把模具、样品、压头的热模型建出来,模拟不同脉冲参数下的温度分布,再上机验证,比盲调省时间。很多做新材料研发的课题组,现在都先仿真再实验,一轮就能把参数范围缩到很小。
SPS炉的热电偶通常插在模具外壁,测的是模具温度而不是样品温度。模具壁和样品中心之间有热阻,实际样品温度可能比显示值低20~50℃。做精确工艺时,建议在样品旁边单独埋一根热电偶做对照,或者用红外测温直接看样品表面温度。
对于大尺寸样品,上下各布一个测温点,以中部为基准联动控制上下区加热功率。上面温度偏高就自动降低上区功率,下面滞后就补功率,形成动态平衡。这样即使装炉量变化,温度均匀性也能维持在可接受范围。
热电偶用久了会漂移,尤其是在高温区。建议每烧结20炉做一次测温校准,用标准样块验证实际温度。配合真空加压烧结炉做多材料对比实验时,更要把温度基准统一,不然数据没有可比性。
| 参数项目 | 常见范围 |
|---|---|
| 最高温度 | 2000~2200℃ |
| 最大加压 | 10~50kN |
| 脉冲频率 | 1~30kHz可调 |
| 升温速率 | 5~300℃/min |
| 控温精度 | ±5℃ |
| 真空度 | 6.7×10⁻³ Pa |
| 模具直径 | φ15~φ100mm(标准) |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某高校陶瓷课题组。该组做氧化锆透明陶瓷,用SPS烧结时中心和边缘致密度差3%。排查发现模具没有均温片,径向温差达25℃。加上石墨均压板后,径向温差降到7℃,同批次样品透光率波动从8%降到2%,实验数据重复性明显提升。
案例二:某企业硬质合金研发中心。该中心做超细晶WC-Co,原来烧出来硬度离散大。调整脉冲参数:低温段降功率慢升温排气,高温段提高峰值电流促活化,同时把热电偶从模具外壁移到模腔旁。调整后同一炉样品HRA波动从±1.2降到±0.4,工艺重复性满足小批量试制要求。
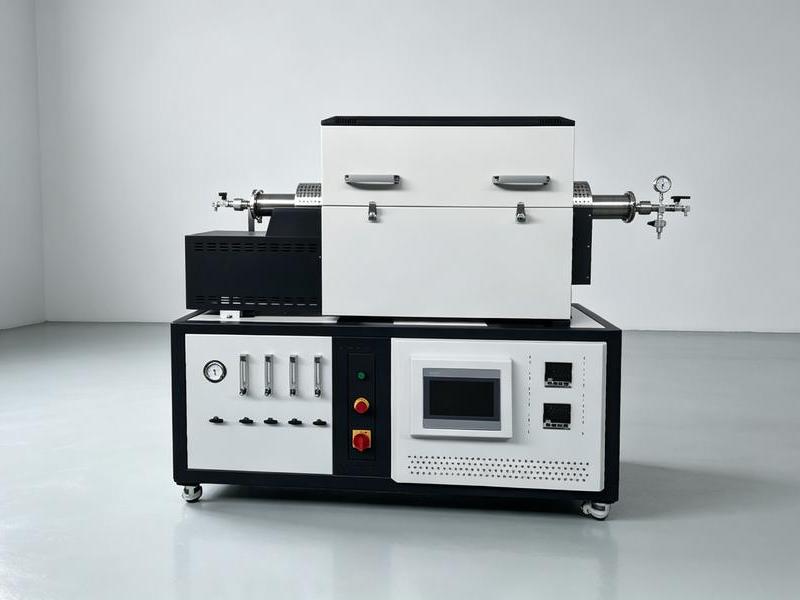
SPS温度场优化是模具、脉冲、测温三件事配合的系统活。模具打底、脉冲调控、测温反馈,缺一不可。志远工业设备在SPS和真空热压设备上有丰富的工艺配套经验,可以帮客户从模具到参数一起调。