

联系电话
13631572573


真空烧结炉在工业热加工里用得很广,但不同行业用它解决的问题基本不一样。硬质合金怕钴氧化,陶瓷怕杂质污染,粉末冶金怕合金元素贫化——这些问题在空气里烧结都绕不过去,放到真空里就迎刃而解。志远工业设备做真空钎焊炉和真空箱式气氛炉多年,接触了各行各业的烧结需求,下面按行业把典型应用说清楚。
硬质合金以WC-Co为代表,烧结温度大概1400℃。在空气里烧,钴粘结相一加热就氧化,碳也要烧损,合金性能直接报废。真空环境下烧结,没有氧气,钴不氧化,碳含量也稳定,做出来的合金硬度和耐磨性都在线。
真空烧结还能脱除成型剂。硬质合金压坯里混了橡胶或者石蜡做成型剂,先在真空下400~600℃慢慢排干净,再升到烧结温度。如果成型剂残留,烧结时会在样品里留下碳渣,影响致密度。真空炉的分段温控正好适合做这个脱脂+烧结一体工艺。
超细晶硬质合金是另一个应用方向。纳米WC晶粒在高温下长得很快,真空烧结可以把温度降低100℃左右,靠真空下更快的扩散速率实现致密化,把晶粒尺寸控制在亚微米级。做切削刀具的超细晶刀片,红硬性和耐磨性都比粗晶牌号高一截。
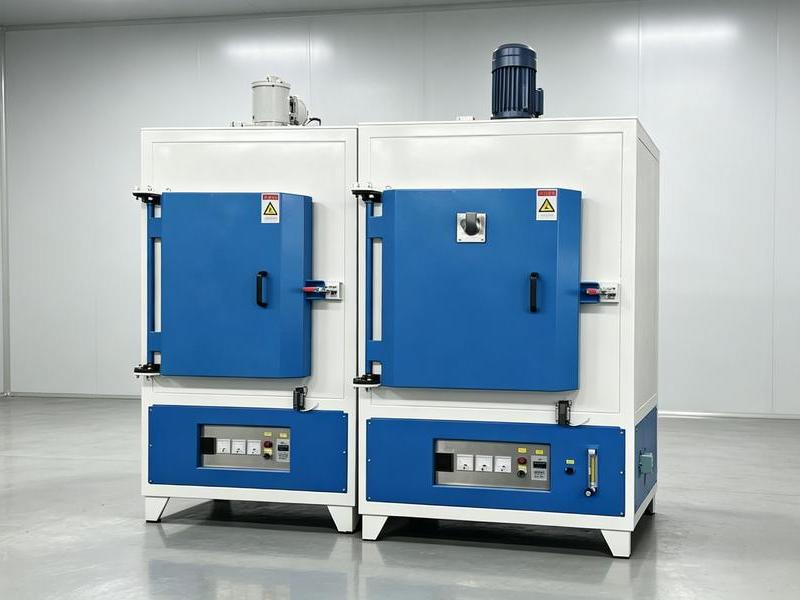
氧化物陶瓷比如99.9%氧化铝、氧化锆,对杂质非常敏感。空气中烧结时,水分和氧气会和陶瓷反应,生成杂相,降低透光性和绝缘性能。真空烧结把这些杂质气体排干净,做出来的氧化铝透明陶瓷透光率能到95%以上,用在高压钠灯管和光学观察窗上。
非氧化物陶瓷比如氮化硅、碳化硅,真空烧完还要充气氛。氮化硅在高温下会分解失氮,所以真空预烧后要充氮气保持一定分压,抑制分解。碳化硅要充氩气保护。这种真空+气氛切换的工艺,普通马弗炉做不了,必须用真空烧结炉或者气氛炉。
功能陶瓷比如PZT压电陶瓷,对铅挥发和成分偏差敏感。真空烧结能减少铅挥发,保持化学成分稳定,做出来的压电常数一致性好。做传感器、驱动器用的PZT元件,基本都在真空炉里烧结。
铁基结构件比如齿轮、链轮,含铜和碳钢成分。在空气里烧结,铁和铜都会氧化,表面形成贫化层,力学性能下降。真空烧结把氧化物还原掉,烧结颈形成更好,零件强度和尺寸稳定性都上去了。做含油轴承、汽车零件的粉末冶金厂,真空烧结炉是标配。
高合金钢比如M2高速钢、316L不锈钢,真空烧结同时完成脱脂和合金元素保护。空气烧结时铬会氧化成氧化铬,不锈钢就不锈了;真空下烧,铬保留得好,零件耐蚀性达标。高速钢在真空里烧完红硬性也更好,做刀具寿命更长。
难熔金属钨、钼,在空气中高温就氧化挥发,必须真空烧结。做钨合金穿甲弹芯、钼电极、高温炉构件,都在真空炉里烧。这些材料熔点高,烧结温度要到2000℃以上,炉子要用石墨或者钨钼加热体。
| 应用行业 | 材料举例 | 烧结温度 | 真空度 |
|---|---|---|---|
| 行业 | 典型材料 | 烧结温度 | 真空度要求 |
| 硬质合金 | WC-Co | 1380~1450℃ | 10⁻²~10⁻³ Pa |
| 氧化物陶瓷 | Al₂O₃、ZrO₂ | 1500~1700℃ | 10⁻² Pa |
| 非氧化物陶瓷 | Si₃N₄、SiC | 1700~2000℃ | 真空+气氛 |
| 铁基粉末冶金 | Fe-Cu-C | 1120~1150℃ | 10⁻¹ Pa |
| 高速钢 | M2、M35 | 1200~1260℃ | 10⁻² Pa |
| 难熔金属 | W、Mo | 2000~2400℃ | 10⁻² Pa |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某硬质合金刀具厂。该厂做WC-Co通用牌号刀片,原用连续式空气烧结炉,钴氧化导致刀片硬度波动大。改用真空烧结炉后,在1420℃、5×10⁻² Pa条件下保温40分钟,刀片硬度HRA稳定在91.5以上,批量投诉减少约35%,刀具使用寿命提升约20%。
案例二:某结构陶瓷企业。该企业做氮化硅陶瓷密封环,空气烧结后强度不够。用真空烧结炉先真空预烧排胶,再充氮气5MPa气压烧结,在1750℃保温2小时,密封环抗弯强度从600MPa提升到950MPa,在化工泵上的使用寿命从3个月延长到12个月。
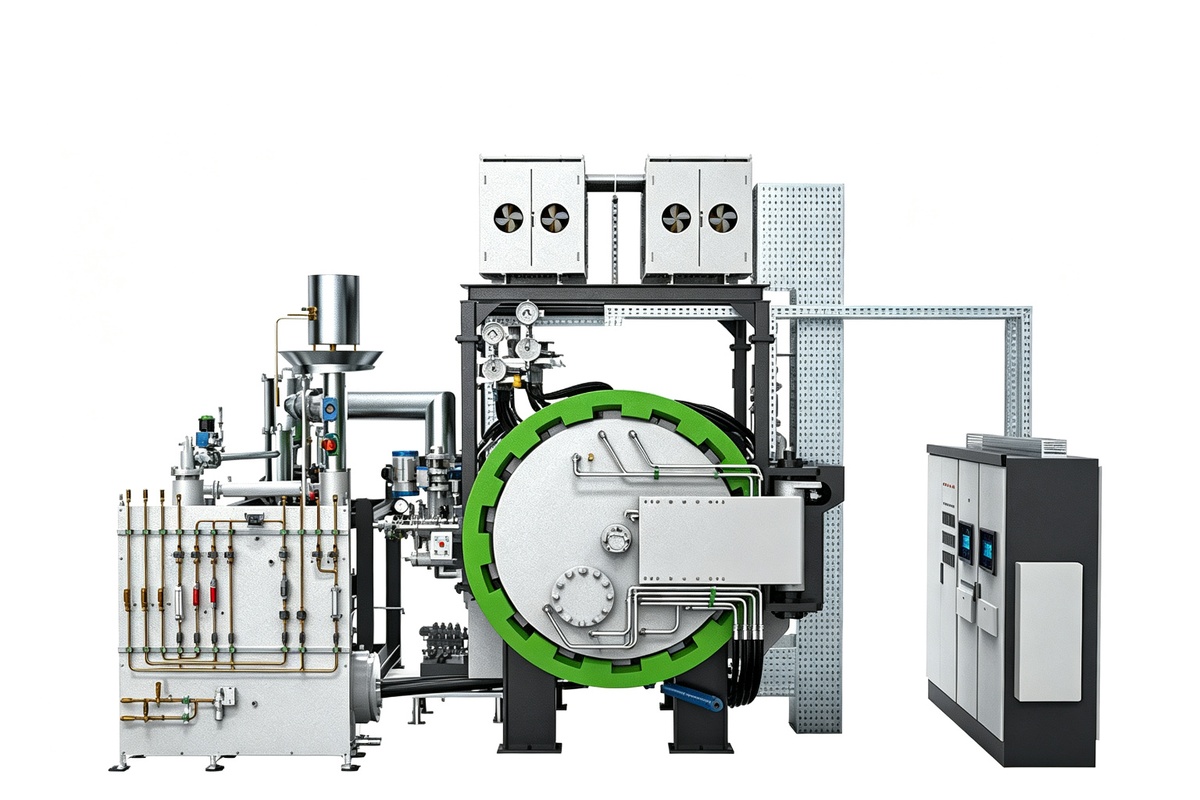
真空烧结炉在不同行业解决的核心问题不一样:硬质合金防钴氧化,陶瓷控杂质成分,粉末冶金保合金元素。选设备时要按具体材料的温度和真空度要求来配。志远工业设备在真空烧结和气氛烧结领域有完整产品线,欢迎拿工件来交流。