

联系电话
13631572573


做气压烧结炉这行的人都知道,这种设备和普通真空烧结炉的区别,就在于烧结后期能往炉内充几个大气压的惰性气体,靠气体压力把残余气孔压闭。碳化硅、氮化硅这类难以致密化的结构陶瓷,光靠真空烧到理论密度很难,但充了氮气或者氩气加了压,致密度就能上一个台阶。志远工业设备在做真空加压烧结炉和真空烧结炉时,接触了不少气压烧结的需求,下面把设计原理和工艺优化说清楚。
气压烧结炉的工作过程分两个阶段。第一阶段在真空下升温,把粉末里的成型剂和吸附气体排干净,完成预烧和初步致密化。第二阶段在高温下充入惰性气体,把炉内压力升到1~10MPa,靠气体各向同性的压力把样品内部残余闭孔压闭。这个和热等静压的原理类似,但设备简单很多——不用包套,直接在炉膛里充气加压。
为什么要先真空再气压?因为一开始就充气压,粉末里的挥发物排不出来,会残留在样品里形成气孔。先把真空抽好、预烧完成,再充气加压,既保证了纯净环境,又利用气压把最后残余的微孔隙压闭。两步配合,样品致密度能从真空烧结的95%左右提升到99%以上。
炉体设计要承受高温高压,外壳要用厚壁压力容器,内部用石墨或者钨钼做加热和隔热。密封结构比普通真空炉复杂,法兰、阀门、电极馈通都要在高温下保持密封,否则高压气体会漏。这些结构设计直接决定了设备能稳定跑多少炉。
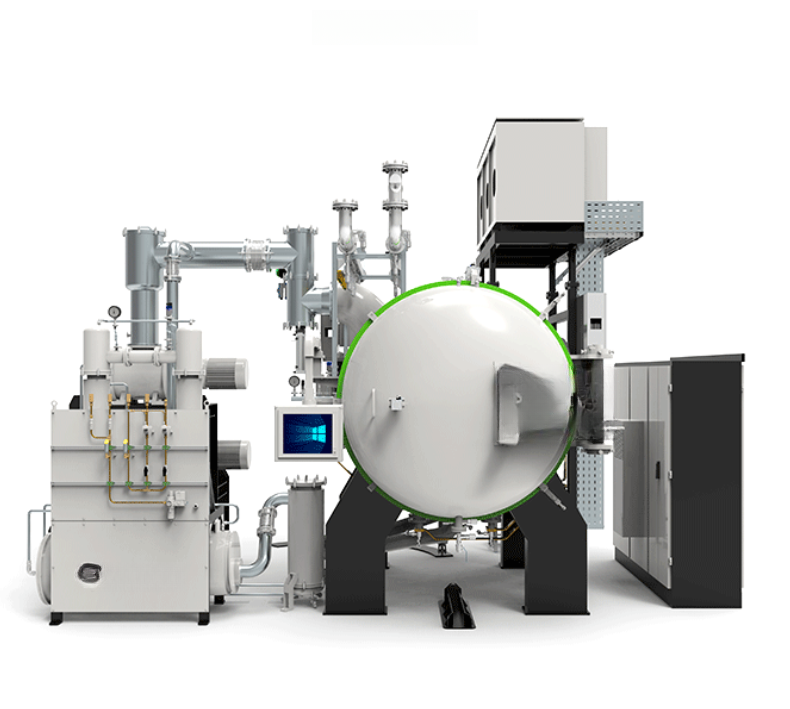
温度和压力的配合是工艺核心。一般策略是:低温段(室温到1000℃)真空慢速升温,让成型剂充分排出;中温段(1000℃到烧结温度)抽高真空,促进扩散致密化;高温段(接近烧结温度)开始缓慢充气升压,到目标压力后保温一段时间,让气压把残余气孔压闭。
充气时机不能太早也不能太晚。太早充气,材料还没形成烧结颈,气压把粉末吹松了;太晚充气,气孔已经闭合,压力进不去。一般在材料收缩率到70%左右开始充气比较合适。不同材料的这个转折点不一样,要靠实验确定——可以在炉外做热膨胀实验,测材料的收缩曲线,找到收缩拐点再定充气点。
保温阶段的压力也要分段调。初始充气压力低一些,比如1MPa,让材料逐步适应;然后升到3~5MPa保持。压力升太快会把还没烧结好的样品压变形。做大型件或者复杂形状件,压力曲线尤其要平缓。
烧结用的气体要看材料。碳化硅用氩气就行,氮化硅要用氮气(因为氮化硅在高温下会分解失氮,氮气气氛能抑制分解)。气体纯度要求99.999%以上,含水含氧量都要低,不然高温下反而污染样品。进气端要装纯化器,把水氧含量压到ppm级。
气体流速也影响烧结效果。流速太快会带走热量,造成炉膛温度波动;太慢气体循环不起来,炉内压力分布不均。一般控制充气流量在让炉内压力在10~15分钟内从真空升到目标值,既不太快也不太慢。保温阶段气体基本不流动,只维持压力稳定。
炉内气流通道设计也很重要。进气管从底部进,经过风道均布后从顶部排出,这样气体在炉膛里形成均匀流场,不会有局部死角。风道设计不好,有的位置工件受气流直吹温度低,有的位置气流到不了,温度偏高,同炉工件性能就不一致。
| 参数项目 | 常见范围 |
|---|---|
| 最高温度 | 1800~2200℃ |
| 最高气压 | 5~10MPa |
| 常用气压 | 2~6MPa |
| 真空度 | 6.7×10⁻² Pa |
| 控温精度 | ±5℃ |
| 温度均匀性 | ±10℃ |
| 气氛种类 | 氮气、氩气 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某碳化硅陶瓷企业。该企业做碳化硅密封件,真空烧结后致密度96%,气孔率4%,耐腐蚀测试渗漏。改用气压烧结,在2050℃、5MPa氮气下保温2小时,致密度到99.2%,气孔率降到0.3%,密封件平均使用寿命从6个月延长到18个月。
案例二:某氮化硅轴承球厂。该厂用气压烧结做氮化硅陶瓷球,原来烧结后强度波动大。优化温度压力曲线:1800℃先真空保温1小时,再充氮气到4MPa保温1.5小时。优化后抗弯强度从850MPa稳定在1000MPa以上,同批次球磨加工废品率下降约15%。
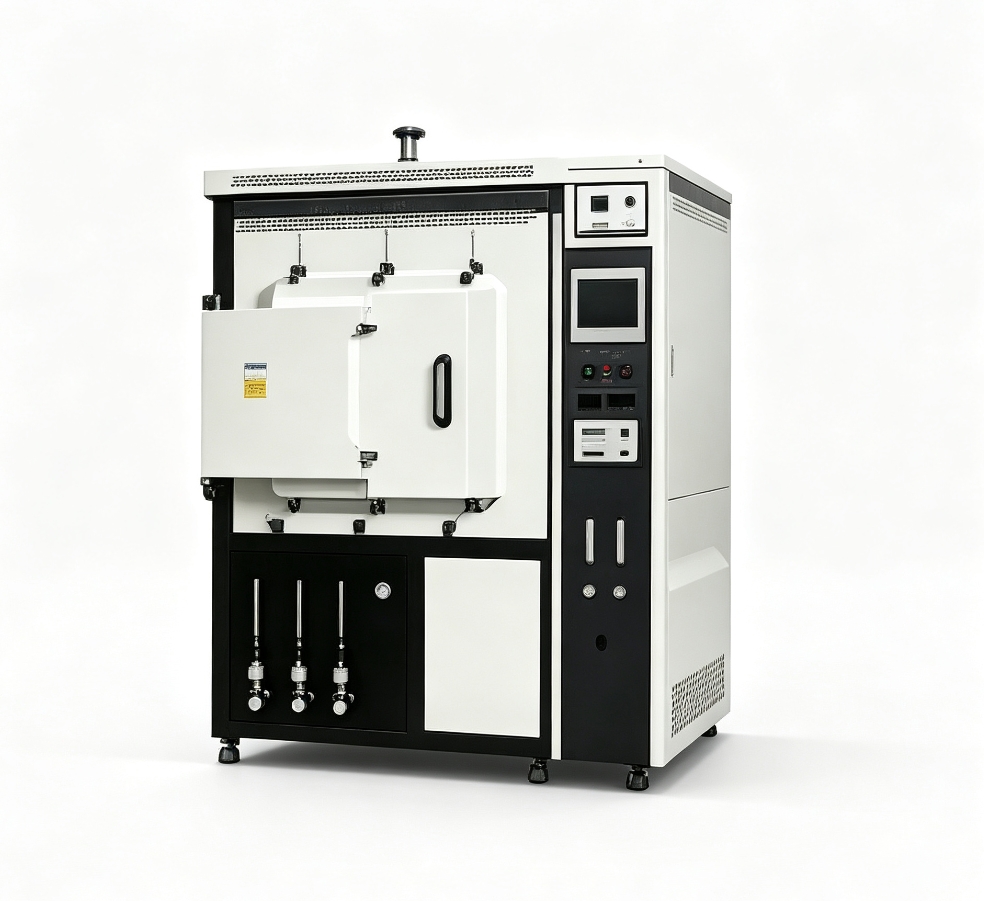
气压烧结炉的核心是真空预烧+高压气压致密化两段配合。温度曲线、充气时机、气体纯度都要跟材料匹配。志远工业设备在气压烧结和真空烧结设备上有成熟方案,可以根据具体材料做工艺验证。