

联系电话
13631572573


在材料车间,烧结工序常常是拖产能的瓶颈——一炉烧几个小时,炉子就那么多台,排产排得满满当当。放电等离子烧结炉(SPS)吸引人的地方,是它把这几个小时压到几分钟。志远工业设备在给客户做真空加压烧结炉方案时,常被问到SPS到底能省多少。下面不从原理堆砌角度讲,而是从生产实际角度算几笔账。
传统真空烧结靠模具和保温层把热量传进粉末,升温慢、保温长,一炉下来动辄三五个小时。SPS是电流直接在粉末颗粒上发热,热量从内往外走,升温速率能拉到每分钟几十到三百度,从室温到烧结温度往往几分钟搞定,加上保压保温,整炉周期通常在半小时以内。对单件小批、打样频繁的场景,这意味着一天能出更多炉次,打样迭代速度直接快了一个量级。算产能账时,炉子台数不变,月产出能翻好几倍。
SPS因为有压力帮忙致密化,不需要靠长时间高温去“熬”,烧结温度可以比传统方式低两三百摄氏度。温度低了,炉子加热元件和保温层的负荷小了,寿命长了;粉末在高温下停留时间短,氧化、挥发和晶粒长大都被压住。对那些容易烧损的材料,比如含低熔点组元的合金、纳米粉末,这一点尤其值钱——材料损耗少了,良品率跟着上去。有数据显示,SPS比传统烧结节能30%到50%,长期跑下来电费是笔不小的节省。
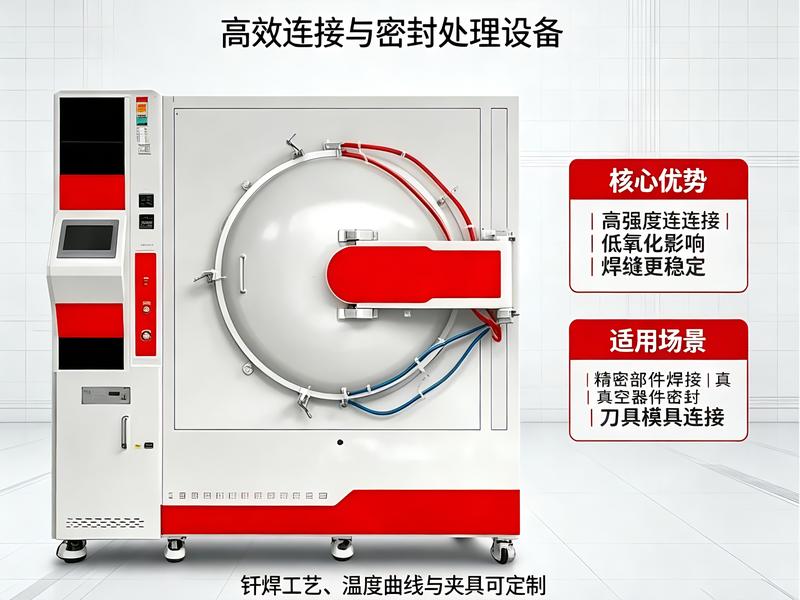
烧结时间短,晶粒来不及长大就被烧实,这是SPS出了名的本事。做高性能陶瓷、超硬材料和复合材料时,晶粒细一点,硬度、强度和耐磨性就上一个台阶。传统烧结为了追致密度,往往要靠温度和时间硬顶,结果密度上去了晶粒也粗了,性能反而平掉。SPS把“致密度”和“细晶”这对矛盾同时按住,出来的样件组织均匀、性能稳定。做配方筛选时,客户经常先在真空管式炉里摸工艺区间,再用SPS快速出块体样件做性能验证。
SPS对金属、导电陶瓷、硬质合金和多数复合材料都能烧,适应性确实广。但也要看到边界:不导电的粉末得加导电添加剂或者改模具,工艺变复杂;脉冲电源和石墨模具成本不低,初期投入比普通烧结炉高;不同材料的脉冲参数、压力和升温曲线都得单独调,工艺窗口窄,不是拿来就能量产。所以它更适合打样、小批量高性能件,而不是大规模民用件的低成本走量。
脉冲电流参数对结果影响很大。SPS设备常用的脉冲频率在10~30Hz之间,脉冲宽度从1ms到数十毫秒可调。频率偏低时,放电脉冲集中在颗粒接触点,局部净化效果明显但整体升温偏慢;频率拉高后,焦耳热占主导,升温快但颗粒表面的清洁作用会减弱。做纳米晶材料时,建议先用低频脉冲跑2~3分钟做表面活化,再切到连续直流升温,这样既保留了颗粒净化的好处,又能把致密化效率拉上来。志远工业设备在交付真空管式炉和压力烧结类设备时,都会把脉冲参数的调试方法写进操作手册。
| 参数项目 | 参数范围 |
|---|---|
| 最高工作温度 | 1800 ~ 2300℃ |
| 升温速率 | 50 ~ 300℃/min |
| 最大轴向压力 | 50 ~ 500 kN |
| 真空度 | 6.7×10⁻³ Pa |
| 控温精度 | ±5℃ |
| 单炉周期 | 10 ~ 30 min |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件尺寸做调整。
案例一:某超硬材料厂做金刚石复合片。传统烧结一炉3小时,产能卡在炉子数量上。改用SPS后单炉周期压到20分钟,同型号设备月产出提升约4倍,且复合片晶粒更细,耐磨性测试寿命延长约20%。
案例二:某高校材料实验室做配方筛选。原来用管式炉一个样件要烧一夜,一周只能出几组数据。上SPS后一天能烧八到十个样,课题迭代速度明显加快,纳米晶配方开发周期从按月算缩短到按周算。
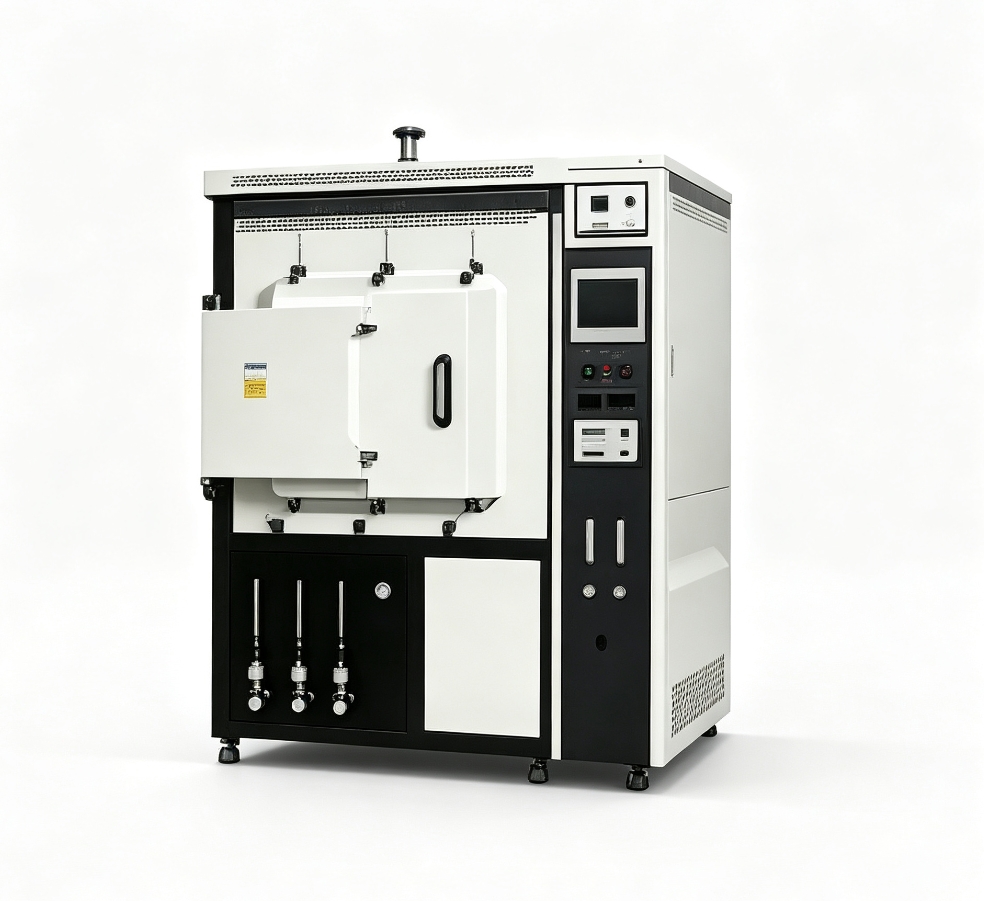
石墨模具损耗是SPS使用中最容易被忽略的成本项。一套标准石墨模具在1800℃以上反复使用,侧壁会因为高温挥发和热震出现逐层剥落,一般使用30~50炉次后内径就会超差。实际生产中建议每20炉次检查一次模具内壁光洁度,发现裂纹或掉渣及时更换。装模时石墨纸的厚度也有讲究——太薄脱模困难,太厚会增加接触电阻导致端面温度不均。很多客户初期不知道这些细节,做出的样品两端密度差能到2%以上,摸清楚规律后就能稳定控制在0.5%以内。
SPS省的是时间、能耗和晶粒长大这三笔账,适合打样频繁、材料怕高温、要保纳米组织的场景。志远工业设备在快速烧结和真空加压烧结设备上有成熟方案,欢迎拿具体工件来算一算产能账。