

联系电话
13631572573


做SPS放电等离子烧结,不少工程师把注意力全放在烧结温度和压力上,觉得这两个参数定了结果就定了。实际在志远工业设备跟客户调试设备的过程中,脉冲电流参数同样左右着晶粒大小和致密度。电流大小、频率、占空比、波形这几项拧在一起,既决定了焦耳热怎么分布,也决定了颗粒间等离子体激活的强度。下面把这几项参数对烧结效果的影响逐项拆开讲清楚。
脉冲电流通过石墨模具和粉末时,一部分变成焦耳热,这是SPS的主要热源。电流往上调,单位时间发热量增加,升温速率可以从50℃/min拉到150℃/min以上,整炉周期能从15分钟压到8分钟。对研发型客户来说,出样速度快意味着一天能多排几组实验。
但电流不是越大越好。电流偏大时粉末内部升温过猛,颗粒表层先烧结封闭气孔,内部气体来不及排出,样品容易出现鼓泡。大电流同时产生更多放电等离子体,把颗粒表面激活得更充分,原子扩散和重排加快;可一旦超出材料承受范围,局部放电会烧蚀颗粒表面,留下缺陷。所以金属粉末这类导电好的材料,电流可以适当放大;陶瓷粉末电阻率高,电流要配合脉冲占空比慢慢提。
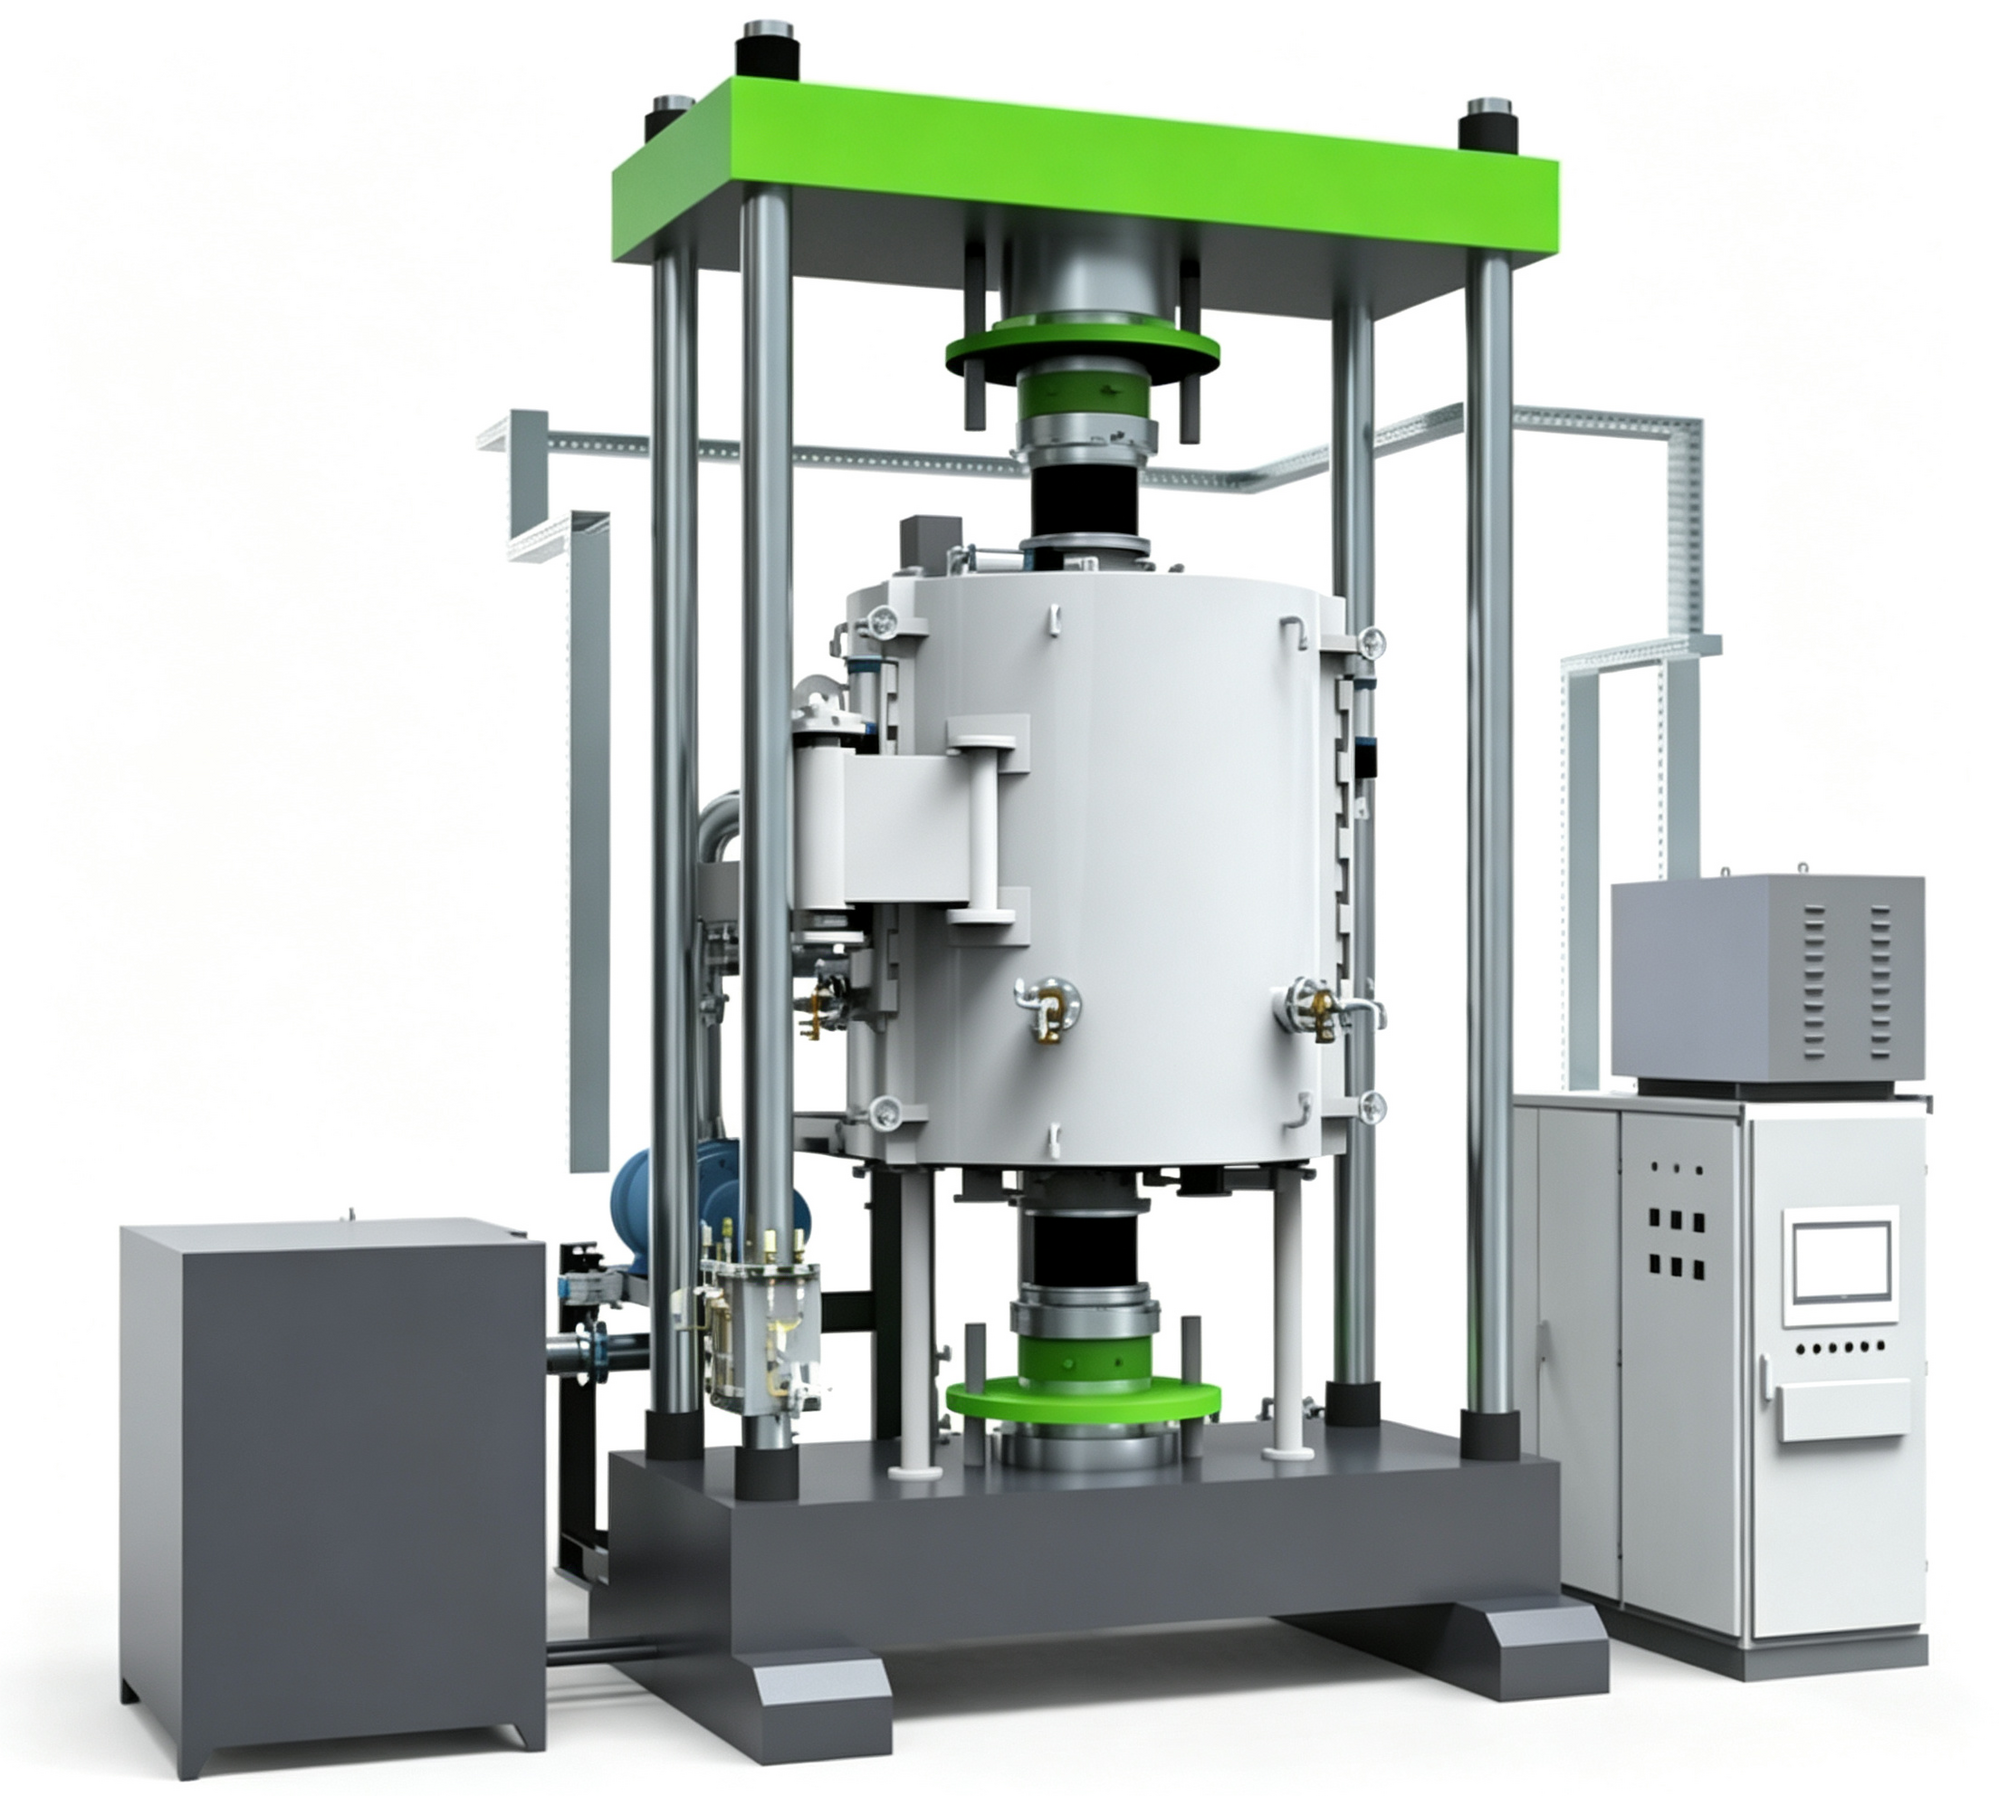
频率影响热量传递节奏。高频脉冲让热量在粉末颗粒间传递更快,炉内径向和轴向温差收窄,做直径50mm以上的大样品时,中心和边缘致密度偏差能控制在1%以内。低频脉冲则容易出现边缘先烧透、中心欠烧的情况。
高频脉冲产生的放电冲击压力更密,能把颗粒夹缝里的残留气体和杂质往外赶,颗粒接触更紧密。做含微量成型剂的粉末时,提高频率比单纯延长保温更能把气孔压下去。不过频率过高会让放电过于密集,模具损耗加快,石墨模具的使用寿命会缩短两到三成,要在排气效果和模具成本之间取平衡。
占空比指脉冲宽度在整个周期里占的比例,它直接改变等离子体的非平衡程度。占空比偏低时,放电更间断,等离子体处于非平衡态,活性物种多,对颗粒表面的刻蚀和激活作用更强,适合烧结难致密的陶瓷。占比偏高时,放电更连续,等离子体趋于平衡,主要起加热作用,适合金属粉末这类本身导电好的体系。
占空比还间接决定烧结温度。保持峰值电流不变,加大占空比会拉低平均放电电压和瞬时功率,反而把烧结温度压下来。利用这一点,可以在较低温度下完成致密化,晶粒来不及长大就停下来,强度和硬度都上去了。这正是SPS比传统炉温低100~200℃还能出好样品的原因之一。
工业设备上多数用方波电流,因为波形规整、时序好控制,配合可编程电源能稳定复现工艺曲线。正弦波等其他波形在个别材料上能让热量分布更柔和,或者放电冲击更集中,但控制复杂度高。志远工业设备在交付真空管式炉和SPS配套电源时,默认给方波输出,客户做特殊材料再改波形。
| 参数项目 | 参数范围 |
|---|---|
| 峰值电流 | 1000~8000A(视模具尺寸) |
| 脉冲频率 | 1~30kHz |
| 占空比 | 30%~80%可调 |
| 升温速率 | 50~150℃/min |
| 烧结温度 | 800~2000℃ |
| 烧结压力 | 20~80MPa |
| 保温时间 | 3~15分钟 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某碳化硅陶瓷研发团队。该团队原来用固定占空比烧结碳化硅,样品致密度卡在94%左右。志远工业设备建议把占空比从60%降到40%,提高等离子体非平衡性,同时把峰值电流上调20%。调整后致密度升到98.5%,弯曲硬度从22GPa提到26GPa。
案例二:某硬质合金刀具厂。该厂做钨钴合金刀片,原来升温过快导致刀片内部微裂。把频率从低频调到中频,配合分段升压,开裂率从6%降到1%以下,模具寿命因为电流控制平稳还延长了约两成。搭配真空加压烧结炉做量产放大时,工艺曲线直接平移即可。
SPS脉冲电流的几个参数要一起调,单动一个往往顾此失彼。电流定功率、频率定均匀性、占空比定激活强度、波形定控制方式。把这几项跟材料导电特性对上,烧结重复性就上来了。志远工业设备在SPS和加压烧结设备上有现场调试经验,能帮客户把工艺曲线一次跑顺。