

联系电话
13631572573


真空钎焊气淬复合工艺把钎焊保温、均温与高压气淬串在一条热循环里,对曲线的衔接和材料的匹配要求较高。本文梳理复合工艺的完整流程与各阶段参数控制,结合不锈钢、高温合金、工模具钢等材料的工艺要点,说明其适用范围,并与分体工艺做对比,帮助工艺人员把曲线设计和材料选择结合起来。
一条完整的复合工艺曲线,通常包括抽真空、分段升温、钎焊保温、均温、高压气淬和回火几个阶段。工件装炉后先抽真空,待真空度达到设定值再开始升温,升温过程中往往分段设置台阶,让工件受热均匀、钎剂和钎料中的挥发物充分排出。
真空钎焊—气淬复合工艺曲线示意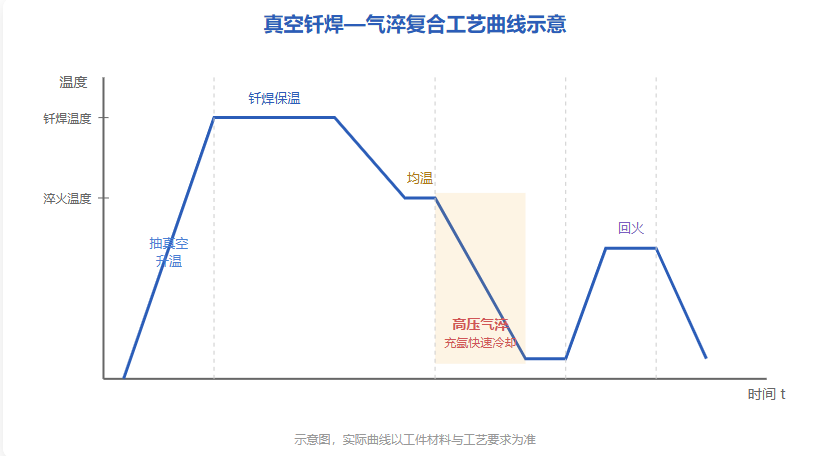
时间 t温度钎焊温度淬火温度抽真空升温钎焊保温均温高压气淬充氩快速冷却回火示意图,实际曲线以工件材料与工艺要求为准
到达钎焊温度后进入保温阶段,钎料熔化、润湿并填充焊缝,保温时间依钎料种类和工件大小而定。保温结束后工件降温或均温至淬火温度,随后回充高压惰性气体快速冷却。气淬完成后,多数材料还需进行回火,以消除淬火应力、调整硬度和韧性,回火可以在同一炉内进行,也可转至回火炉。
整条曲线的核心,是钎焊段与气淬段之间的衔接。既要保证钎料充分填缝,又要让工件在淬火前温度均匀,还要在气淬时达到材料所需的冷却速度,三者之间需要通过工艺试验找到平衡。
升温阶段一般控制在较慢的速率,对大件或薄壁件尤其如此,以降低热应力。钎焊温度通常比钎料液相线高一定范围,以镍基钎料为例,钎焊温度多在1000℃以上,具体依钎料牌号而定。保温阶段要关注炉温均匀性,保证装炉区各部位焊缝都能达到钎焊条件。
气淬阶段的关键参数是气淬压力和冷却时间。压力越高、气流速度越快,冷却能力越强,常见压力从2bar到15bar不等,特殊厚件还会用到更高压力。冷却过程中要监测工件冷至安全温度的时间,确保在材料的临界冷却速度以上完成相变,同时通过气流换向保证各部位冷却均匀。
回火阶段的温度和时间由材料和目标硬度决定,对不锈钢而言,钎焊加热在一定程度上相当于一次淬火,及时回火对调整组织、降低残余应力比较关键。
钎料选择与曲线设计同样重要。复合工艺常用镍基钎料(如BNi系列),适合不锈钢和高温合金,钎焊温度较高;铜基钎料流动性较好、成本相对低,适合部分碳钢和铜件;金基钎料则在某些高温合金、对接头塑性和耐蚀性要求较高的场合使用。钎料不同,钎焊温度和保温时间也随之变化,曲线要按钎料牌号来设定。
复合工艺主要面向既需要钎焊连接、又需要通过淬火获得特定组织性能的材料。不锈钢是较常见的一类,如马氏体不锈钢、沉淀硬化不锈钢,钎焊后气淬并回火,可获得较高的强度和硬度。工艺上要注意钎焊温度与母材热处理温度的匹配,尽量让钎焊与淬火加热合二为一。
高温合金如GH4169等,在航空发动机部件中应用较多,钎焊后组织控制要求高,冷却介质宜选用氩气,以减少高温下的反应。工模具钢、高速钢、轴承钢等材料,钎焊(如刀具刀头与刀体的连接)后随即气淬,可满足硬度和耐磨性要求,气淬压力要按材料淬透性选取。
对钛合金、金属陶瓷等活性材料,除了选用氩气,还要关注真空度和钎料的选择,避免界面生成脆性相。每类材料在正式投产前,都建议先做工艺评定,确认接头组织、力学性能和硬度达标。
工艺评定通常包含外观检查、焊缝渗透或X射线检测、接头金相分析和力学性能试验几项。外观检查看焊缝是否饱满、有无未钎透和表面缺陷;无损检测用于发现内部气孔、夹渣和裂纹;金相分析则观察接头组织和界面反应层。对批量生产的关键件,还会随炉放置试片,通过试片的硬度和金相间接判断整炉工艺状态,把质量控制落实到每一个批次。
在航空航天领域,发动机压气机整流器、燃油喷嘴、涡轮导向部件、蜂窝封严结构等,往往既有复杂焊缝,又对材料组织性能有要求,是复合工艺的典型应用。换热器和散热器制造中,板翅式、层叠式冷却器的钎焊与整体热处理也可采用复合工艺,保证焊缝质量和整体强度。
在工具和模具行业,硬质合金刀具、地质钻头等需要把硬质合金刀头与钢基体钎焊在一起,随后淬火获得基体硬度,复合工艺能减少工序周转。汽车、液压领域的油冷器、阀块、传动部件等,也可根据材料和性能要求选用。
随着新能源和储能行业的发展,电池包冷却部件、电机散热结构等对焊接和整体性能的要求也在提高,部分采用不锈钢和铝合金的组件可结合钎焊与热处理需求评估复合工艺。不过铝合金钎焊温度低、与气淬的匹配方式和钢件不同,能否在同一台设备上实现要视具体材料和工艺而定,需要与厂家单独论证,不宜直接套用钢件曲线。
某航空零部件企业承制一批不锈钢压气机整流器,原采用钎焊炉与气淬炉分体加工,两次装炉加转运,单批周期长,且个别工件在转运中出现表面变色。改用复合工艺后,将钎焊、均温与氩气气淬串入一条曲线,并在炉内完成回火,单批周期缩短,工件表面状态稳定,焊缝和硬度一次检验合格率提升,后续又将该工艺推广到同类蜂窝封严件。
下表从几个维度对复合工艺与分体工艺做了对比,供工艺规划时参考。需要说明的是,具体表现会受设备配置、工件材料和装炉方式影响,数据为一般性比较。
| 对比维度 | 钎焊—气淬复合工艺 | 分体工艺 |
|---|---|---|
| 装炉次数 | 1次 | 2次 |
| 工序间暴露 | 无 | 有转运暴露 |
| 重复加热/抽真空 | 少 | 较多 |
| 设备投入 | 单台复合炉 | 两台设备 |
| 工艺灵活性 | 复合件较优 | 单工序通用性强 |
可以看出,复合工艺在同时需要钎焊和热处理的工件上优势比较明显,而当产品种类单一、钎焊与热处理需求经常分开时,分体设备的通用性也有其价值,实际应结合产品结构来选择。
实际生产中,不同产品往往对应不同曲线,建议把经过验证的曲线按产品编号存档,在程序中明确各阶段的温度、真空度、气淬压力和冷却时间,减少对个人经验的依赖。换产时调用对应配方,先做首件确认再批量生产,既能稳定质量,也便于出现问题时追溯,对多品种、小批量的车间作用比较明显。
以上内容围绕真空钎焊气淬复合工艺的曲线与适用材料展开。在相邻的致密化处理方面,真空热压炉通过温度与压力配合实现材料成型,可作为工艺路线对比;而钎焊环节的温控与钎料匹配经验,可参考真空钎焊炉的相关资料。具体曲线参数与材料工艺,建议结合实际工件与厂家共同试验确定。