

联系电话
13631572573


真空钎焊是在高真空环境下,将工件与熔点低于母材的钎料共同加热,使钎料熔化后依靠毛细作用填充接头间隙,冷却后形成牢固冶金结合的精密焊接工艺。整个过程母材不熔化,仅钎料发生液相互润湿与扩散,因此焊接变形极小,接头精度远高于传统熔焊。与普通火焰钎焊、炉中钎焊相比,真空环境从根源上隔绝了氧气和活性气体,无需添加焊剂即可实现无氧化焊接,有效避免了焊剂残留、气孔夹渣等常见缺陷。
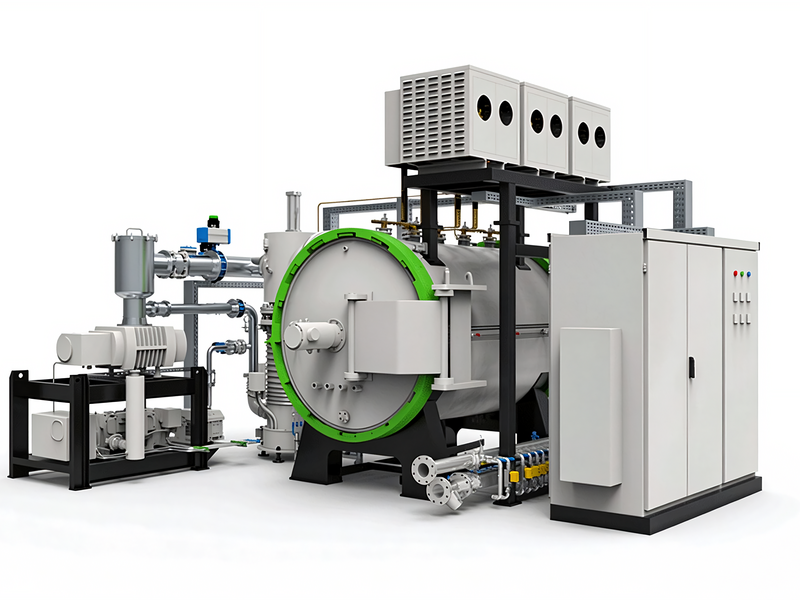
焊后工件表面光亮如初,几乎不需要后续打磨清理,特别适合内部流道复杂、清洁度要求高的液冷部件。
一台完整的真空钎焊炉由四大核心系统协同工作,任何一个系统的性能短板都会直接影响最终焊接质量。
四阶段完整的真空钎焊工艺流程分为四个阶段,参数控制环环相扣,缺一不可。
Q1:真空钎焊炉可以焊接哪些材料?
常用的包括铝合金、不锈钢、铜、钛合金、高温合金等,通过匹配对应材质的钎料,还可实现异种金属的焊接,比如铝与铜、陶瓷与金属的连接。
Q2:真空钎焊为什么不需要加焊剂?
高真空环境下氧气含量极低,工件表面不会生成新的氧化膜,同时高温下铝等金属表面原有氧化膜会在真空环境中分解破碎,钎料可直接润湿母材,因此无需焊剂。
Q3:一台真空钎焊炉的使用寿命大概多久?
在规范操作和定期维护的前提下,炉体主体可用15年以上,加热元件、密封胶圈、真空泵油等属于易损件,按周期更换即可,长期使用成本可控。
Q4:真空钎焊炉的工作温度一般是多少?
根据焊接材料不同而有差异,铝合金钎焊通常在590-610℃,不锈钢和铜基钎料在1000-1150℃,高温合金钎焊可达1200℃以上,可根据工艺需求定制最高温区。
Q5:真空钎焊和氩弧焊有什么本质区别?
氩弧焊属于熔焊,母材局部熔化,热输入集中变形大;真空钎焊属于固相连接,母材不熔化,靠钎料毛细填充连接,变形极小且可一次性焊复杂多接缝结构。
Q6:真空度是不是越高越好?
不是盲目追求极限真空度。铝合金钎焊工作真空度达到6.7×10⁻³Pa即可满足要求,过高的真空度反而会导致钎料中镁元素过度挥发,影响焊缝润湿效果,需匹配工艺设定合理值。
Q7:为什么真空钎焊后工件表面会变色?
常见原因有三个:真空度不足导致轻微氧化、工件表面清洗不有效残留油污高温分解、炉膛内部有挥发物污染。加强前处理清洁、定期清理炉膛、定期检漏即可解决。
Q8:铝真空钎焊为什么要严格控制镁元素?
镁元素在高温高真空环境下极易挥发,挥发过度会导致钎料润湿性下降,焊缝出现虚焊;但适量镁元素又能还原氧化膜促进润湿,因此真空度和温度曲线需要精确匹配。
Q9:真空钎焊炉可以兼做其他热处理工艺吗?
可以,同设备可兼容不锈钢退火、真空时效、光亮淬火、钎焊后去应力退火等多种工艺,一机多用,特别适合多品种小批量生产场景,提升设备利用率。
Q10:采购一台量产型真空钎焊炉要投资多少?
根据炉膛尺寸、温区数量、真空配置不同,价格区间从十几万实验型到几百万量产型不等。建议先明确产品尺寸、年产能、工艺要求后再选型,避免大马拉小车造成投资浪费。东莞志远工业设备专注真空钎焊炉研发制造多年,拥有从实验型到大规格量产型全系列产品,可根据客户产品结构与产能需求定制较优钎焊解决方案,提供样品试焊、工艺开发、设备交付、售后运维全流程服务。
如果您有真空钎焊相关需求,欢迎随时咨询交流。
在相近的致密化加工中,真空热压炉通过温度与压力的协同作用,可用于硬质合金、陶瓷等材料的加压成型,规划产线时可结合工件需求一并了解。
从工艺延伸看,真空烧结炉与本设备在真空获得和程序控温上的做法相通,若工件还涉及烧结工序,可一并规划配套。