
联系电话
13631572573


真空钎焊技术原理与工艺控制全解
真空钎焊作为一种在真空环境下完成的精密焊接技术,凭借焊接接头质量稳定、变形量小、适用材料范围广等特点,在新能源、电子信息、航空航天、汽车制造等领域得到较为广泛的应用。与传统气氛保护钎焊相比,真空钎焊无需使用钎剂,能够有效避免钎剂残留对工件的腐蚀,同时真空环境可去除工件表面的氧化膜,提升钎料的润湿效果。随着工业制造对焊接精度与清洁度要求的不断提升,真空钎焊技术的应用场景持续拓展,掌握其核心原理与工艺控制方法,对于保障焊接质量、提升生产效率具有重要意义。
钎焊技术的发展历史较为悠久,早期的钎焊主要用于首饰、刀具等小件物品的连接,随着工业革命的推进,钎焊逐步应用于机械制造领域。20 世纪中期,随着真空技术的发展,真空钎焊技术开始出现,最初主要应用于航空航天领域的高温合金部件焊接。进入 21 世纪后,随着新能源汽车、半导体、散热器件等行业的快速发展,真空钎焊技术凭借其独特的优势,逐步成为精密结构件、散热组件焊接的主流工艺之一。
从应用范畴来看,真空钎焊技术适用于大多数金属材料的焊接,尤其适合铝、铜、钛等易氧化金属以及高温合金、硬质合金等特殊材料的连接。在新能源汽车领域,水冷板、电池结构件等部件大量采用真空钎焊工艺;在电子信息领域,散热器、基板、封装壳体等部件普遍使用真空钎焊实现精密连接;在航空航天领域,发动机叶片、热交换器等高温部件也常采用真空钎焊技术。此外,在化工设备、医疗器材、模具制造等领域,真空钎焊也有较多的应用场景。
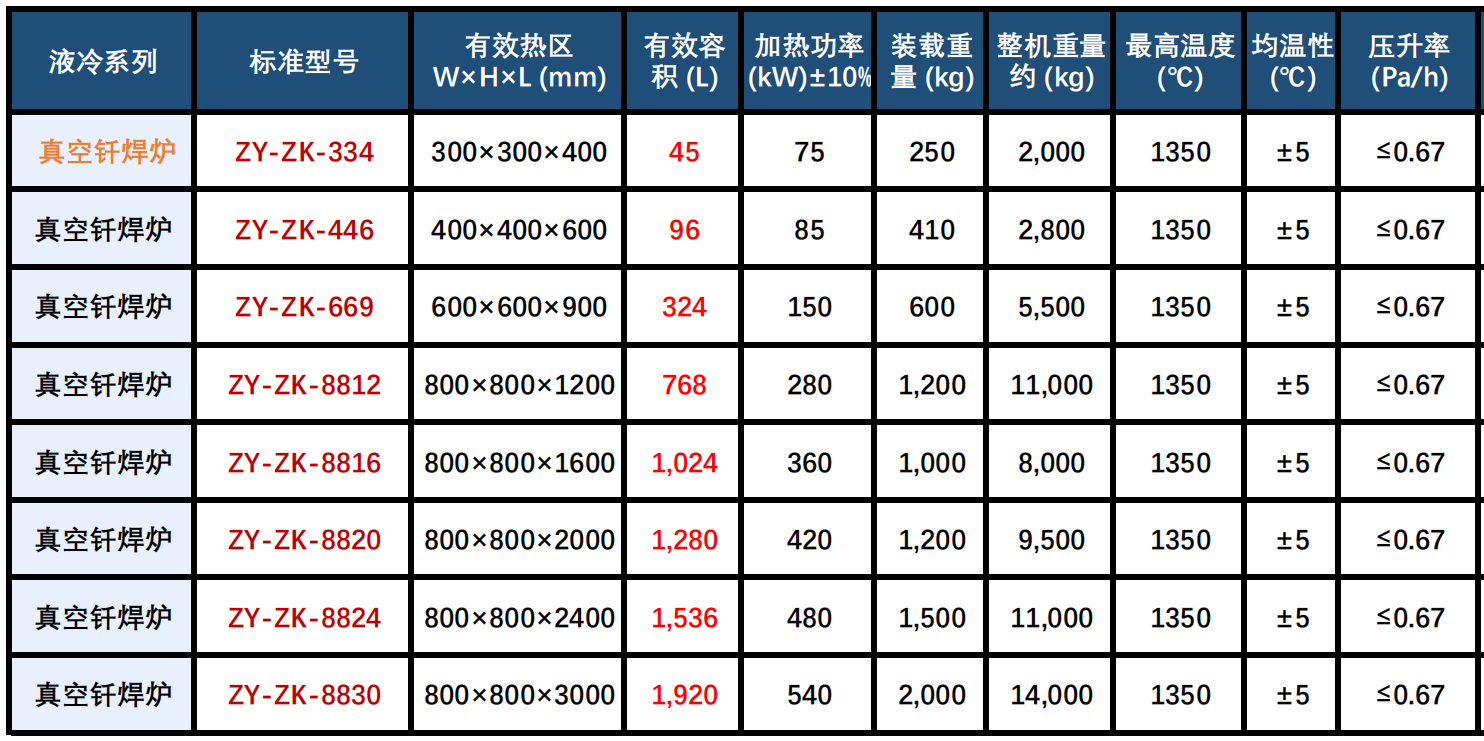
钎焊是利用熔点低于母材的钎料,在加热到钎料熔化温度后,通过液态钎料在母材表面的润湿、铺展与毛细填充,冷却后形成牢固接头的焊接方法。从热力学角度来看,钎焊过程的核心是液态钎料与固态母材之间的界面反应,以及系统表面能的变化。
润湿过程是钎焊的基础,根据杨氏方程,固液界面的润湿角与固气、液气、固液界面能之间存在对应关系。当固液界面能小于固气界面能时,润湿角小于 90 度,钎料能够在母材表面铺展。真空环境下,母材表面的氧化膜被去除,固气界面能降低,有助于减小润湿角,提升钎料的润湿效果。
毛细作用是钎料填充钎缝的主要动力,当钎缝间隙较小时,液态钎料会在毛细力的作用下自动填充间隙。毛细力的大小与钎料的表面张力系数、钎缝间隙大小以及润湿角相关,合理控制钎缝间隙与钎料性能,是保障钎缝填充饱满的关键。
真空环境是真空钎焊区别于其他钎焊方式的核心特征,其对钎焊过程的作用主要体现在三个方面。第一,去除氧化膜作用。在真空高温环境下,母材表面的金属氧化物会发生分解或还原反应,生成的气态产物被真空系统抽出,从而露出洁净的母材表面,为钎料润湿创造条件。对于不同的金属材料,其氧化物分解所需的真空度与温度有所差异,例如铝的氧化物分解需要较高的真空度与温度条件。
第二,保护作用。真空环境下几乎没有氧气、氮气等活性气体,能够避免母材与钎料在高温下发生氧化、氮化等反应,保障焊缝的纯净度。对于钛、锆等活性金属,真空保护的作用尤为重要,这类材料在高温下极易与气体发生反应,只有在真空环境下才能获得质量较好的焊接接头。
第三,净化作用。真空环境下,工件表面的油污、残留的加工介质等会在高温下挥发,被真空系统排出炉外,减少杂质对钎缝质量的影响。同时,真空环境还有助于去除钎料中的气体杂质,降低焊缝产生气孔的概率。
钎料在母材表面的润湿与铺展是一个复杂的微观过程,涉及原子扩散、界面反应等多个环节。当钎料熔化后,液态钎料中的原子与母材表面的原子发生相互作用,在界面处形成扩散层。随着扩散的进行,固液界面的结合力逐步增强,润湿角逐渐减小,钎料开始向四周铺展。
在润湿过程中,界面处通常会形成金属间化合物层,这层化合物是实现钎料与母材冶金结合的关键。金属间化合物层的厚度与成分对钎焊接头的力学性能有较大影响,过厚的金属间化合物层会导致接头脆性增加,因此需要通过控制钎焊温度与保温时间,将化合物层厚度控制在合理范围内。
真空钎焊是一个多阶段的连续过程,完整的工艺流程通常包括焊前预处理、装炉、抽真空、升温、保温、冷却、破真空、出炉等环节,每个环节的控制精度都会对最终的焊接质量产生影响。
焊前预处理是保障真空钎焊质量的前提,主要包括工件清洗、钎料放置、工装装配等内容。工件表面的油污、氧化皮、加工毛刺等都会影响钎料的润湿效果,因此焊前需要对工件进行严格的清洗。常用的清洗方法包括有机溶剂清洗、碱洗、酸洗、机械打磨等,具体清洗方式需要根据母材材质与表面状态选择。
钎料的放置方式需要根据工件结构与钎缝形式确定,常见的放置方式有箔状钎料预置、丝状钎料预置、膏状钎料涂覆等。钎料的用量需要合理控制,用量过多容易造成钎料流失,用量过少则可能导致钎缝填充不满。工装夹具的作用是固定工件,保证钎缝间隙均匀,同时避免工件在加热过程中发生变形。工装材料通常选用耐高温、热膨胀系数与母材相近的材料,如不锈钢、石墨、陶瓷等。
工件装炉完成后,首先启动真空系统抽真空,当炉内真空度达到设定要求后,开始升温。升温过程通常分为多个阶段,首先以较快的速率升温到钎料固相线以下的温度,然后减慢升温速率,进行保温均热,使工件各部分温度均匀,避免因温差过大导致工件变形。
当温度升高到钎料的液相线温度以上时,钎料开始熔化。熔化后的钎料在毛细力的作用下开始填充钎缝,同时与母材发生界面反应。升温阶段的速率控制十分重要,升温过快容易导致工件内部热应力过大,产生变形甚至开裂;升温过慢则会降低生产效率,增加生产成本。
当温度达到设定的钎焊温度后,进入保温阶段。保温的主要目的是使钎料充分润湿母材,完成钎缝的填充,同时使界面反应充分进行,形成稳定的冶金结合。保温时间需要根据工件大小、钎料种类、钎缝间隙等因素确定,一般在几分钟到几十分钟不等。
在保温阶段,炉内的温度均匀性与真空度稳定性对钎缝质量有较大影响。如果炉内温度不均匀,会导致部分区域钎料流动性过强或不足,出现钎料流失或填充不良的问题。如果真空度波动较大,可能会导致母材氧化,影响钎料润湿效果。
保温结束后,进入冷却阶段。冷却过程同样需要控制速率,冷却过快会导致接头内产生较大的残余应力,降低接头的力学性能;冷却过慢则会导致金属间化合物层过度生长,增加接头脆性。对于一些对残余应力较为敏感的材料,通常需要采用随炉冷却的方式,或者在特定温度区间进行保温缓冷。
当炉内温度降低到钎料固相线以下时,钎料完全凝固,钎缝组织基本定型。继续冷却到合适的温度后,就可以破真空出炉。出炉温度需要根据工件材料与后续工艺要求确定,一般情况下,出炉温度越低,工件氧化的风险越小,但生产周期也会相应延长。
真空钎焊的工艺参数较多,其中钎焊温度、保温时间、真空度、升温冷却速率是四个核心参数,合理匹配这四个参数,是获得高质量钎焊接头的关键。
钎焊温度是指钎焊过程中的最高保温温度,其设定主要依据钎料的液相线温度,通常高于钎料液相线温度 20℃~50℃。钎焊温度过低,钎料流动性差,润湿不充分,容易出现填充不良、虚焊等缺陷;钎焊温度过高,钎料流动性过强,容易造成钎料流失,同时会导致母材晶粒长大、界面化合物层过厚,降低接头性能。
除了钎料特性,母材的性质、工件结构也会影响钎焊温度的设定。对于导热性好、壁厚较薄的工件,钎焊温度可以适当降低;对于导热性差、壁厚较厚的工件,需要适当提高钎焊温度,保证工件内部温度达标。此外,对于一些容易发生晶粒长大的材料,需要在保证钎料润湿的前提下,尽量降低钎焊温度。
保温时间的设定需要综合考虑钎料润湿速度、界面反应速率、工件尺寸等因素。保温时间过短,钎料不能充分填充钎缝,界面反应不充分,接头强度较低;保温时间过长,界面金属间化合物层厚度增加,接头脆性增大,同时也会降低生产效率。
一般来说,小尺寸、薄壁厚的工件保温时间较短,大尺寸、厚壁厚的工件保温时间较长。对于钎缝间隙较小的工件,钎料填充速度快,保温时间可以适当缩短;对于钎缝间隙较大的工件,需要适当延长保温时间,保证钎料填充饱满。此外,不同的钎料体系所需的保温时间也有所差异,例如铝基钎料的保温时间通常较短,镍基钎料的保温时间相对较长。
真空度是真空钎焊的重要参数之一,不同的母材材料与钎料体系,对真空度的要求有所不同。真空度一般分为低真空、中真空、高真空三个等级,常用的真空钎焊通常在中真空到高真空范围内进行。
对于铝、镁等易氧化且氧化物分解压力较高的金属,需要较高的真空度,通常要求炉内真空度达到 10⁻³Pa 以上;对于铜、不锈钢等材料,真空度要求相对较低,一般在 10⁻¹Pa~10⁻²Pa 即可满足要求。真空度过低,母材表面氧化膜去除不充分,会影响钎料润湿;真空度过高,会增加设备成本与运行能耗,同时可能导致钎料中的易挥发元素挥发,改变钎料成分。
在钎焊过程中,真空度需要保持稳定,尤其是在钎料熔化的温度区间,真空度波动容易导致焊缝产生气孔。因此,真空钎焊设备通常配备有完善的真空检测与控制系统,能够实时监测并调节炉内真空度。
升温与冷却速率主要影响工件的热应力与变形量,同时也会对钎缝组织产生影响。升温速率的设定需要考虑工件的结构复杂度、壁厚差异、材料热膨胀系数等因素。对于结构简单、壁厚均匀的工件,可以采用较快的升温速率;对于结构复杂、壁厚差异大的工件,需要采用较慢的升温速率,并且在关键温度点设置保温台阶,减小热应力。
冷却速率的控制原则与升温类似,但冷却过程中工件的组织变化更为复杂。对于大多数真空钎焊工件,采用随炉冷却的方式即可满足要求;对于一些需要控制接头组织的工件,可以采用充入保护气体加速冷却的方式,但需要注意充入的气体纯度,避免工件氧化。
母材与钎料的匹配性是影响钎焊接头质量的核心因素,匹配性主要包括物理性能匹配、化学性能匹配与力学性能匹配三个方面。物理性能匹配主要指热膨胀系数的匹配,母材与钎料的热膨胀系数差异过大,会导致接头在冷却过程中产生较大的残余应力,甚至出现裂纹。
化学性能匹配主要指母材与钎料之间的润湿性与界面反应特性,润湿性良好是形成牢固接头的基础。如果母材与钎料润湿性差,需要通过添加中间层、改善表面状态等方式提升润湿性。力学性能匹配主要指接头强度与母材强度的匹配,一般要求钎焊接头的强度不低于母材强度的一定比例,具体要求需要根据工件的使用工况确定。
工件表面的粗糙度、清洁度、氧化程度等表面状态,对钎料的润湿效果有显著影响。一般来说,适当的表面粗糙度有助于提升钎料的毛细填充能力,但粗糙度过大容易残留杂质,反而影响焊接质量。通常情况下,钎焊面的表面粗糙度控制在 Ra1.6~Ra6.3μm 之间较为适宜。
工件表面的氧化膜与污染物是影响钎焊质量的重要因素,即使在真空环境下,厚的氧化膜也难以完全去除,会阻碍钎料的润湿。因此,焊前必须对工件表面进行严格的清洗处理,保证表面洁净。此外,工件清洗后到装炉的时间需要严格控制,避免二次氧化。
炉内温度均匀性直接影响工件各部位的焊接质量,温度不均匀会导致不同位置的钎料流动性差异,出现局部钎料流失、局部填充不良的问题。对于大尺寸工件或者批量装炉的工件,温度均匀性的影响更为明显。
影响炉内温度均匀性的因素主要包括加热元件的布置、炉体结构、工件装炉方式、保温性能等。真空钎焊设备通常采用多区加热的方式,通过分区控温提升炉内温度均匀性。此外,合理的工件排布、使用均温工装等方式,也能够有效改善工件区域的温度均匀性。
工装夹具不仅起到固定工件的作用,还会影响工件的温度分布与热变形。工装夹具的设计需要遵循几个原则:一是热膨胀匹配原则,工装材料的热膨胀系数尽量与母材接近,避免因热膨胀差异导致工件变形或钎缝间隙变化;二是低蓄热原则,工装的蓄热量不宜过大,避免影响工件的升温速度;三是结构简单原则,工装结构尽量简洁,减少对炉内气流与温度场的干扰。
此外,工装夹具与工件接触的部位需要注意避免发生粘连,通常可以在接触部位涂覆脱模剂或者使用垫片隔离。对于需要施加压力的钎焊工装,压力的大小需要均匀可控,压力过大会导致钎料过度流失,压力过小则无法保证钎缝间隙均匀。
钎料润湿不良是真空钎焊中较为常见的缺陷,主要表现为钎料球化、不铺展,钎缝填充不饱满。产生润湿不良的原因主要有:工件表面氧化膜未去除干净、钎焊温度过低、真空度不足、钎料与母材匹配性差等。
针对润湿不良的问题,可以采取以下预防措施:加强焊前清洗工艺,保证工件表面洁净;适当提高钎焊温度,改善钎料流动性;优化真空系统,保证炉内真空度达标;选择与母材润湿性良好的钎料,或者添加中间层改善润湿性。
气孔与夹渣是钎缝中常见的内部缺陷,会降低接头的致密性与力学性能。气孔产生的原因主要包括:钎料中溶解的气体析出、母材表面吸附的气体释放、真空度不足导致的气体卷入、钎料与母材反应产生的气体等。夹渣主要是由母材表面的氧化物、杂质以及钎料中的非金属夹杂形成。
预防气孔与夹渣的措施主要有:选用纯度较高的钎料;加强焊前清洗,减少工件表面的杂质;保证炉内真空度与气体纯度;合理控制升温速率,使气体有充足的时间逸出;优化钎焊工艺参数,减少界面反应产生的气体。
钎料流失是指钎料流出钎缝区域,堆积在工件表面或者流失到炉内,导致钎缝填充不足。钎料流失的主要原因包括:钎焊温度过高、保温时间过长、钎料用量过多、钎缝间隙过大、工件倾斜等。虚焊是指钎缝未形成连续的冶金结合,主要由钎料润湿不良、钎缝间隙过大、温度不足等原因导致。
预防钎料流失的措施包括:合理控制钎焊温度与保温时间;精确控制钎料用量;设计合理的钎缝间隙,一般钎缝间隙控制在 0.05mm~0.2mm 之间;保证工件装炉平稳,避免倾斜;可以设置钎料挡边或者储料槽,限制钎料流动。预防虚焊则需要从提升润湿性、保证温度充足、控制钎缝间隙等方面入手。
真空钎焊技术凭借其优异的焊接质量,在多个工业领域得到应用。在新能源汽车领域,液冷散热系统中的水冷板是真空钎焊的典型应用产品。水冷板通常采用铝合金材料,通过真空钎焊将基板与流道结构焊接在一起,形成密封的冷却流道。真空钎焊的水冷板密封性好、热传导效率高、变形量小,能够满足新能源汽车电池散热的需求。
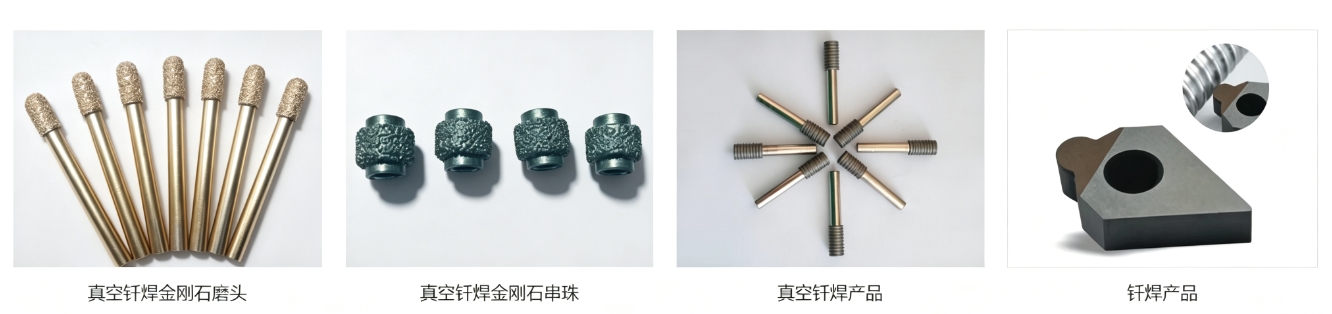
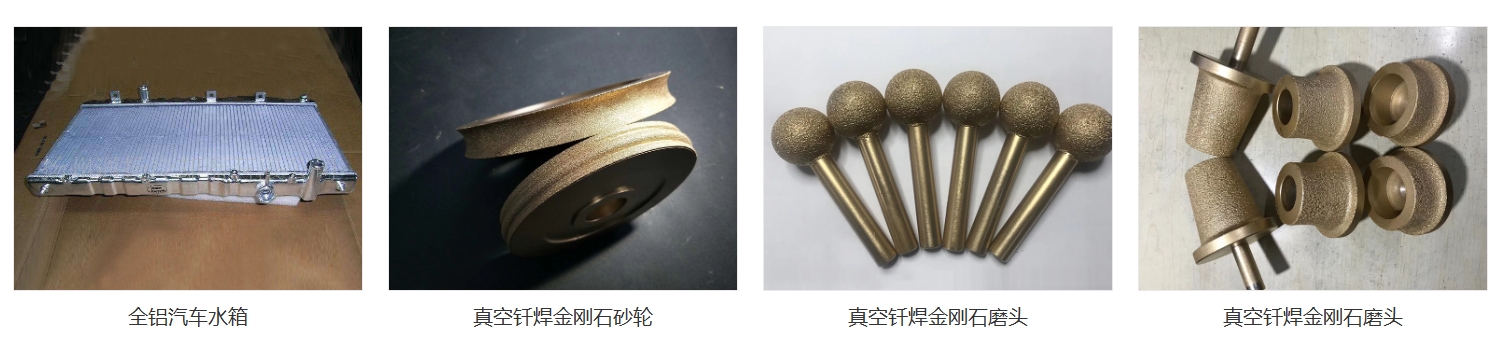
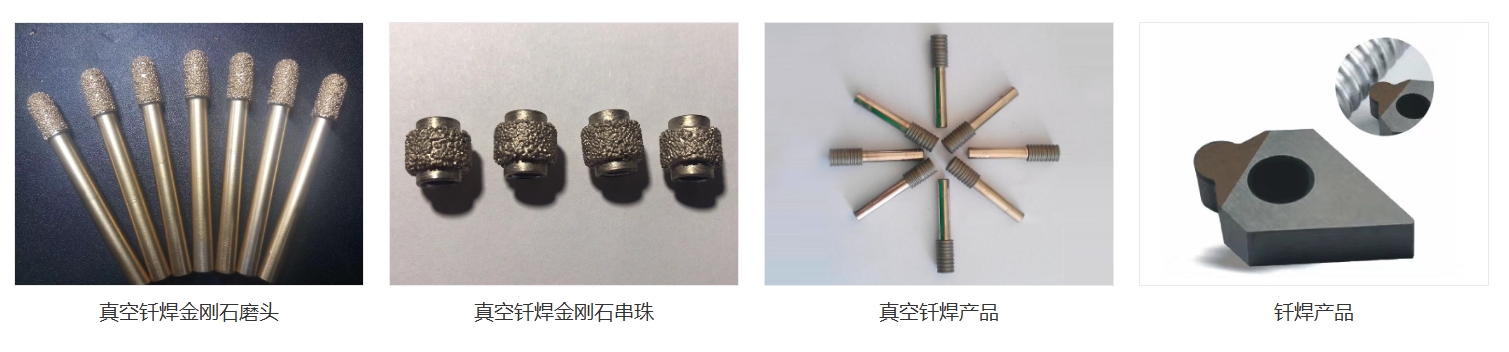
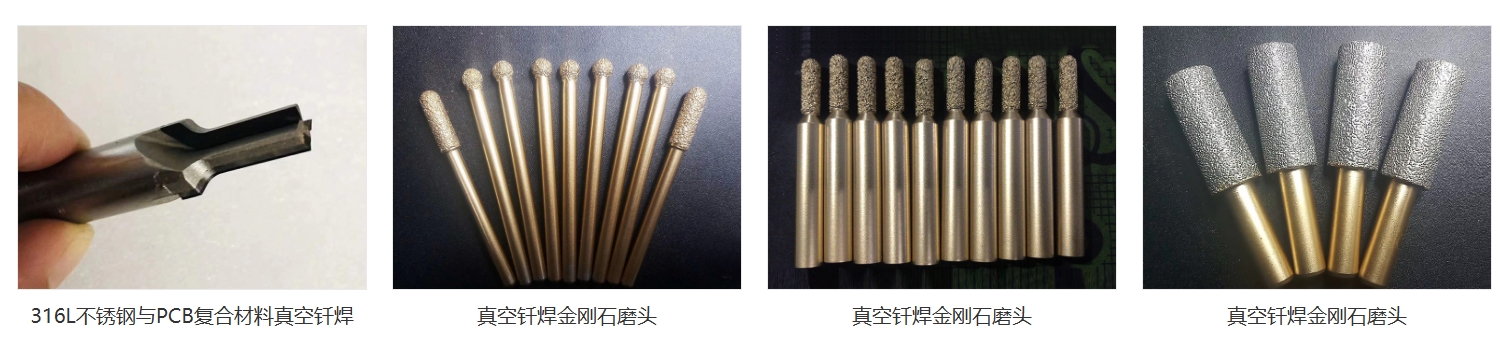
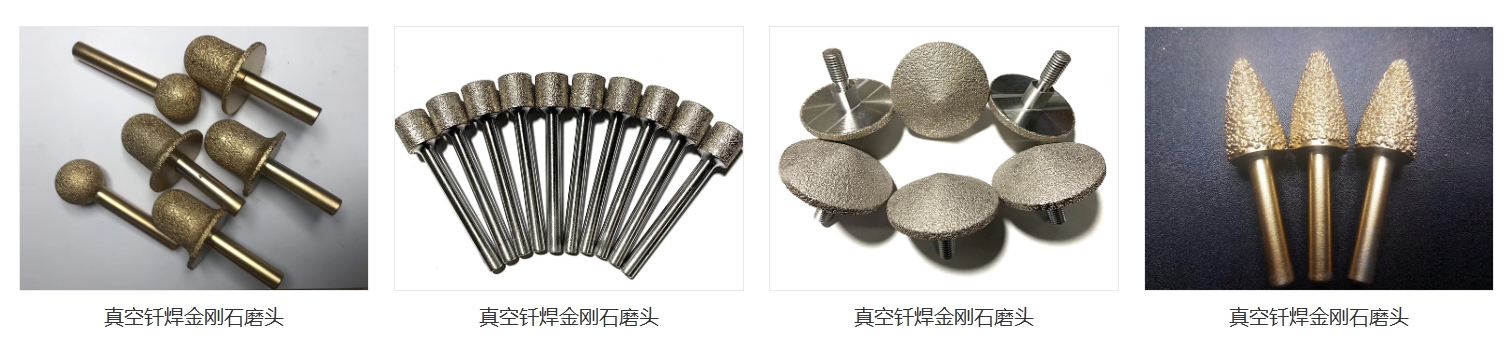
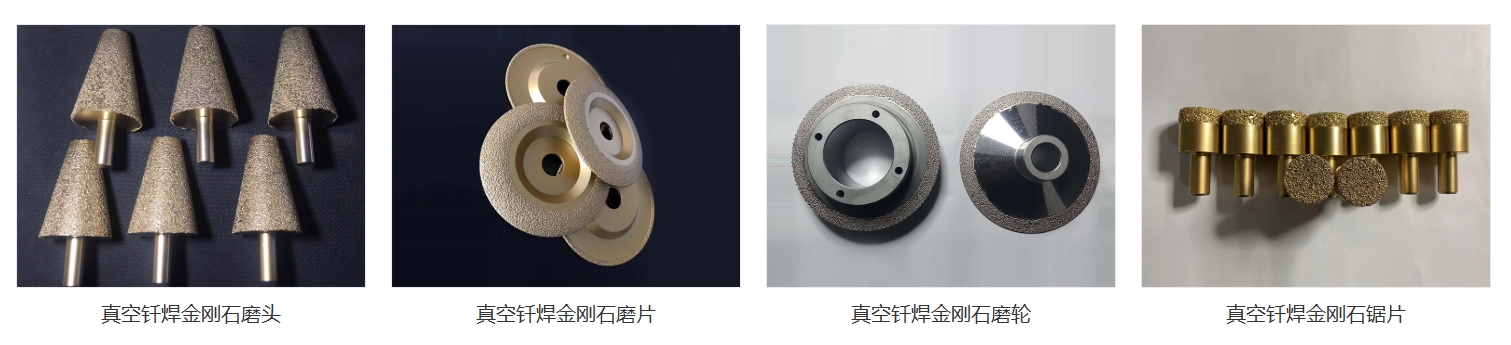
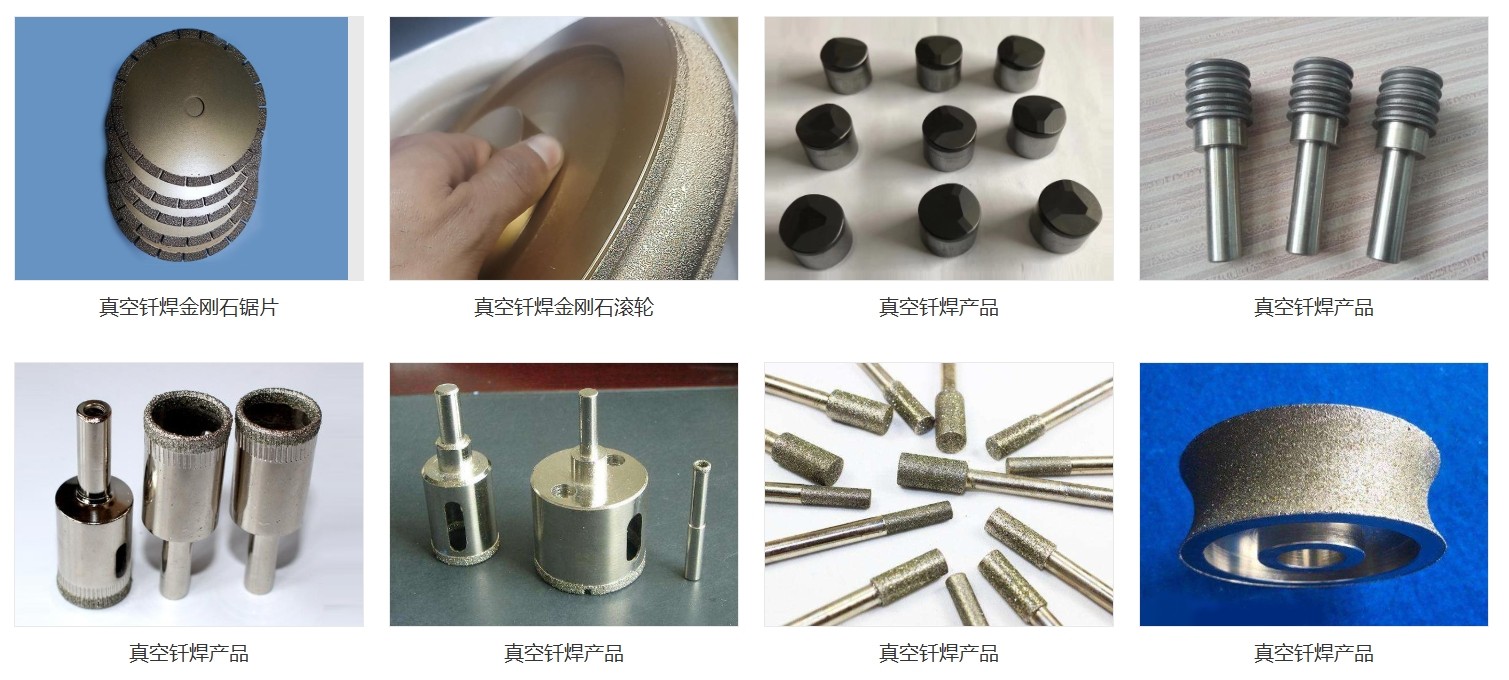
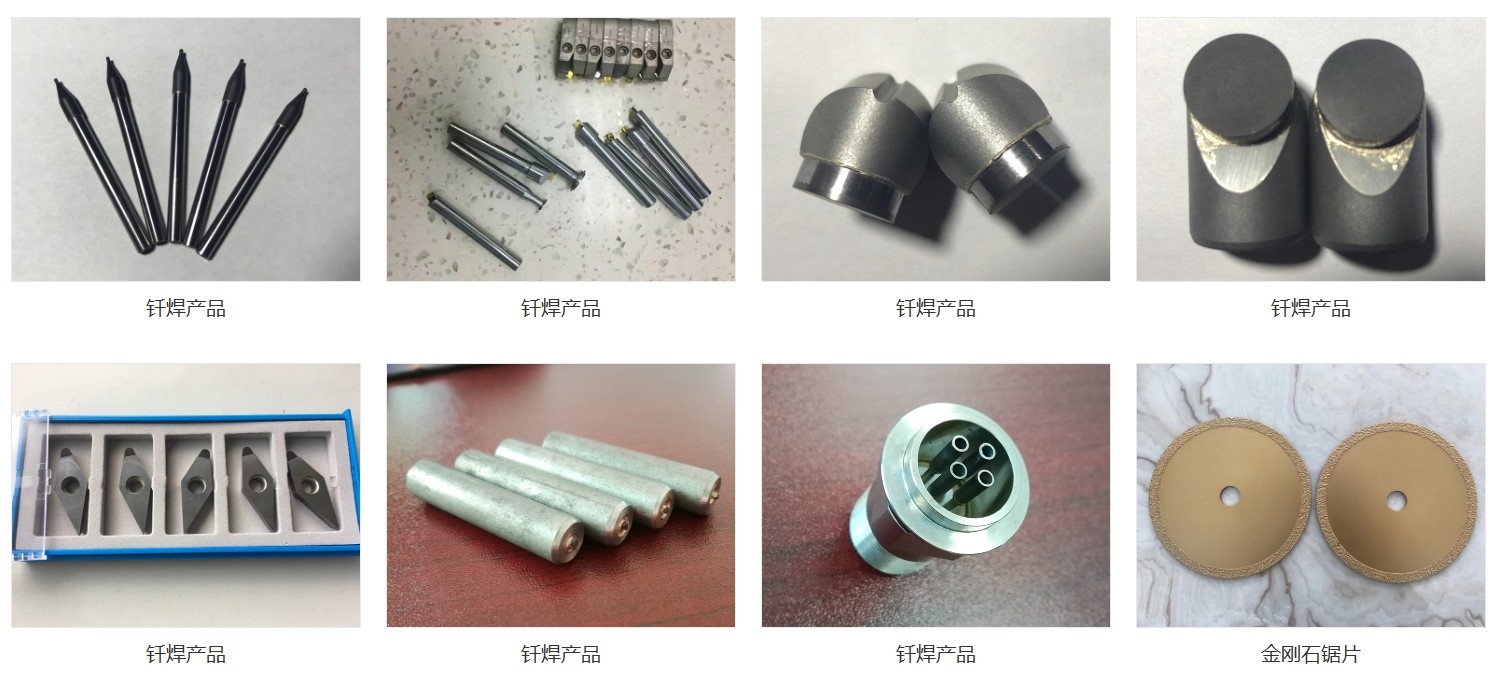
在电子信息领域,功率器件的散热器、芯片基板、微波腔体等部件广泛采用真空钎焊技术。这些部件对焊接精度、热导率、气密性要求较高,真空钎焊能够实现不同材料之间的精密连接,同时保证接头的导热性能与电气性能。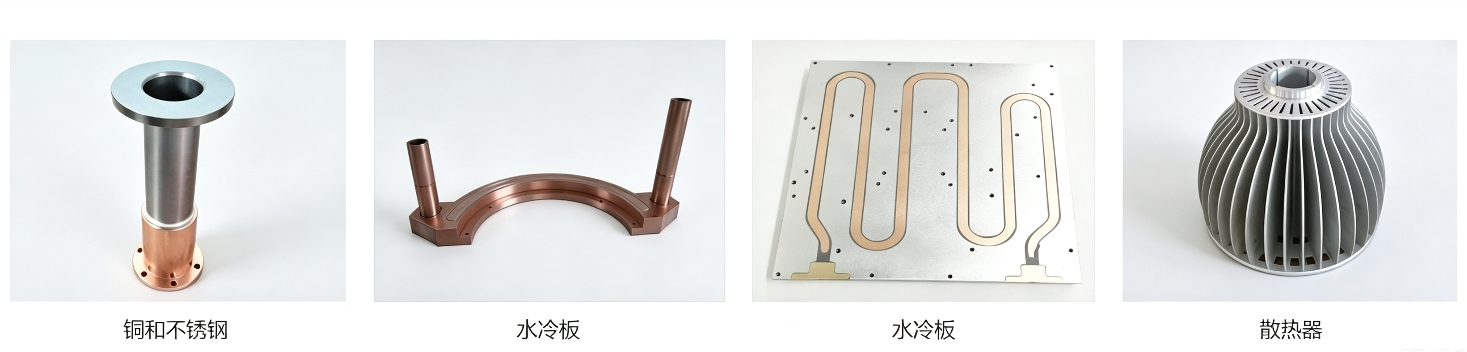
在航空航天领域,高温合金热交换器、发动机叶片、导管等部件常采用真空钎焊工艺。这些部件工作环境恶劣,对焊接接头的高温强度、耐腐蚀性要求高,真空钎焊能够获得性能稳定的焊接接头,满足航空航天产品的使用要求。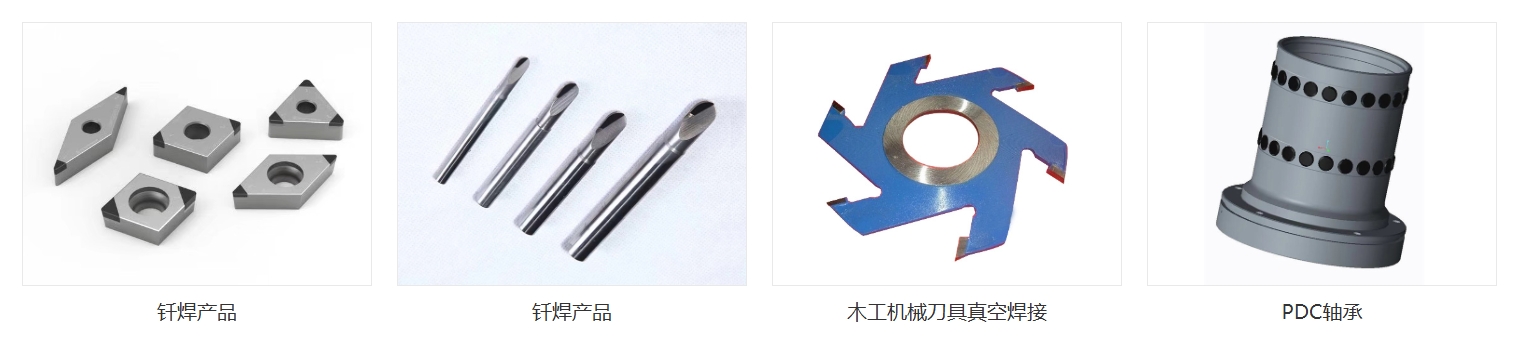
此外,在化工设备、医疗器械、模具制造等领域,真空钎焊技术也发挥着重要作用。随着工业技术的发展,真空钎焊的应用场景还在不断拓展。
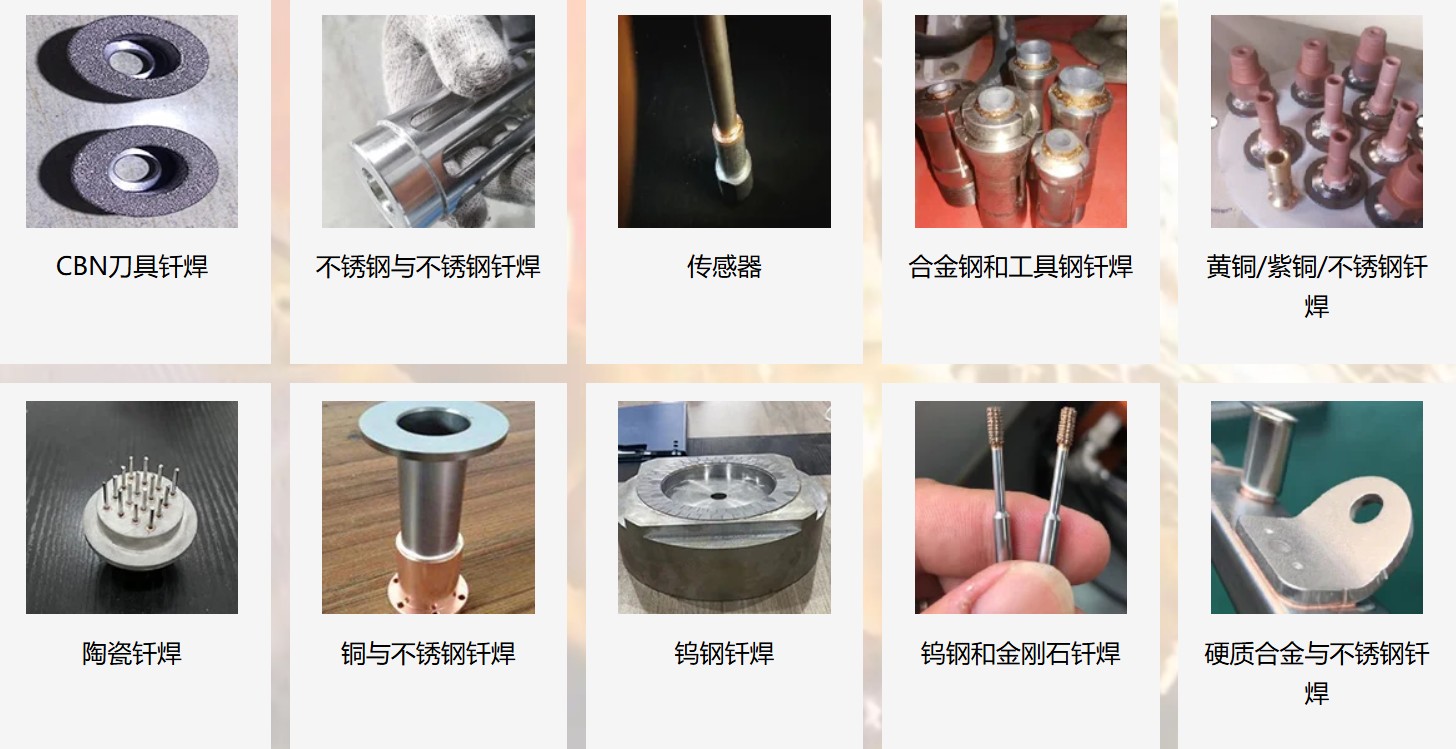
随着工业制造向高精度、高效率、低成本方向发展,真空钎焊技术也在不断优化升级。目前,真空钎焊技术的发展趋势主要体现在几个方面。
一是设备智能化。通过引入传感器、控制系统与数据分析技术,实现真空钎焊过程的实时监测与智能调控,提升工艺稳定性与产品合格率。智能真空钎焊设备能够根据工件状态自动调整工艺参数,实现生产过程的数字化管理。
二是工艺高效化。通过优化加热方式、改进炉体结构、采用快速冷却技术等方式,缩短真空钎焊的生产周期,提升生产效率。例如,采用辐射加热与对流加热结合的方式,提升升温速度;采用气淬冷却技术,加快冷却速率。
三是应用领域拓展。随着新材料、新结构的出现,真空钎焊技术不断向新的领域拓展,例如陶瓷与金属连接、复合材料焊接、MEMS 器件封装等。同时,针对不同行业的特殊需求,定制化的真空钎焊工艺与设备也在不断发展。
四是绿色低碳化。通过优化设备保温结构、提升能源利用效率、采用节能型真空系统等方式,降低真空钎焊过程的能耗与碳排放,符合工业绿色发展的趋势。
真空钎焊技术是一项涉及材料、热力学、真空技术、控制技术等多学科的综合热工技术,其核心是通过精准控制温度、真空度、时间等参数,实现母材与钎料之间的高质量冶金结合。掌握真空钎焊的核心原理与工艺控制方法,能够有效提升焊接质量,降低缺陷发生率。
志远工业作为专业的热工设备制造商,在真空钎焊设备研发与工艺优化方面积累了较为丰富的经验,能够为不同行业的客户提供适配的真空钎焊解决方案。随着工业制造水平的不断提升,真空钎焊技术将在更多领域发挥重要作用,持续推动精密制造技术的发展。
上一篇:热压烧结炉结构组成与应用范围:加热压力控制系统与高性能陶瓷
下一篇:没有了