

联系电话
13631572573


真空炉的操作是一条有时序的流水线,从工件处理到停机收尾,每个阶段都有它必须满足的条件。前一阶段没做到位,后一阶段就会出问题。很多新操作工以为按按钮就行,实际干起来才发现,抽真空顺序错了会烧泵,真空度不够就通电会让工件氧化。志远工业设备在给客户做操作培训时,习惯把整条流程拆成五个阶段讲清楚,下面按顺序捋一遍。
开炉前第一件事是工件清洗和干燥。工件要经过酸洗去除表面氧化皮,再用清水漂洗干净,最后烘干。表面残留的酸液和水分在高温真空下会变成污染源,不仅影响工件光亮,还会腐蚀炉膛和发热体。复杂形状件、盲孔件尤其要注意,残液残水靠抽气抽不干净。清洗烘干后的工件要尽快入炉,不要在车间露天放置太久,避免二次吸潮。
第二件事是检查水、电、气。确认冷却水阀门打开、流量正常;压缩空气压力在规定范围;电源电压稳定。再看一眼炉门密封面有没有异物,密封圈状态是否完好。第三件事是测炉门绝缘电阻。炉门和电极部位的绝缘电阻要大于22kΩ,如果低于这个值,说明绝缘件受潮或者积碳,通电后会漏电打火。绝缘不合格要先烘炉驱潮,不能硬开。第四件事是调整气冷压强。根据本炉工艺要求,把气冷阶段的充压设定值提前调好,避免到冷却时才现设。
抽真空是真空炉操作里最讲究顺序的一步。正确的顺序是机械泵→罗茨泵→扩散泵。先开机械泵把炉膛从大气压抽到粗真空,当炉膛压力降到约133Pa以下时,才能启动罗茨泵。罗茨泵负责把压力进一步抽到中真空段。等前级真空度稳定后,再启动扩散泵,扩散泵需要预热一段时间才能达到额定抽速。这个顺序绝对不能反——罗茨泵和扩散泵都不能在大气压下直接启动,强行启动会烧毁泵体。
抽真空过程中要观察真空计读数下降是否平滑。如果下降到某个值就卡住不动,说明有泄漏或者放气量大,要停下来排查,不能硬往下走。志远工业设备在配套真空钎焊炉时,把泵组联锁时序写进了PLC,手动模式下也有报警提示,但操作工仍要懂这个顺序背后的道理。
炉膛真空度抽到6.7×10⁻²Pa左右,才可以给发热体通电加热。真空度不够就通电,炉膛里残留的氧气会在高温下和工件表面反应,造成氧化脱碳。升温按工艺曲线走,分阶段升温,每段保温让温度场均匀。温度升到工艺值后进入保温段,保温时间根据工件材料和大小定。加热过程中监视真空度变化,如果放气量突然增大,要停一停继续抽气,不要一边大量放气一边加热。
保温结束后,按工艺要求决定是直接降温还是先充入保护气体再冷却。对于需要气冷的工艺,保温结束后向炉内充入氮气或氩气到规定压力,再启动冷却风扇。充压和风扇启动的顺序不能反,前面讲过,风扇要在正压下启动。
淬火阶段要按工艺要求控制冷却速率。气冷靠风扇循环把热量带到水冷壁,油冷则把工件转移到淬火油槽。冷却过程中监视温度下降曲线,冷却速率过快可能导致大件开裂,过慢则达不到硬度要求。冷却到规定温度后,关闭加热和冷却,按顺序停泵——先关扩散泵,等扩散泵冷却后再关罗茨泵和机械泵。
取料前必须确认炉膛温度降到安全值,一般在100℃以下才能开门。温度太高开门,工件会在空气中剧烈氧化,人也容易烫伤。开门后充入干燥空气到常压,再用吊钩或小车把料取出。取完料清理炉膛,检查密封圈和发热体状态,关炉门,按规程停机。志远工业设备在真空管式炉等设备上把取料温度联锁做成了硬保护,温度没降到位门打不开。
| 阶段 | 关键节点 |
|---|---|
| 开炉前 | 工件酸洗清洗干燥,绝缘电阻≥22kΩ |
| 抽真空 | 机械泵→罗茨泵(≤133Pa)→扩散泵 |
| 通电加热 | 真空度达6.7×10⁻²Pa后方可通电 |
| 气冷 | 先充压后启动风扇电机 |
| 停泵 | 先关扩散泵,冷却后再关前级泵 |
| 取料 | 炉温≤100℃,充干燥空气到常压 |
注:具体数值随炉型和工艺变化,以本机工艺卡为准。
案例一:某厂罗茨泵过载烧毁。新操作工不熟悉流程,机械泵还没把炉膛抽到133Pa就直接开了罗茨泵,罗茨泵在高压差下强行运转,几分钟后过载跳闸,拆泵发现转子已经划伤。事后重新按顺序抽真空,前级到位再开罗茨泵,设备恢复正常。这个案例说明,泵组启动顺序背后是物理保护,不能图快。
案例二:某厂工件出炉发暗。一批不锈钢件出炉后表面不光亮,排查发现工件酸洗后没漂洗干净,残留在表面的酸液在高温下挥发污染了炉膛,加上通电时真空度还没到6.7×10⁻²Pa。重新把工件漂洗烘干,严格等真空度到位再通电,后续工件表面恢复光亮。
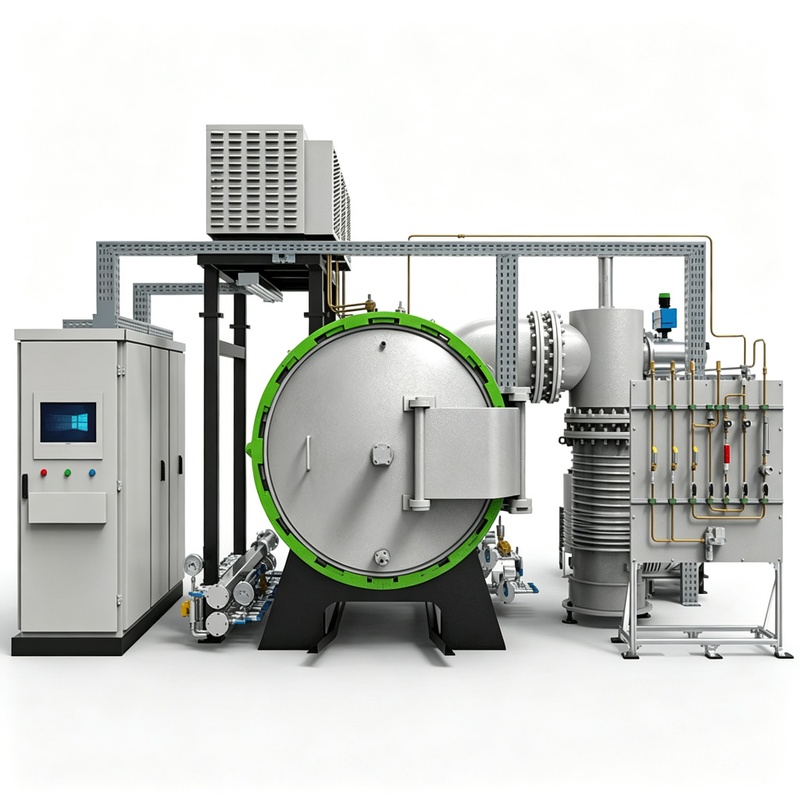
真空炉操作全流程环环相扣,开炉前准备、抽真空顺序、通电真空度、冷却顺序和取料温度,每一步都有它的门槛。把这套流程练成肌肉记忆,操作失误率就会大幅下降。志远工业设备在真空热加工设备交付时会把流程和关键参数做成操作卡贴在现场,欢迎拿具体炉型来交流。