
联系电话
13631572573

近日,东莞市志远工业设备有限公司为浙江卡波恩新材料有限公司完成一批制冷压缩机配件的真空钎焊加工,产品用于家用空调压缩机。
浙江卡波恩新材料的配件由钢管和铝制接头组成,在压缩机内承受冷媒压力。客户此前用火焰焊,接头一致性差。
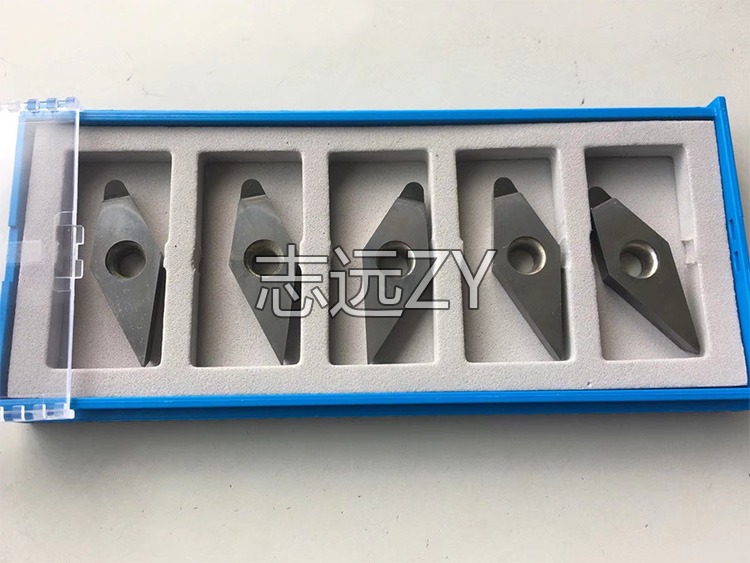
真空钎焊工艺开发需要综合考虑工件形状、材料配对、批量大小和工况要求。东莞志远工业设备在接到客户图纸后,先做工艺评审,确定钎料牌号、间隙要求、温度曲线和工装方案,再打样验证。
真空钎焊工艺开发是保证焊缝质量的前提。不同材料配对、壁厚和工况需要不同的工艺参数。东莞志远工业设备在接到客户图纸后,先做工艺评审,确定钎料牌号、间隙、温度曲线和工装方案,再打样验证。
工艺开发阶段的充分沟通可以大幅缩短打样周期。东莞志远工业设备在与客户交流时,会提供类似项目的工艺数据参考,帮助客户快速确定方案。
真空钎焊工艺设计是焊接质量的关键。东莞志远工业设备在多年加工实践中积累了丰富工艺数据,欢迎客户来电咨询工艺方案。
真空钎焊工艺开发流程:客户提供图纸→材料和工况确认→设计工装→选择钎料→制定温度曲线→打样→检测→修改→批量。东莞志远工业设备在每一步都与客户保持沟通,确认后再进入下一步。
打样阶段通常做3~5件,检测焊缝外观、尺寸和密封性。如果不合格,调整间隙、温度或保温时间后重新打样。成熟工艺后建立作业指导书,批量生产按指导书执行。
问:打样费用怎么收?答:根据工件复杂度评估,批量下单后样品费可抵扣。东莞志远工业设备在打样前报价。
问:可以提供工艺文件吗?答:可以。批量交付时提供工艺记录和检测报告。
真空钎焊工艺设计中,间隙控制在0.05~0.15mm,钎料用量根据焊缝长度计算。东莞志远工业设备在打样阶段检查间隙和钎料填充情况。
从一次合格率看,充分的工艺开发可以把合格率提高到95%以上。东莞志远工业设备欢迎有工艺开发需求的客户。
本案例为真空钎焊工艺件的真空焊接加工。东莞志远工业设备在工艺开发阶段会先分析工件材料、壁厚和工况要求,选择合适的钎料牌号和温度曲线。对于真空钎焊工艺件,需要重点控制升温速率和保温时间,保证钎料充分润湿而不损伤工件。
工装设计方面,根据真空钎焊工艺件的形状和尺寸定制专用夹具,保证焊接过程中各部位贴合紧密、受热均匀。焊前对工件进行除油、酸洗和超声波清洗,去除表面氧化膜和油污,为钎料润湿创造条件。
| 项目 | 参考范围 |
|---|---|
| 焊接温度 | 根据材料选择,约600~1100℃ |
| 真空度 | ≤5×10⁻³Pa |
| 保温时间 | 15~45分钟 |
| 冷却方式 | 分段控制冷却速率 |
| 钎料形态 | 片状/粉状/膏状 |
在真空钎焊工艺件真空焊接中,常见问题包括钎料未填满焊缝、工件变形和焊缝气孔。未填满通常是由于间隙过大或温度偏低,需要调整装配间隙和温度曲线;变形则通过工装压紧和分段冷却来控制;气孔多由表面清洗不全面或真空度不足引起,需要加强焊前清洗和真空系统维护。
东莞志远工业设备在打样阶段会逐项排查这些问题,确认工艺窗口稳定后再转批量。每批次产品附带工艺记录和检测报告,客户可随时到厂抽查。
真空钎焊相比氩弧焊、激光焊等方式,整体加热、焊缝致密、变形小,不需要焊后酸洗和打磨。对于真空钎焊工艺件这类要求气密性和批量一致性的工件,真空焊接是更合适的选择。东莞志远工业设备配备多台真空钎焊炉和真空热压炉,能够承接不同规格和批量的加工订单。
东莞志远工业设备的真空焊接车间配备多区温场控制真空钎焊炉、真空热压炉和氦质谱检漏仪。每件产品出厂前做外观检查、尺寸复核和必要的密封性测试。关键产品做焊缝强度抽检,记录可追溯。
合作流程:客户提供图纸和工况→工艺评审→样品打样→检测验证→小批量试产→批量交付。东莞志远工业设备欢迎有真空钎焊工艺件焊接需求的客户来电咨询或携工件来厂试样。
除了真空钎焊工艺件加工,东莞志远工业设备还承接液冷板、不锈钢冷却器、铝合金结构件、金刚石工具等各类真空焊接订单,可根据客户需求定制工艺方案。
真空钎焊工艺开发是质量保证的前提。东莞志远工业设备在打样阶段充分验证工艺窗口,批量生产稳定可靠。欢迎有工艺开发需求的客户。
炉型怎么选:批量月产500件以下、工件600mm以内选标准卧式炉;月产2000件以上或工件超800mm,建议双室炉或连续线。铝件选580~620℃温区,不锈钢件选1050~1150℃温区,铜件按钎料熔点单独配温区。
工艺打样:客户送样5~10件,志远工业设备在车间现有炉型上试焊3炉,出具温度曲线、焊缝金相、检漏数据,客户确认后再谈设备采购。打样不收费。
交付与售后:标准炉型生产周期45~60天,含安装调试3天、操作工培训2天、工艺工程师驻厂1周。易损件按年消耗免费送一批。质保期1年,非人为故障上门维修不另收费。
和别家差异在哪:同价位段炉子,志远多区温场按±1℃出厂校准,冷却速率0.5~10℃/min分段可调;同行多数±3℃、冷却只有固定两档。薄壁件和大平面件多的客户,冷却曲线差一档,良率就差一截。
采购前确认:先确认工件材质、最大外形尺寸、批量大小和检漏要求四项。材质决定炉温区间,尺寸决定炉膛规格,批量决定单室还是连续线,检漏标准决定真空机组配置。志远销售工程师沟通后2个工作日内给出炉型建议和参考报价。
上一篇:钎焊焊接产品展示
下一篇:金刚石滚轮真空焊接应用