

联系电话
13631572573


新能源汽车电池包、算力服务器机柜里,液冷板已经从可选件变成了必选项。板子不大,要求却不低:流道要通、焊缝要密、变形要小、长期耐压不能漏。真空钎焊是目前铝合金液冷板主流的连接方式之一,但真正把批次做稳,靠的不是把炉子开起来,而是把温度、真空、间隙、变形这几件事盯死。
动力电池在快充和高倍率放电时,电芯表面温升可以达到每分钟几度,如果热量散不出去,轻则触发热保护,重则触发连锁风险。液冷板贴在电芯底部或侧面,通过板内流道里的乙二醇水溶液带走热量。服务器机柜这边更紧张,单柜功率从十几千瓦往几十千瓦走,风冷已经压不住,冷板直接贴到CPU和GPU表面,对焊缝的密封性和流道的畅通性要求更高。
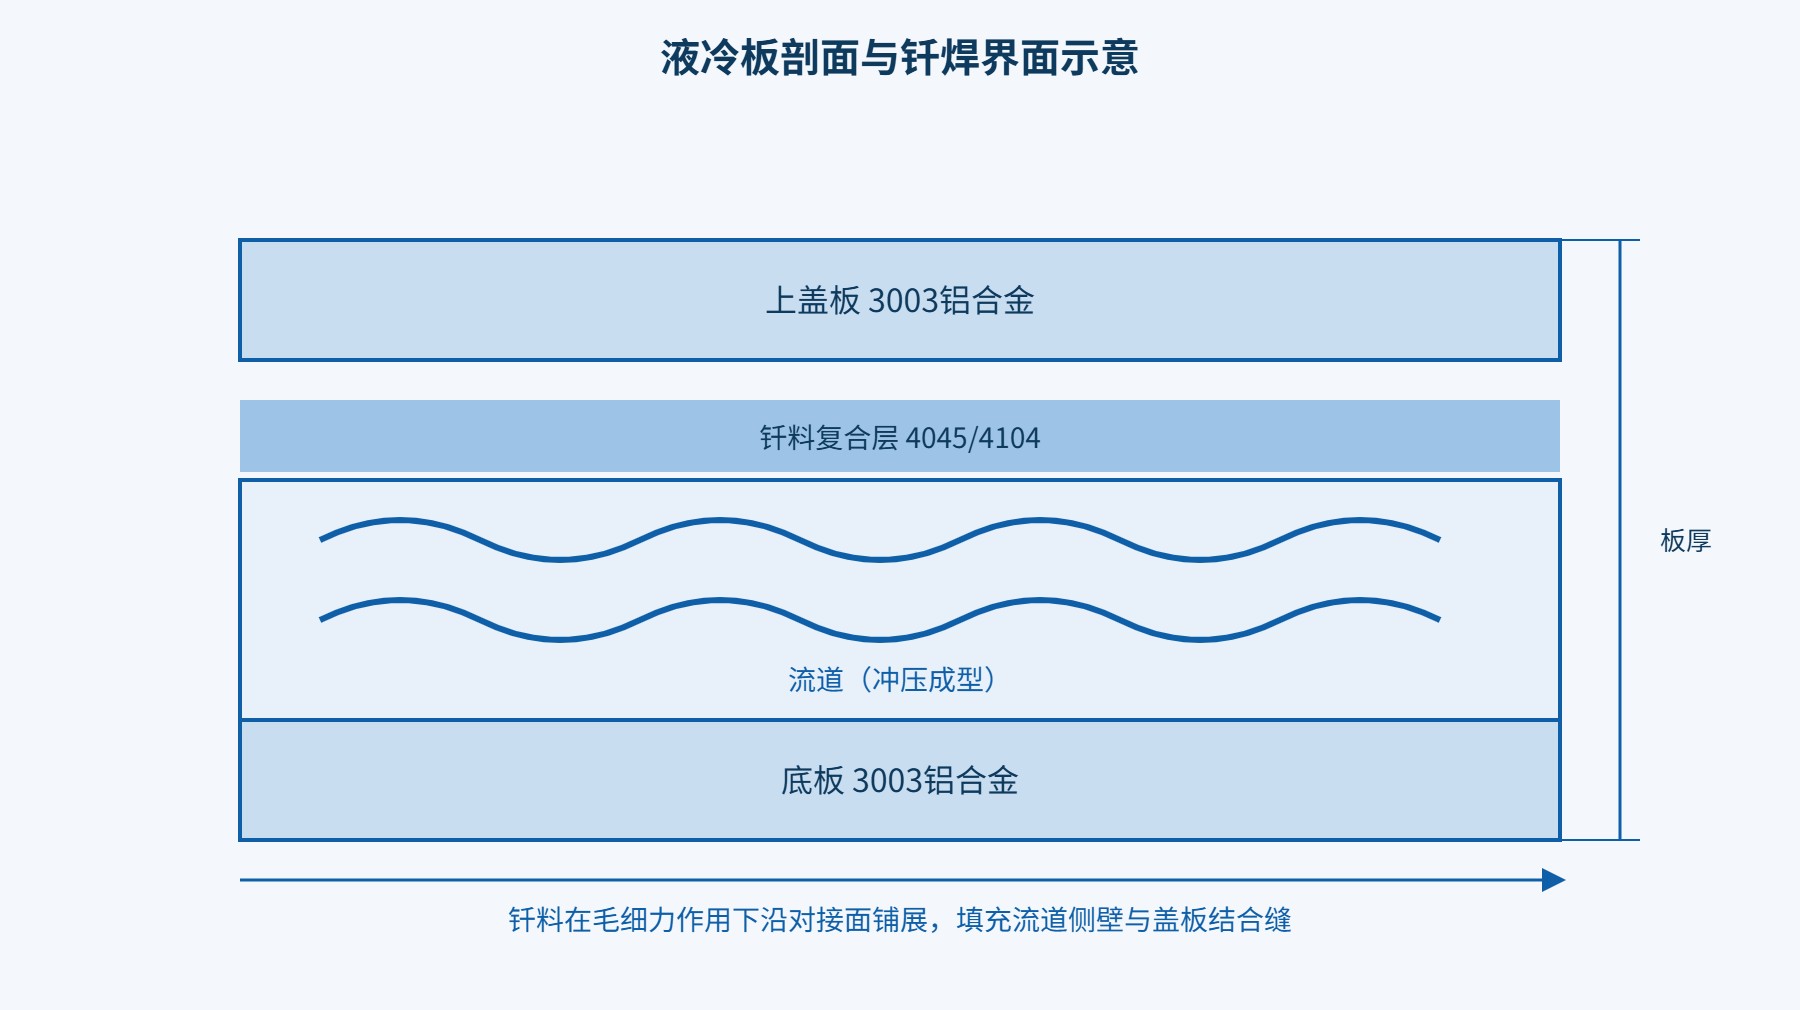
液冷板常见的结构是上下两层铝板,中间冲压出流道,或者用铝合金复合板(3003作基体、4045或4104作钎料层)整体冲压成型后再拼焊。板子面积一般在半平方米上下,流道宽度几毫米到十几毫米,焊缝总长度动辄好几米。这么长的焊缝,要在同一炉里全部焊透,又不能把流道堵死,这就是真空钎焊要解决的核心问题。
和盐浴钎焊、气体保护钎焊比,真空钎焊没有钎剂残留,焊后表面干净,不需要再做繁琐的清洗工序,而且铝在真空中表面氧化膜容易被镁元素破除,润湿效果稳定。这几年国内冷板产能往上走,真空钎焊炉的配炉节奏和工艺窗口的把控,成了冷板厂能不能接住批量订单的分水岭。
铝表面那层致密的氧化铝膜,是钎焊工艺里绕不开的对手。这层膜熔点接近2000℃,而铝合金基体本身在500多度就开始软化,如果用普通焊接方式,母材先垮了,氧化膜还在那里挡着。真空钎焊的思路很巧:不去硬熔母材,而是用熔点更低的铝硅钎料(比如BA4045,硅含量约10%,熔点在577℃到590℃区间),让钎料在母材还没软塌之前熔化,靠毛细作用铺到对接面的缝隙里。
真空环境在这里起两个作用。第一,把炉腔内的氧气和水蒸气抽走,避免液态铝在高温下再次氧化,否则钎料一熔就裹一层氧化膜,根本铺不开。第二,复合板里的镁元素在真空中会蒸发出来,镁蒸气和残留的氧、水反应,进一步破除表面氧化膜,业内叫"自去膜"。所以真空度不是越好看越好,而是要稳定在工艺区间内——太粗,膜去不干净;太极限,镁跑太多,焊缝成分偏掉。
毛细填充有个前提:两个待焊面之间的间隙必须小到让毛细力吃得住,通常单边间隙控制在0.02mm左右,装配总间隙在0.05到0.15mm之间。间隙太小,钎料爬不进去;间隙太大,毛细力拉不住液态钎料,焊缝中间会空。这个间隙不是靠钳工打磨出来的,是靠冲压模具精度、板厚公差和装配工装一起保证的。
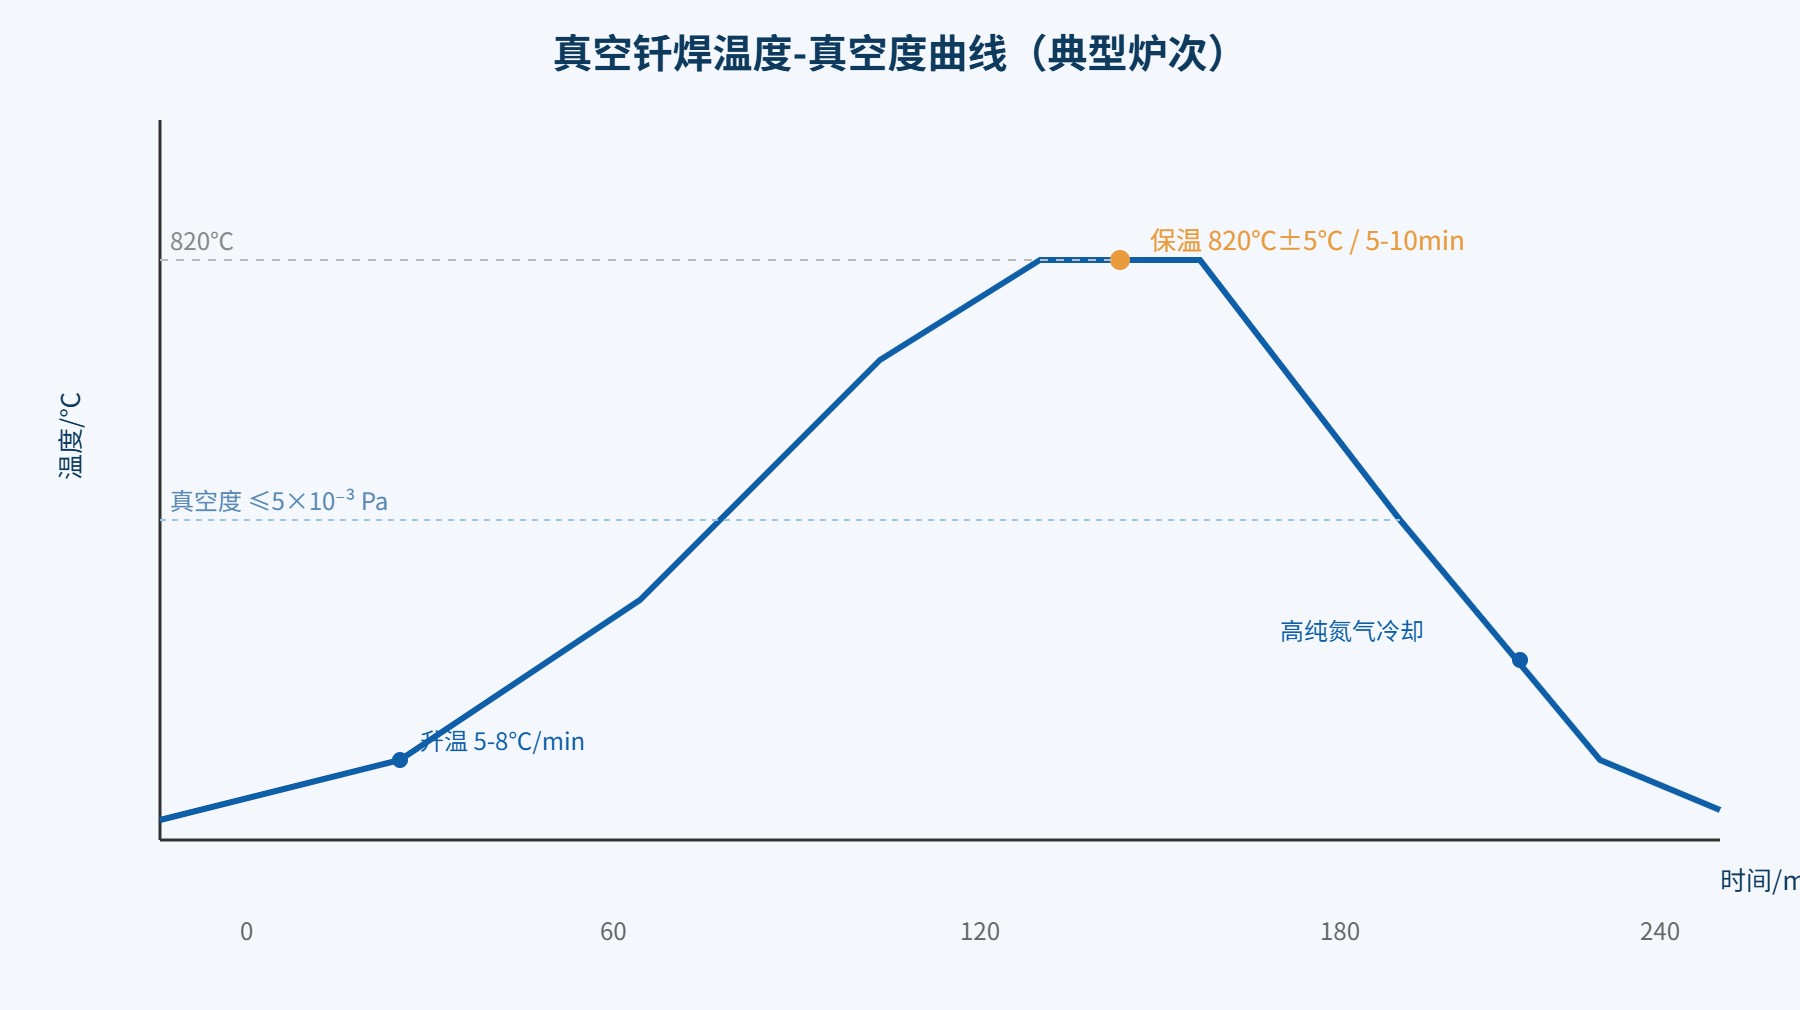
铝硅共晶点在577℃,但真空钎焊实际要把工件升到820℃±5℃。原因是铝的导热快、装炉量大,炉膛显示温度和工件实际温度之间有滞后,必须把炉膛拉高一点,让工件中心真正达到钎料充分润湿的温度。升温速率控制在5到8℃每分钟,太快,工件上下温差拉大,薄边先软塌,厚边还没到温;太慢,产能掉下来,而且镁长时间过量蒸发,焊缝合金成分会偏。
到温之后保温5到10分钟就够了。保温时间不是越长越好——钎料在高温下停留太久,会往母材里过度溶解,焊缝变窄、强度下降,严重时复合板的钎料层会被母材"吃掉",业内叫"溶蚀"。现场经常看到一种情况:师傅怕没焊透,把保温从8分钟拉到15分钟,结果焊合率没涨,板子反而翘得更厉害,晶界也开始粗。
某批次冷板调试时,炉膛设定825℃,工件热电偶实测中心812℃,焊合率抽检只有88%。把炉膛上沿调到830℃,工件中心稳在820℃±3℃,焊合率随即回到96%上下。问题不在钎料,在测温点没放对。
工艺要求炉压≤5×10⁻³Pa。这个区间是综合权衡出来的:再粗,残留氧和水蒸气压头偏高,钎料润湿角变大,焊缝出现未铺展的"虚焊";再往10⁻⁴Pa推,分子泵负荷重、抽气时间长,单件能耗上去,镁蒸气也抽得过快。批量生产里,把真空度稳在2到4×10⁻³Pa之间,是性价比比较高的窗口。
要注意真空度是个过程值,不是终点值。抽真空阶段、升温阶段、保温阶段,炉压的曲线形状比最终数值更能说明问题。如果保温段炉压突然往上跳,多半是工件里残留的切削液、油污或者水分在放气,说明前道清洗没做干净。这种炉次出来的板子,外观看着还行,焊缝里往往夹着气孔。
再说说镁蒸气这件容易被忽略的事。复合板里那百分之一点几的镁,在820℃下蒸气压不低,会从板缝里跑出来,一部分跟残留氧、水反应去膜,一部分溅到炉壁和隔热层上。几炉做下来,隔热层里镁蒸气累积多了,升温段炉压曲线会出现一个不起眼的鼓包——这就是镁在集中放气。放气阶段如果真空度掉得太厉害,焊缝颜色会从银白色变成灰白甚至暗灰色,润湿性也跟着变差。现场判断炉况有个土办法:出炉时看焊缝颜色,银白光亮说明真空和放气控制得当;发白发雾说明镁跑多了;发暗发灰多半是残留氧偏高。这个信号比仪表数字更直接。
前面提过,单边间隙0.02mm、装配总间隙0.05到0.15mm。这个数值不是拍脑袋,是铝硅钎料在标准润湿试验里测出来的毛细填充距离对应的合理间隙。间隙超了0.2mm,钎料爬到一半就断;间隙小于0.03mm,两个面贴死,钎料根本挤不进去,形成"贴而不焊"。
实际生产里,间隙波动主要来自三处:冲压件平面度超差、板厚公差累积、工装压紧力不均匀。装配时用工装把板子压平,再用塞尺抽检边角和中部间隙,是必不可少的动作。流道附近的间隙尤其要看,因为一旦流道侧壁间隙失控,要么焊不住,要么钎料塌进流道形成堵塞。
铝在400℃以上强度掉得很快,820℃保温那几分钟,板子像一块软塑料。没有工装压住,上下板会各自翘曲,焊缝拉开间隙,冷却后变形量直接超平面度要求。但压紧力也不是越大越好——压太死,间隙被压到零,钎料没地方去,反而把焊缝挤断。
工装设计上通常采用均压板加弹性加压的方式,让压力在整个板面均匀分布,边角和中部压力差控制在小范围。焊后随炉冷却到300℃以下,再充入高纯氮气强制冷却,缩短高温停留时间,变形量也能压下来。高纯氮气的纯度要求99.999%,含水含氧量高了,高温下铝板表面会重新氧化,焊缝发灰、发暗。
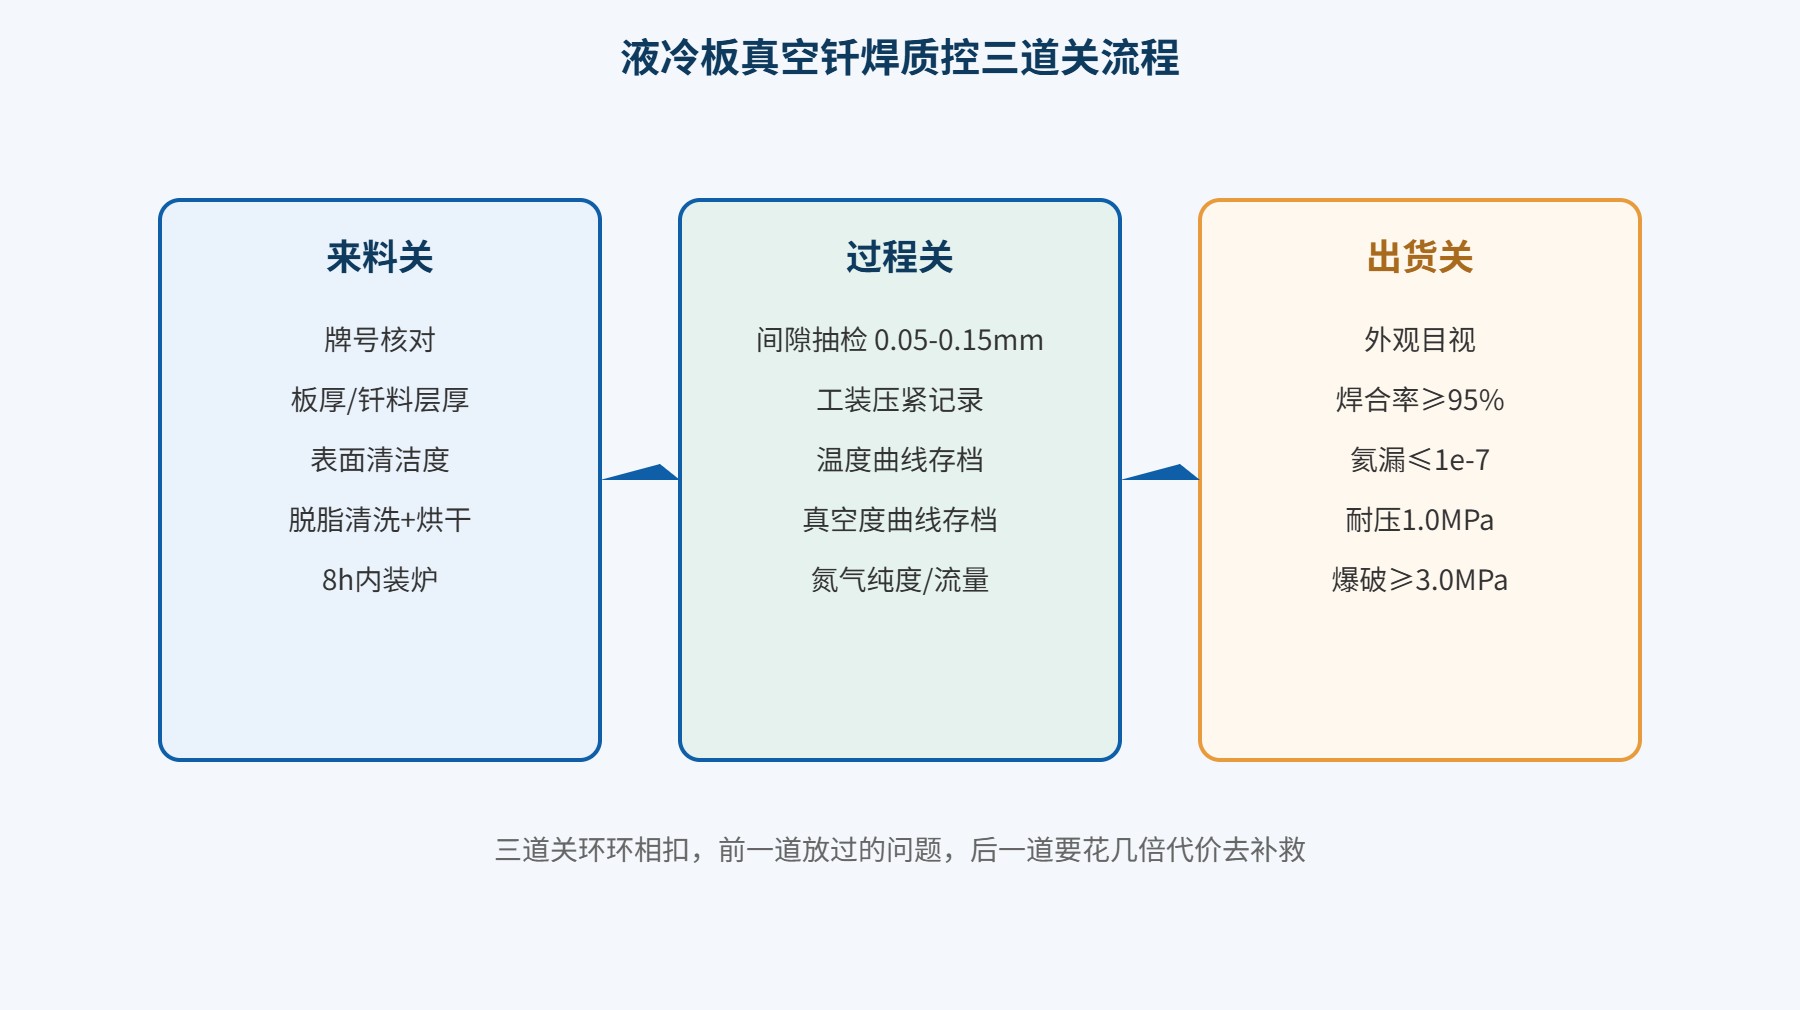
复合板进厂先做三样检查:牌号核对、板厚公差、表面状态。3003/4045或3003/4104复合板,钎料层厚度偏差要在图纸范围内,太薄焊不透,太厚容易堆料堵流道。表面不能有明显的轧制油残留、手印、氧化发斑。
上线前的清洗是硬工序。一般用碱性脱脂加纯水漂洗,最后烘干到水分含量合格。清洗后到装炉的停留时间尽量短,夏天湿度大的时候,裸露铝件在空气中放久了会重新氧化,建议清洗后8小时内进炉。周转过程戴干净手套,不要用手直接摸焊缝区。
装配:按图纸定位,工装压紧力按工艺卡给定值,塞尺抽检边角与中部间隙,记录实测值。
装炉:工件在炉内均匀排布,不要贴到炉壁,上下层之间留出走气通道。热电偶插到有代表性的工件中心位置,不能只靠炉膛仪表。
抽真空:记录预抽时间和到达本底真空的时间,本底压高于阈值要查漏。
升温保温:按曲线执行,每炉导出温度曲线和真空度曲线存档,出现异常波动要标出来。
冷却:保温结束后按工艺充气冷却,氮气纯度、压力、流量记清楚,出炉温度按规定控制,不能过早开炉门。
过程里最容易被忽略的是"每炉都要看曲线"。炉子本身有自动记录,但记录了不等于看了。有经验的工艺员会在出炉前扫一眼曲线:升温段是不是平顺、保温段炉压有没有跳、冷却段氮气流量够不够。曲线一眼就能看出这炉工件是不是在工艺窗口里待过。每炉的曲线按批次存档,一旦后续客户端反馈问题,能反查到当时的温度、真空度和装炉量,这是质量追溯的基础。
工装石墨板和装炉方式也得单列出来说。石墨板是压在工件上面的均压板,用久了表面会沾上铝珠、钎料残渣和镁沉积,平整度下降,压力分布就跟着偏。一般每做二三十炉要把石墨板抽出来喷砂清理一次,表面出现明显沟槽或翘曲就换新,别心疼这块板子——它不平,板子就跟着翘。装炉堆叠上,同一层工件之间留出两指宽的间隙,让氮气和热辐射能在层间走通;上下层之间用石墨垫块隔开,垫块压在工艺留边上,不要压在流道上方。堆叠高度也有讲究,太高会让中层工件升温滞后,保温段实际温度比炉膛低十度以上,焊合率自然掉。
| 检验项 | 方法 | 判定要求 |
|---|---|---|
| 外观 | 目视+放大镜 | 焊缝连续、无未熔合、无大块钎料瘤、流道口无堵塞 |
| 尺寸/平面度 | 平台+塞尺 | 平面度符合图纸,一般≤0.3mm/300mm |
| 内部焊合率 | 切片金相或超声扫描 | 焊合率≥95% |
| 氦检漏 | 氦质谱检漏仪 | 漏率≤1×10⁻⁷ mbar·L/s |
| 工作耐压 | 水压或气压保压 | 1.0MPa保压规定时间无压降 |
| 爆破压力 | 抽样爆破试验 | ≥3.0MPa |
| 流道畅通 | 通气/通液测试 | 流量在工艺范围内,无堵塞 |
焊合率怎么测?批量生产里常用超声水浸扫描,把整个板面扫一遍,未焊合区域会显示成不同灰度的色块,按面积算比例。抽检件也可以切金相样,在显微镜下数钎缝铺展长度。氦检漏是冷板出厂的硬指标,漏率超标意味着在电池包这种封闭环境里,冷却液迟早会渗出来。爆破试验是破坏性抽检,按批次抽几件,验证焊缝在三倍工作压力下的余量。
某服务器冷板订单,工作压力1.0MPa,客户要求爆破≥3.0MPa、氦漏≤1×10⁻⁷。工艺上把真空度稳定在3×10⁻³Pa、保温820℃×8min、氮气冷却到250℃出炉,连续三个批次抽检焊合率96%到98%,氦漏数据集中在10⁻⁸量级,客户PPM投诉没有出现。
做液冷板钎焊设备这几年,碰到的现场问题八成不是出在炉子本身,而是出在"工艺参数没钉死"和"过程记录没人看"。参数钉死了,炉子才是设备;参数飘着,炉子就是个加热箱。东莞志远工业设备在配炉时会把温度均匀性、真空保持率、冷却速率这几项做到工艺要求以内,但最终能不能把冷板焊好,还是要靠用户自己把来料清洗、间隙控制、出炉检验这几步守住。
A:
批量生产推荐超声水浸扫描,速度快、覆盖全板面,能把未焊合的位置和面积比例直接打出来,适合逐件或高比例抽检。切片金相更准,但属于破坏性检测,一般用来做工艺验证和仲裁,不能逐件做。两者配合:超声做全检,遇到可疑点再切片金相复核。
A:
钎料会过度溶入母材,焊缝层变薄甚至出现溶蚀,接头强度下降;同时晶粒长大,板材变形倾向变大;镁过度蒸发,钎料成分偏硅,润湿性反而变差。保温一般控制在5到10分钟,不要为了"保险"随意延长。
A:
工艺上要求氮气纯度99.999%,露点≤-40℃,含氧量≤3ppm。如果氮气纯度不够,高温铝板在冷却阶段会重新氧化,焊缝表面发灰、发暗,严重时形成氧化膜夹杂,后续氦检漏容易出微漏。
A:
复合板剥层指钎料层和3003基体在界面处分层。常见原因有三个:复合板本身轧制复合质量不稳;钎焊温度过高或保温过长,钎料层过度熔化流动后界面结合力下降;装配间隙过大,钎料在缝隙里堆积凝固时产生拉应力。进厂时对复合板做分层抽检,是必要的。
A:
在工艺窗口内差别不大,但前提是升温过程中工件放气要小。如果前道清洗不净,即使本底抽到2×10⁻³Pa,保温段炉压也会被放气压到10⁻²Pa量级,焊缝照样出气孔。真空度要看全程曲线,不是只看本底。
A:
常见原因是装配间隙局部过大,钎料在重力作用下塌进流道;或者钎料粉末预置量偏多,熔化后溢出。预防上:控制间隙在0.05到0.15mm、钎料布置量按图纸给定、流道口在出炉后做通气检查。已经堵了的板子,靠返工疏通成本很高,不如前段把住。
A:
先看工装压紧是否均匀,再看升温速率是不是太快导致上下板温差大。冷却阶段的氮气流量和出炉温度也影响变形——高温停留时间越长,变形越大。必要时在工装里加均压板,让板面压力分布更均匀。
A:
4045硅含量约10%,4104硅含量约5%并含少量镁。4045铺展性好、流动性强,适合窄间隙;4104熔点稍高、强度余量好一些,适合间隙稍大或承力要求高的位置。布置方式有复合板自带钎料层、预置粉末、箔片夹片三种,复合板最常见,粉末多用于补焊或局部加厚。
A:
铝表面在潮湿空气中会缓慢氧化,夏天湿度大的时候几小时就能看到表面发暗。建议清洗后8小时内装炉,最长不要超过24小时。如果必须存放,要放在干燥柜里,用前再做一次活化清洗。
A:
这个量级在密封件里属于较严的要求。换算成日常说法:在1个大气压下,一年时间里漏进去的氦气体积大约是微升级别。对液冷板这种长期充液工作的零件,这个指标能保证多年使用不出现可察觉的渗漏。
A:
装炉量要按炉膛有效加热区来定,工件之间留出走气通道,不能贴壁、不能堆叠。装多了,工件之间温差拉大,边缘件和中心件实际温度不在同一水平,焊合率波动会明显;而且排气不畅,真空度曲线难看。不要为了拼产能突破工艺装炉量。
A:
先看微漏出现的位置和批量比例。如果是偶发单件,且缺陷位置能定位(比如接头处),可对同批次加严抽检比例;如果是系统性问题(焊缝大面积灰度异常、多件漏点位置相似),要停下来查工艺曲线和来料,不能靠挑件放行。液冷板用在电池包上,漏一件的代价远高于整批返工。
—— 本文供工艺与质量工程师参考,具体参数以工件图纸与工艺评定为准 ——