

联系电话
13631572573


真空热压炉是做结构陶瓷、功能陶瓷和复合材料的关键设备。粉末在模具里一边加热一边加压,靠温度和压力双重作用实现致密化,比无压烧结温度低、晶粒细。志远工业设备在设计热压炉的时候,炉体、真空、液压、温控每个系统都要匹配好。本文把热压炉的结构组成和技术特点梳理清楚。
热压炉一般采用立式结构,炉体是双层水冷夹层,内壁和法兰都用304不锈钢。炉门设计成侧开式,大约三分之一的炉盖可以侧移打开,剩下三分之二是固定炉体。这样的设计方便从上方吊装模具和工件,比上开盖式操作空间大。炉体中间是发热区,外面包着隔热屏,石墨或者钼片做热屏,把热量限制在炉膛内部。
炉体顶部和底部分别布置上压头和下压头,压头通过水冷电极引出炉外,连接液压系统。压头和炉体之间用真空密封件过渡,既要保证高压加载时不松动,又要维持炉内真空度。这个密封环节是热压炉的技术难点之一,密封不好会直接影响真空度和加热稳定性。
真空系统配机械泵加罗茨泵,如果需要更高真空度再加扩散泵。管路上装电磁压差阀,防止突然停电时机械泵油倒灌进炉膛。真空蝶阀控制抽气速率,压力表实时显示炉内压强。做陶瓷材料热压,一般真空度抽到10⁻²Pa就够了,有些高温合金热压要求到10⁻³Pa。
液压系统是热压炉的核心执行机构。液压站配比例阀和压力传感器,压力可以从0到额定吨位无级调节。位移测量用光栅尺,分辨率0.02mm,能实时记录压头下降距离,间接反映坯体收缩量。液压系统支持自动保压和缓慢加载,不会因为突然加压把模具压裂。志远工业设备的真空钎焊炉虽然不承压,但液压系统的设计经验同样用在热压炉上。
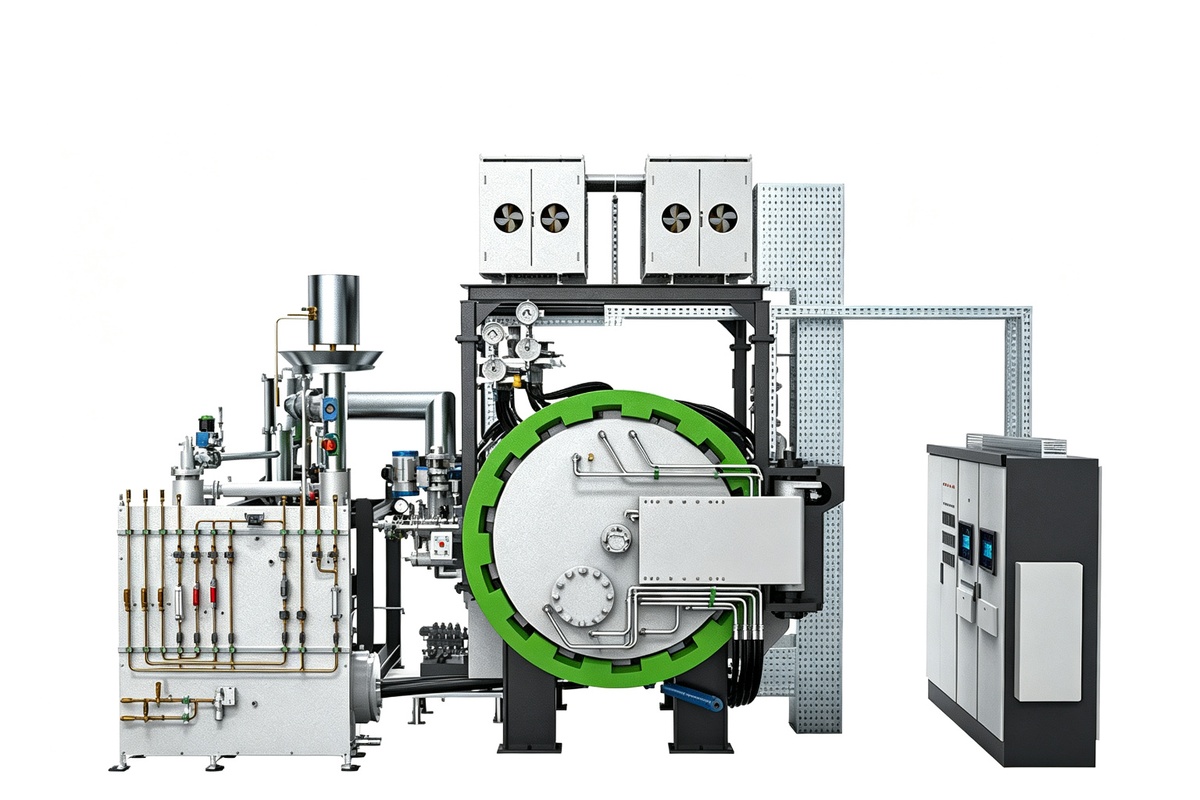
温控系统用可控硅加PID仪表,能编多段升温曲线。做陶瓷热压的时候,升温速率、保温时间、加压时机都要在曲线里预设好,设备自动执行。超温会声光报警并切断加热电源,防止工件过烧。
充气系统在真空抽好之后充入氩气或者氮气做保护。管路上有针阀可以微调气体流量,炉内压力传感器监测微正压状态,超过设定值自动放气。有些材料热压时需要在惰性气氛下进行,防止发热体和模具在高温下氧化。
热压炉把加热和加压合在一个炉膛里完成,这是它和普通烧结炉最大的区别。粉末颗粒在压力作用下重排更紧密,致密化温度比无压烧结低100~200℃,晶粒长大的时间窗口更短,做出来的陶瓷材料晶粒更细、强度更高。做氧化铝、氮化硅、碳化硅这些结构陶瓷,热压烧结是常规工艺路线。
加热方式根据最高温度选:1200℃以下用电阻丝或者硅碳棒,1600℃左右用硅钼棒,2000℃以上用石墨发热体。加热区尺寸和压力吨位都可以按客户工件定制,做小样品用50吨压力就够,做大尺寸板材可能需要500吨以上。
| 参数项目 | 参数范围 |
|---|---|
| 最高工作温度 | 1600℃(硅钼棒)/ 2200℃(石墨发热体) |
| 极限真空度 | 6.7×10⁻³Pa |
| 压力范围 | 50~600吨(按机型) |
| 位移精度 | 0.02mm(光栅尺) |
| 控温精度 | ±1~±3℃ |
| 升温速率 | 5~15℃/min |
| 压头行程 | 100~300mm |
| 充气压强 | 0.05~0.15MPa |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某结构陶瓷企业。该企业用热压炉做氮化硅陶瓷刀具刀片,原来无压烧结后致密度只有95%,刀具耐磨性不够。改用真空热压后,在1750℃、30MPa条件下保温30分钟,致密度达到99.5%,刀片使用寿命从加工50件提升到120件。
案例二:某复合材料研究所。该所做碳纤维增强碳化硅复合材料的热压烧结,原来手动控制压力经常忽大忽小,样品密度不均。更换带比例阀自动稳压的真空管式炉配套热压模具后,压力波动控制在±1%以内,样品密度一致性明显改善。
真空热压炉的结构核心就是炉体、真空、液压、温控四个系统协同工作。选设备的时候要重点看液压系统的稳压精度、真空系统的极限真空度,以及温控曲线的可编程能力。志远工业设备在热压炉定制方面有成熟经验,可以根据工件尺寸和工艺要求设计专属方案。