

联系电话
13631572573


第一次用SPS设备的研发人员,往往盯着控制柜不知道从哪下手。其实SPS操作流程并不复杂,就是把粉末装进石墨模具、抽真空、加脉冲电流加热、加压烧结、冷却出料这几步。但每一步都有细节,操作不到位样品就烧不好。志远工业设备在配套真空管式炉和烧结设备时,给不少实验室做过SPS操作培训,下面按实际操作顺序把流程讲一遍。
SPS用的模具基本都是石墨的,因为石墨导电、耐高温、容易加工。模具分阴模和上下压头,阴模是圆筒,压头从两头塞进去。装粉前先在模具内壁和压头端面涂一层石墨纸或者喷一层BN(氮化硼)涂层,防止烧结时粉末和模具粘在一起,样品脱模时裂掉。
把称好的粉末倒进模具,轻轻振动让粉末铺平,不要震得太实。然后放上上压头,放到天平上预压一下,让粉末初步密实。预压压力不用大,几兆帕就行。装完模具放到炉腔内上下电极之间,调整对中,压头中心要和电极中心对齐,否则加压时偏心,样品密度不均。
做梯度材料或者复合材料时,不同成分粉末分层装。每层之间可以用薄石墨纸隔开,烧结后能剥开;不隔开就形成成分连续梯度。装料时每层要铺平,厚度一致,否则烧结后样品翘曲。
装完料关炉门,开始抽真空。先用机械泵把炉腔抽到低真空,一般抽到几帕到十几帕就够了。SPS不像真空钎焊需要高真空,粗真空就能满足,因为主要目的是防止粉末氧化,不需要把气体抽得很干净。如果材料特别怕氧,可以再开分子泵抽高真空,但大部分情况机械泵够用。
抽真空的同时可以开始升温。但要注意,粉末里吸附的气体在加热时会释放出来,如果真空度掉得太多要暂停升温,等抽回去再继续。做含粘结剂的粉末时,尤其要注意排胶阶段,气体释放量大,要在400~600℃保温一会儿让气排完。
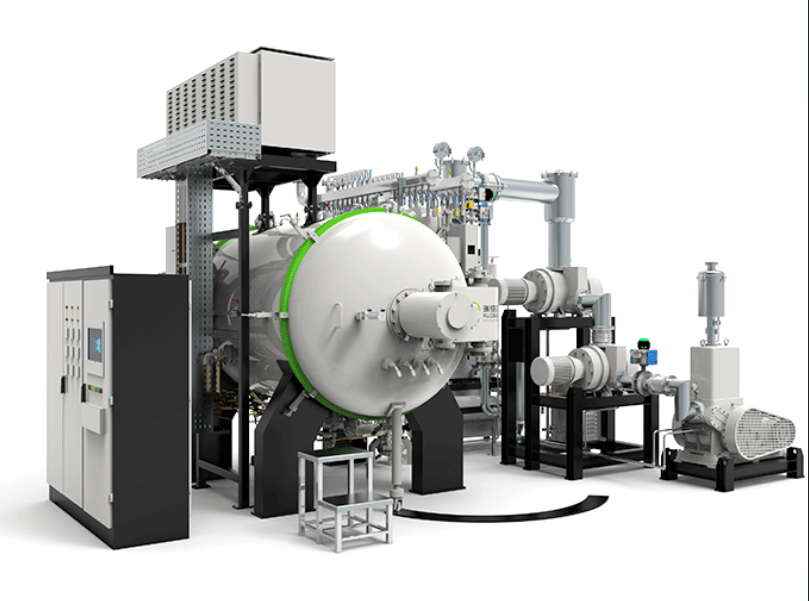
真空度到了,开脉冲电流。电流分两路:一路通过石墨模具,把模具加热;一路通过粉末颗粒之间,在接触点产生放电活化。脉冲参数(频率、占空比)根据材料导电率设。导电好的金属粉末,脉冲频率不用太高;导电差的陶瓷粉末,要高一些让颗粒间充分放电活化。
升温速率由功率控制。一般设50~100℃/min,比普通炉子快得多。升到烧结温度后保温几分钟到十几分钟。保温期间同时加压力,油压系统从压头给样品加压。压力要分段加:开始轻压,温度升到烧结区间再加主压力。一上来就高压,粉末里的气体排不出来,样品内部容易鼓泡。
这个阶段看两个仪表:一个是温度(红外或者热电偶测模具外表面),一个是位移。位移反映样品收缩量,到了位移不再变化,说明致密化基本完成,可以开始冷却。配合真空加压烧结炉做放大时,SPS上测出来的收缩曲线能帮量产线设定保温时间。
保温结束后断电,压力可以保持到一定温度再泄压。金属材料可以随压冷却,防止变形;陶瓷材料要在高温段泄压,否则带着压力冷却容易裂。冷却可以充入氩气加速降温,充惰性气体后炉内气体对流增强,冷却速率从自然冷却的5℃/min提到20℃/min以上。
温度降到200℃以下才能破真空开炉门。太早开炉门,高温样品接触空气会氧化。开炉门后用专用工具把模具夹出来,放在隔热板上冷却。模具冷到室温后,用压机把样品从模具里顶出来。石墨模具用几次后内壁会磨损,发现内径变大要换,否则样品脱模困难。
| 步骤 | 操作要点 |
|---|---|
| 装料 | 模具涂BN或垫石墨纸,粉末铺平预压 |
| 抽真空 | 机械泵抽到6~10Pa即可 |
| 升温速率 | 50~100℃/min |
| 烧结温度 | 800~2000℃(视材料) |
| 保温时间 | 3~15分钟 |
| 加压 | 20~50MPa,分段施加 |
| 冷却出料 | <200℃破真空,模具冷至室温脱模 |
注:以上为常见操作参考,具体参数可根据客户工艺需求做调整。
案例一:某课题组样品粘模。该课题组第一次做钛合金SPS烧结,没在模具内壁涂BN,烧结后样品和石墨模粘死,用压力机顶出时样品碎裂。后来每次装料前都涂一层BN并垫石墨纸,脱模顺利,再没出现过粘模。
案例二:某企业氮化硅烧结开裂。该企业做氮化硅陶瓷,烧结后样品边缘有裂纹。排查发现冷却段没泄压,带着30MPa压力从1600℃快冷到室温,热应力加机械应力把样品拉裂。改成高温段泄压、分段冷却后,开裂率从15%降到1%以下。
SPS操作流程就是装料、抽真空、脉冲加热加压、冷却出料四步,每步都有细节。新手先在常用材料上练熟参数,再摸索新材料。志远工业设备在SPS和配套烧结设备上有操作培训和工艺支持。