

联系电话
13631572573


一、液冷加速普及,焊接工艺成为提质关键
最近几年,AI超算中心、大型储能电站、新能源车载热管理和工业变频设备持续迭代升级,设备整体功率密度大幅提升。传统风冷散热的效率、能耗和噪音表现已跟不上高负荷连续运行的工况需求。板式液冷、浸没式液冷不再是小众的实验技术,已成为较高算力、储能项目的主流散热选择。
目前整个液冷产业链大多聚焦于流道优化、换热介质升级和系统集成方案等显性环节,但深入制造端会发现,很多液冷设备的故障并非源于结构设计,而是核心散热构件焊接隐患埋下的伏笔。
无论是服务器专用微通道液冷板、储能水冷板,还是工业配套板式换热器,这类产品基本都是薄壁、多层堆叠、细密流道的结构形态,实际运行工况较为严苛。设备常年全天候运行,冷却液持续高压冲刷流道,同时反复经历低温启动、高温满载的冷热交替冲击,对构件的稳定性要求较高。
焊缝内部的微小气孔、虚焊、夹渣、微裂纹,常规出厂检测难以精准排查,短期内设备运行也不会出现异常。但长期使用后,这些隐蔽缺陷会逐步放大,引发渗液、串液、压力衰减等问题,轻则设备散热效率下降、运行降频,重则导致机房短路、设备停机,给企业带来实际经济损失。
客观来说,液冷产品的冲压、清洗、组装等工序都能快速实现标准化生产,唯独焊接工艺容错率低,直接决定液冷构件的使用寿命、运行稳定性和量产良率,也是当下许多制造企业突破品质升级的关键卡点。
二、传统焊接工艺的固有短板
现阶段仍有不少中小型生产厂家沿用火焰钎焊、氩弧焊、气氛焊等传统工艺加工液冷构件。这类工艺成本低、上手门槛低,适合普通民用换热产品的生产需求,但难以达到全域液冷设备的制造标准。
结合一线量产实操来看,传统焊接的弊端较为突出。最直观的问题是局部热输入过于集中,焊接点位温度骤升,周边板材受热不均。液冷板本身壁厚较薄,容易出现板面翘曲、凹凸变形、板材错位等情况,原本精密设计的微流道被挤压形变,通径尺寸偏差,最终影响介质流通和整体换热效率。
焊缝缺陷也难以把控。开放式焊接环境无法隔绝空气,金属板材高温下容易氧化,焊缝内部可能残留气孔、夹杂、未熔合等隐性缺陷。为弥补钎料润湿性不足,生产中需要添加大量钎剂,而钎剂残留难以清理干净。设备长期运行过程中,残留杂质会持续腐蚀流道、堆积污垢,最终造成管路堵塞、焊缝渗漏等故障。
此外,传统人工焊接的稳定性较差,依赖操作人员的经验水平。不同班组、不同操作人员,甚至不同环境温度下,焊接出的成品品质都存在差异。小批量试样阶段还能靠人工精细把控品质,一旦切换规模化量产,良率波动大、售后渗漏频发等问题就会集中暴露。
正是这些长期存在的量产痛点,让深耕液冷领域的企业逐步转向精度更高、稳定性更强的真空钎焊工艺。
三、真空钎焊核心原理:从根源解决液冷构件制造难题
很多从业者对真空钎焊的认知比较片面,单纯认为只是在真空环境下完成焊接。实际上,它的工艺原理与传统焊接有本质区别,这也是它能适应较高要求液冷精密制造的核心原因。
真空钎焊的核心流程,是将叠装装配完成的液冷板芯体整体放入密闭高真空炉膛内,进行全域均匀升温处理。当炉膛温度达到钎料熔融标准后,依托金属母材和钎料良好的润湿特性,配合自然毛细渗透作用,让钎料均匀填满多层板片的贴合缝隙,冷却凝固后形成一体化、高致密的冶金结合层。
这套工艺逻辑精准规避了传统焊接的各类短板,与液冷构件的生产需求较为匹配。
真空无氧环境避免氧化隐患:炉膛内空气、水汽被抽离,板材高温加工过程中不会氧化发黑,板面洁净度高,从根源避免氧化层引发的虚焊、脱焊问题,焊后无需复杂打磨和二次清洗,流道内部干净无残留。
全域均匀加热有效控制工件变形:摒弃传统局部高温加热模式,整炉工件同步受热,无局部高温热点。搭配梯度升温、柔性缓冷的工艺逻辑,有效释放焊接过程中的热应力,降低薄壁板片翘曲、变形、错位概率,保留微流道原始结构。
焊缝致密稳定,适应长期严苛工况:依靠毛细渗透成型的焊缝均匀连续、无焊接死角,气密性和承压性能表现较好,能够长期耐受冷却液高压冲刷和高低温循环冲击,降低设备后期渗液、失效的风险。
工艺兼容性广,适配多场景量产:无论是轻量化设备常用的铝合金液冷板,还是高压工况适配的不锈钢换热冷板,各类多层叠合、细密微流道的复杂结构构件,都能通过真空钎焊实现稳定精密焊接。
四、量产稳定性的关键:适配液冷工况的专用钎焊装备
行业内一直有共识:真空钎焊不是单纯的设备作业,而是装备、工艺、生产管理相辅相成的系统工程。不少企业更换真空工艺后成品品质依旧不稳定,核心问题就出在设备不匹配,通用型设备难以适配液冷构件的专项生产需求。
普通通用真空炉普遍存在炉膛温场不均、真空度稳定性差、工艺曲线可调性弱等问题。加工常规五金构件尚可,但面对薄壁、多层、密流道的液冷板,容易出现同炉品质分层:炉膛中心工件焊接饱满,边缘工件出现虚焊、欠焊;上层钎料流淌均匀,下层填充不密实,批次一致性难以保障。
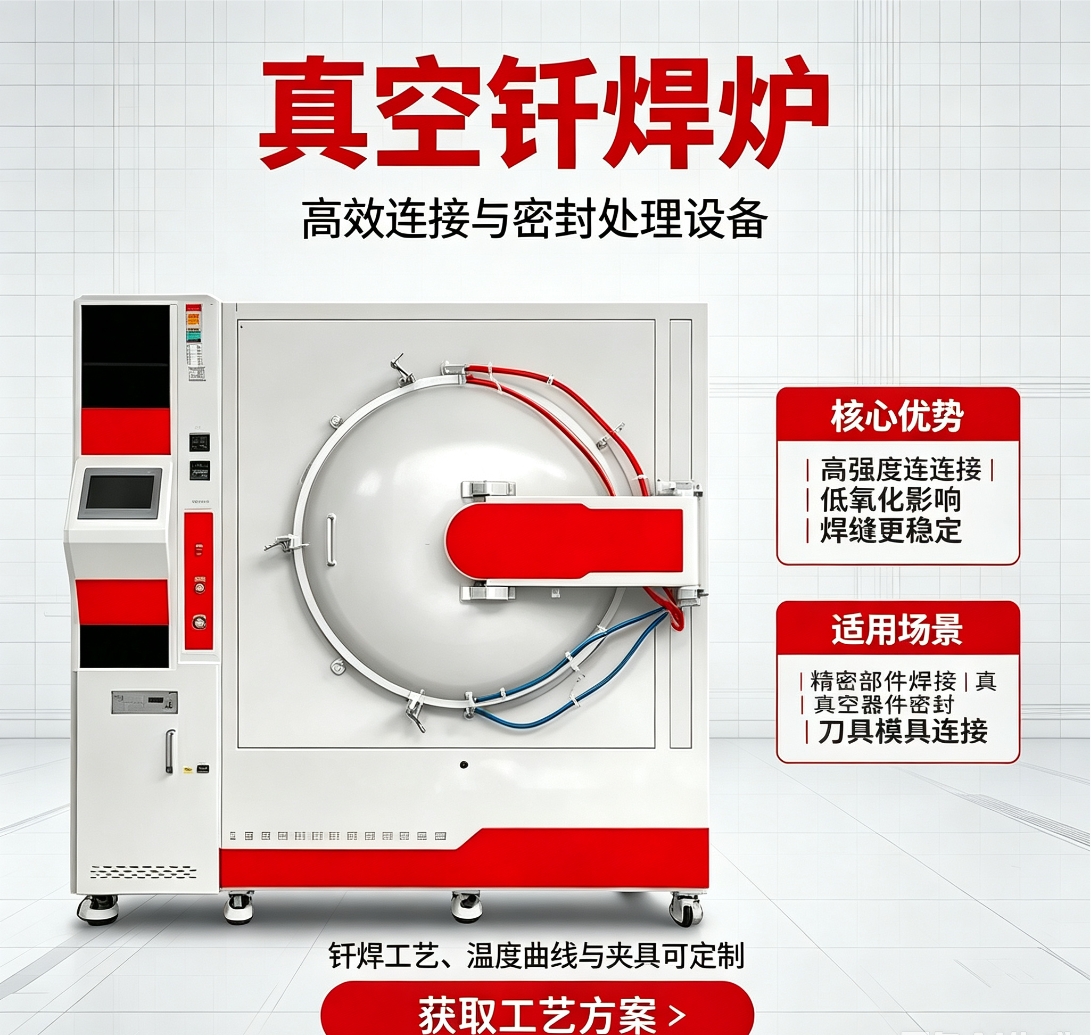
针对液冷制造的量产痛点与工艺需求,专业真空钎焊炉在炉体、真空、温场、控制等环节做了针对性优化。设备采用高密封一体式炉体搭配专业真空机组,抽气效率高,可快速排空炉膛内水汽和杂质气体,全程维持高洁净真空焊接环境,从源头减少板材氧化、焊缝夹杂、杂质残留等问题,保证每一批工件的焊接环境统一、品质稳定。
依托热场仿真模拟优化炉膛结构,设备有效工作区域温场均匀性明显提升,即便满炉大批量装料生产,工件上下、内外受热状态也能保持均衡,解决批量生产的品质分层问题,提升产品批次一致性与量产良率。
设备搭载可编程智能控制系统,支持多段梯度升温、分段保温、柔性缓冷等自定义工艺曲线。生产人员可根据板片厚度、堆叠层数、母材材质、钎料型号等参数灵活匹配专属生产工艺,精准把控热应力释放,控制工件变形,既能满足新品研发、小批量试样调试,也能适应规模化连续量产。
客观来讲,优质装备只是工艺落地的基础载体。想要实现液冷板稳定量产,工件前期除油清洗、工装夹具精准定位、叠装精度把控、钎料选型匹配等环节同样重要,只有设备与工艺经验深度配合,才能持续产出高可靠、长寿命的优质液冷构件。
五、行业发展趋势:精密钎焊筑牢液冷产业升级根基
纵观当下行业发展态势,液冷产业正处于增长周期。AI算力升级、大型储能项目落地、新能源设备功率迭代,持续拉动高性能精密液冷构件的市场需求,行业增量空间较大。
与此同时,下游终端客户的准入标准也在持续收紧。以往行业生产更看重性价比和量产速度,如今产品运行稳定性、使用寿命和低故障率已成为核心考核指标,依靠粗放工艺、低价走量的生产模式逐渐失去市场竞争力。
未来液冷制造的市场竞争,已不局限于产品结构设计的比拼,精密制造工艺才是核心差异化优势。真空钎焊作为当前液冷构件精密焊接中成熟度较高、稳定性较好的工艺方案,行业市场渗透率还会持续攀升。