

联系电话
13631572573


AI算力、功率半导体、储能模块的快速发展,让高导热氮化铝陶瓷成为行业热门材料。很多人只知道氮化铝陶瓷导热性能优异,适合做散热基板,但很少完整了解一块合格氮化铝陶瓷件到底是怎么做出来的。
不少新材料企业踩坑,往往不是粉体原料选得不好,而是中间某一道工艺环节把控不到位,最后成品出现翘曲、气泡、开裂、导热率不达标等问题。氮化铝陶瓷生产是一套连贯的系统工程,成型、脱脂、高温烧结环环相扣,一步出问题,后续再多补救都很难挽回。
一、粉体预处理:容易被忽略的前置基础
正式进入成型工序之前,粉体处理是绕不开的前置工作。氮化铝粉体本身容易水解,储存和处理环境湿度不能太高,一旦吸水会生成氧化铝和氨气,直接拉低最终产品的导热性能。
单纯的氮化铝粉体烧结活性有限,生产中一般会添加烧结助剂,常用的是稀土氧化物、碱土金属氧化物。助剂不是随便加的,配比、粉体混合均匀度会直接影响后续烧结致密化效果,混料过程分散不到位,局部助剂富集,烧结后就会出现局部晶粒异常长大、基板表面出现斑点。混料完成之后,根据后续成型工艺的不同,还要加入粘结剂、增塑剂、分散剂等有机组分,这部分有机物能让粉体具备可塑性方便成型,但后面脱脂阶段又要去除干净,可以说有机体系的选择同时影响成型和脱脂两大工序。
二、成型:决定坯体基础形态与均匀性
成型的核心目标是把混合好的粉体浆料加工成需要的坯体形状。氮化铝陶瓷常见成型方式有流延成型、干压成型、注射成型,不同工艺对应不同产品场景。
流延成型是氮化铝基板主流工艺,功率器件氮化铝基板大多来自流延。浆料经过刮刀刮涂、烘干之后得到薄的陶瓷生坯。这个环节看着简单,实际坑点不少:浆料粘度没调好,生坯就会厚薄不均;烘干温度升温太快,坯体容易出现裂纹、翘边。生坯的密度均匀度会一路传递到烧结之后,生坯内部密度偏差大,烧结完基板翘曲几乎是必然结果。
干压成型多用于结构件类氮化铝陶瓷,把粉体造粒之后放入模具压制成型,优势是效率高、适合简单形状工件,缺点是压坯容易存在密度梯度,坯体边角和中心密实度不一致,后续烧结收缩不一致,引发变形。陶瓷注射成型适合复杂异形氮化铝零部件,把粉体和大量有机载体混合、高压注入模具得到复杂坯体,但这种工艺会带入很高含量的有机物,会给后面脱脂环节带来很大压力。很多从业者把全部注意力放在烧结,却忽略成型,实际上坯体的均匀性、内部微小缺陷在烧结高温下会被持续放大。
三、脱脂:把控细节规避大部分烧结缺陷
成型之后得到的生坯里面含有大量粘结剂、增塑剂这一类有机物质,脱脂就是将坯体内有机物逐步分解、排出的过程,这一步也是氮化铝生产容易出次品的环节。
很多新手容易犯的错误,就是想着加快生产节奏,脱脂阶段升温速度拉快。有机物快速受热分解,短时间内产生大量气体,如果气体来不及从坯体内部向外逸出,内部气压升高,坯体就会鼓泡、分层、开裂,直接报废。尤其是注射成型的坯体,有机物占比高,对脱脂升温曲线的要求更加严格。
氮化铝脱脂分为热脱脂、溶剂脱脂等不同路线。热脱脂应用更广,在保护气氛或者真空环境下缓慢升温,让有机物逐步分解挥发。这里要把握一个平衡:升温太慢生产周期拉长、产能下降;升温过快产品良率暴跌。实际生产需要结合坯体厚度、有机物体系,反复调试升温速率、保温平台。脱脂完成之后的坯体外观一般还是维持原有形状,但强度会变得很低,内部有机物基本去除干净,这个阶段坯体内部只剩下氮化铝粉体与烧结助剂,也叫素坯。如果脱脂不充分,残留碳元素带到高温烧结阶段,会引发碳化反应,产品出现发黑、致密度不足,导热指标达不到设计要求。
四、高温烧结:决定氮化铝陶瓷最终性能的核心工序
脱脂合格的素坯接下来进入最核心的高温烧结工序。氮化铝陶瓷想要发挥高导热的优势,必须实现高致密化,同时尽量降低内部氧杂质含量。氮化铝烧结温度普遍很高,一般在1800℃以上,烧结气氛选择也十分关键,大多采用氮气保护。高温环境下氧气会和氮化铝发生反应生成氧化铝,晶界相随之改变,直接降低热导率,所以烧结炉内部气氛控制、气密性都需要重点关注。
烧结过程大致分为几个阶段。温度逐步升高,烧结助剂开始熔融形成液相,液相浸润氮化铝颗粒,推动颗粒重排,坯体开始收缩致密;随着保温时间维持,气孔不断消除,晶粒长大,坯体完成致密化。这里并不是温度越高、保温越久就越好:温度过高、保温时间过长,晶粒异常长大,陶瓷坯体容易变形;温度不够、保温时间不足,致密度上不去,内部残留气孔,热导率同样上不去。烧结曲线的设计、升温速率、各温度段的保温平台、降温节奏,都需要结合粉体配方、坯体厚度做适配。烧结过程中坯体的支撑方式也不能忽视,氮化铝高温状态会和很多耐火材料发生反应,匣钵、垫板选材不合适,高温下会和工件发生元素互渗,造成产品表面污染。烧结完成冷却之后,氮化铝陶瓷基本基体性能就已经定型,后续研磨、金属化都属于后处理工序,只能改变尺寸精度和表面特性。
五、全流程协同:量产稳定的关键逻辑
梳理完整流程不难发现,氮化铝陶瓷生产不存在某一道工序可以一锤定音。粉体预处理埋下杂质隐患,成型留下密度不均,脱脂残留碳,烧结参数匹配不当,任意一环出问题最终成品都会受影响。
现在行业需求爆发,不少企业都在布局氮化铝陶瓷产线,很多人把焦点集中在烧结装备,觉得买一台好的烧结炉就可以做出合格产品。实际落地生产就会发现,如果前期成型、脱脂工艺没有吃透,再好的烧结设备也很难把良率做上去。装备是工艺实现的载体,氮化铝烧结炉要能够实现稳定的高温区间、可控的气氛环境、均匀的炉内温场。对于规模化量产来说,批次稳定性往往比单次做出几件合格样品更加重要。很多实验室小试可以产出不错的样品,放大到量产就问题频发,根源就是小试阶段对升温速率、气氛、坯体装载量没有做严格考验,放大生产之后坯体装载量提升、气体排出路径变化、热量传递条件改变,整套工艺曲线都需要重新迭代优化。
六、结语
氮化铝陶瓷的制备本质就是粉体改性、塑形、去除有机物,再通过高温烧结实现致密化的整套过程。成型搭建外形,脱脂清除有机杂质,烧结赋予材料核心物理性能。想要稳定产出高导热氮化铝陶瓷基板与结构件,不能孤立看待某一个工艺节点,工艺配方、成型工艺、脱脂制度、烧结装备与烧结曲线需要互相匹配协同,只有吃透全流程逻辑,才能减少试错成本,真正实现稳定量产。
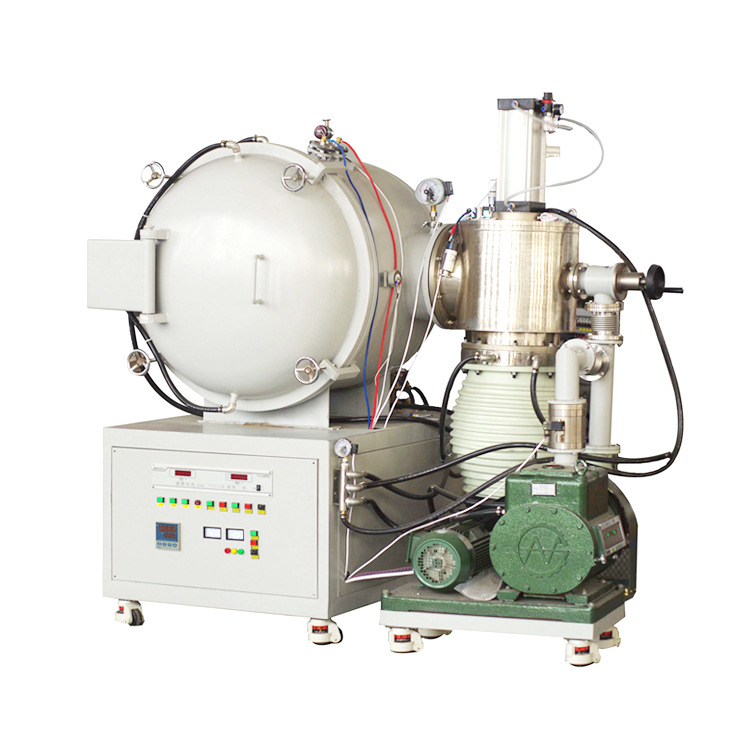
针对上述高温烧结场景,可选用专业的真空烧结炉设备,配合多段工艺曲线实现稳定致密化烧结。