

联系电话
13631572573


随着新能源汽车、数据中心、航空航天行业的快速升级,液冷散热成为装备稳定运行的关键环节,而液冷板的焊接质量,直接决定散热效率与设备寿命。传统焊接工艺容易出现氧化、流道堵塞、变形大、强度不足等问题,制约产品升级。液冷板真空扩散焊炉,面向液冷板制造需求,以原子级焊接技术,应对行业痛点。
很多从事液冷板生产的企业都有这样的困扰:焊接后液冷板表面氧化发黑,流道内壁有残留,导致散热不均;超薄壁、大尺寸液冷板焊接后变形严重,尺寸精度不达标;异种材料(如铜铝复合)焊接难度大,焊缝易开裂、密封性能差,无法满足高压工况需求。这些问题不仅增加返工成本,还会影响产品竞争力。
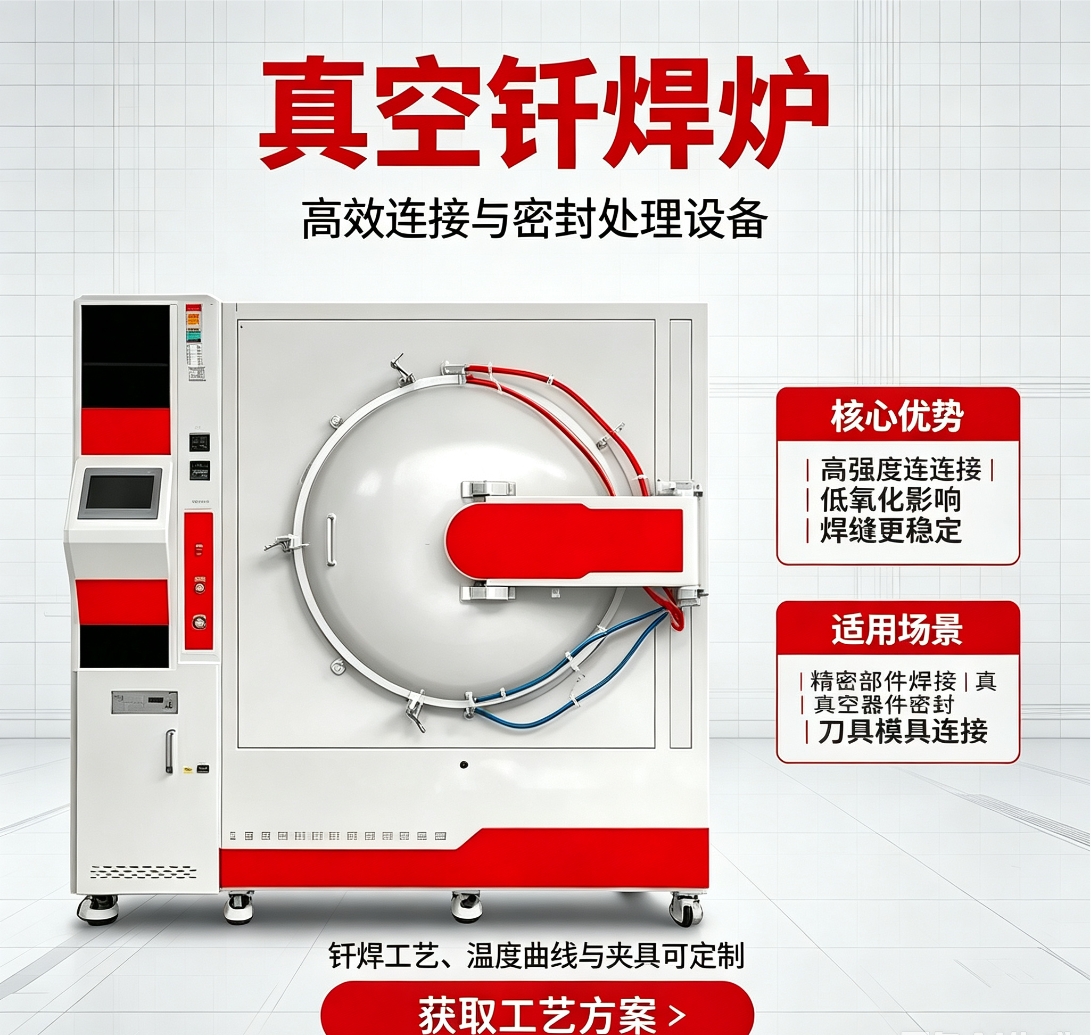
液冷板真空扩散焊炉,以真空环境为核心,结合精准温压控制技术,从根源上解决这些痛点,让液冷板焊接更高效、更稳定、更可靠。
一、核心优势:贴合液冷板生产需求
不同于普通真空焊接设备,液冷板真空扩散焊炉聚焦液冷板"超薄、大尺寸、复杂流道、异种材料"的核心需求,打造专属焊接方案,优势比较突出:
1、低氧化无残留,流道洁净通畅
设备采用高真空系统,极限真空可达≤5×10⁻⁵Pa,工作真空≤1×10⁻³Pa,搭配氩气动态冲洗,氧含量控制在5ppm以内,减少焊接过程中氧化现象。无钎料焊接设计,避免钎剂、钎料残留堵塞微通道(≤200μm),让液冷板散热更均匀,适配高功率密度散热需求。
2、近零变形,尺寸精度高
采用六面辐射加热加多区独立控温技术,温场均匀性≤±3℃,搭配伺服精准加压(压力精度±0.1MPa),实现固态原子扩散焊接,无熔池、无焊缝,整体加热均匀,可实现超薄壁(0.4mm级)、大尺寸(如500×1000mm)液冷板近零变形焊接,尺寸精度满足制造标准。
3、高强度高密封,适配严苛工况
焊接后焊缝剪切强度≥母材80%,形成与母材等强的冶金结合,氦检漏可达≤1×10⁻⁹Pa·m³/s,耐压可达数十MPa,可应对高压、高温、振动等工况,适配新能源汽车、航空航天等应用场景。
4、异种材料兼容,灵活适配多场景
可实现铜-铝、铝-不锈钢、钛-铜等异种材料复合连接,兼顾导热性能与结构强度,既能满足新能源汽车液冷板的轻量化需求,也能适配数据中心、航空航天的散热需求,一台设备可处理多类产品焊接。
5、智能高效,降低生产成本
搭载PLC加上位机智能控制系统,全流程自动编程(升温-保温-加压-保压-冷却),支持程序存储、数据实时记录与追溯,无需专业技术人员值守,降低人工成本。同时配备快冷系统,抑制晶粒粗化,缩短生产周期,提升批量生产效率。
二、广泛应用:覆盖多领域
液冷板真空扩散焊炉,凭借较好的性能,已广泛应用于多个制造领域:
新能源汽车:动力电池包液冷板、电机控制器水冷板,提升散热效率,降低电池温差,延长电池与整车寿命,适配新能源汽车高续航、高安全需求;
数据中心/AI算力:GPU/CPU液冷散热板、高密度服务器冷板,解决高功率密度设备散热难题,保障服务器稳定运行,助力数据中心节能降耗;
航空航天:卫星热控系统、发动机燃油冷却板、雷达液冷组件,实现轻量化、高可靠、耐工况;
储能/光伏:储能变流器、功率模块液冷板,提升储能系统稳定性,延长设备使用寿命。
作为行业内成熟的热工装备供应商,真空扩散焊炉设备制造商可根据企业实际需求,定制有效工作区、温压参数、工装配置等,从方案设计、设备交付到安装调试、售后维护,提供配套服务。
如果企业正面临液冷板焊接氧化、变形、强度不足等痛点,想要提升产品品质,不妨了解真空扩散焊炉这类工艺方案——以技术应对行业难题,让每一块液冷板,都成为产品竞争力的加分项。
稳定的真空度环境是减少缺陷、保证界面结合质量的重要前提。
上一篇:碳化硅沉积炉的主要应用行业梳理