

联系电话
13631572573


一、精密模具热处理:为何成了行业"卡脖子"环节
做精密模具的人都清楚,模具好不好用、能用多久,热处理是关键一步。传统热处理用空气炉、盐浴炉,看着简单,问题却不少:高温下模具表面容易氧化、脱碳,不仅要花大量时间打磨抛光,还会让表面硬度不均,模具用着用着就磨损、崩边;而且传统工艺冷却速度不好控,复杂型腔、薄壁模具很容易变形,尺寸精度没法保证,修模、返工成本高。
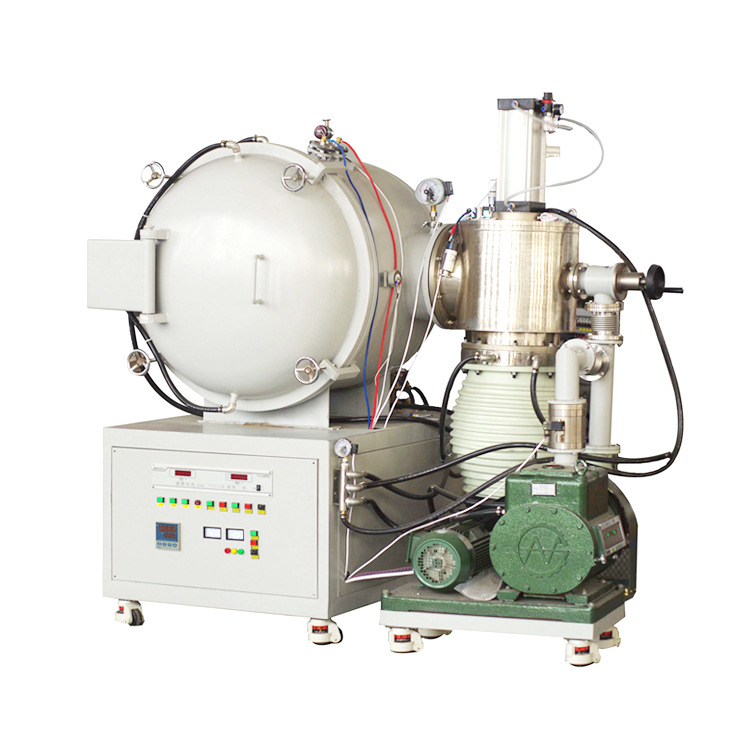
如今制造对模具要求越来越严——表面要光亮无瑕疵、尺寸精度要控制在微米级、硬度和韧性得平衡好,传统工艺明显跟不上了。真空气淬炉就是在这种需求下,成了精密模具热处理的常用选择,它能从根源上解决传统工艺的痛点,让模具性能和寿命都上一个台阶。
二、真空气淬炉:凭什么能搞定精密模具热处理
真空气淬炉的核心逻辑很简单:在真空环境里加热,再用高压惰性气体快速冷却,全程隔绝空气,控温控冷。具体优势,拆开来说:
1、真空环境:从源头减少氧化脱碳
炉膛先抽成高真空(一般能到10⁻³Pa级别),把氧气、水分、杂质排出去。模具在这种环境里加热,不会和氧气反应,表面不会产生氧化皮、脱碳层,出炉就是光亮的金属本色,不用后续酸洗、打磨,直接就能用,省了大量后处理工序。而且真空还能去除模具内部的有害气体,避免氢脆等缺陷,材料纯净度更高,性能更稳定。
2、精准温控加均匀加热:保证模具性能一致
真空气淬炉用辐射加热,搭配多区独立控温系统,炉膛温度均匀性可控制在±3℃以内。加热时能精准设定温度、保温时间,不会出现局部过热或温度不足的情况——比如处理SKD61、H13这些模具钢,奥氏体化温度控制在980-1030℃,保温时间按工件厚度精准计算,确保模具内外组织均匀转化,淬火后硬度波动小,批量生产的模具性能也能保持一致。
3、高压气淬:可控冷却,变形量明显降低
这是真空气淬炉的核心优势。淬火时充入高纯氮气或氩气,压力能调到2-25bar,还能通过风机调节气体流速,控制冷却速度。不像油淬那样冷却速度不可控,也不像空气冷却太慢,真空气淬能根据模具材质、结构调整冷却方案:薄壁、复杂型腔模具用慢一点的冷却速度,减少热应力;厚壁模具用高压快冷,保证淬透性。
实际应用里,真空气淬处理的模具变形量能控制在0.05mm以内,远低于传统工艺的0.5mm以上,基本不用修模,尺寸稳定性较强。而且用惰性气体冷却,没有油淬的油烟、废液,环保又安全。
4、工艺灵活:适配各类精密模具需求
真空气淬炉不只能做淬火,还能集成退火、回火、固溶处理等工艺,一套设备搞定多道工序。不管是注塑模具、压铸模具,还是冲压模具、精密型腔模具,不管是H13、SKD61、Cr12MoV,还是高速钢、不锈钢,都能通过调整真空度、温度、冷却压力,定制专属热处理工艺。
三、在精密模具中的实际应用场景
1、注塑模具:高光表面加长寿命的保障
注塑模具对表面光洁度要求较高,尤其是做透明塑料、高光塑件的模具,一点瑕疵都会影响产品外观。真空气淬处理后的模具型腔,表面光亮无氧化,不用额外抛光,就能达到镜面效果;而且硬度均匀(一般HRC48-52),耐磨性好,长期注塑也不容易出现划痕、磨损,模具寿命比传统工艺提升40%-200%。
2、压铸模具:抗热疲劳加少变形的关键
压铸模具要反复承受高温金属液的冲刷,热疲劳、变形是大问题。真空气淬能让模具获得均匀的回火马氏体组织,高温回火后韧性和强度平衡好,抗热疲劳性能明显提升,不容易出现热裂纹;而且冷却过程可控,模具型腔、型芯的变形量小,保证压铸产品的尺寸精度,减少修模次数。
3、精密冲压模具:微米级精度加高耐磨性
冲压模具,尤其是精密电子、汽车零部件的冲压模具,对尺寸精度要求到微米级,还要有高耐磨性。真空气淬处理的模具,尺寸精度能稳定控制,配合深冷处理,尺寸稳定性更好;表面硬度能达到HRC58-62,耐磨性较强,连续冲压几十万次也不容易磨损,保证产品一致性。
4、复杂型腔模具:解决变形难题的利器
很多精密模具型腔复杂、薄壁多,传统热处理很容易变形、开裂。真空气淬的均匀加热和可控冷却,能明显降低热应力和组织应力,复杂结构的模具也能保持原有形状,变形量小,不用反复校正,明显提升生产效率和良品率。
四、与传统热处理炉对比
用实际数据对比,就能看出真空气淬炉的优势:
表面质量:传统空气/盐浴炉有氧化皮、脱碳层,需打磨;真空气淬炉光亮无氧化,脱碳层<0.02mm,免打磨。
变形量:传统炉0.5mm以上,需大量修模;真空气淬炉≤0.05mm,基本无需修模。
硬度均匀性:传统炉波动大,局部软硬不均;真空气淬炉误差≤±1HRC,整体均匀。
模具寿命:传统炉为基础寿命;真空气淬炉提升40%-400%。
环保性:传统炉有油烟、废液,污染大;真空气淬炉惰性气体冷却,无污染。
后处理成本:传统炉高(打磨、酸洗);真空气淬炉低(基本无后处理)。
五、选择真空气淬炉,这些要点不能忽视
想让真空气淬炉发挥好效果,选设备和定工艺时要注意这几点:
真空度与温控精度:优先选极限真空度达10⁻³Pa、温控均匀性±3℃以内的设备,这是保证表面质量和性能均匀的基础。
冷却压力与气体循环:冷却压力较好能到10bar以上,且压力可调;气体循环系统要高效,保证冷却均匀,避免局部冷却过快或过慢。
工艺适配性:设备要能灵活设置多段工艺,适配不同模具钢、不同结构的热处理需求,较好支持自动化控制,减少人为误差。
售后与工艺支持:热处理工艺很关键,选有专业技术团队的厂家,能提供定制化工艺方案和售后调试。
六、结语
随着精密制造、模具行业的发展,对热处理的要求只会越来越高。真空气淬炉凭借无氧化、低变形、控温、环保高效的优势,已经成为精密模具热处理的核心装备。它不仅能提升模具的表面质量、尺寸精度和使用寿命,还能降低生产成本、提高生产效率,是模具企业升级工艺的重要设备。
未来,随着真空技术、智能控制技术的进步,真空气淬炉会朝着更高真空度、更精准控温控冷、更智能化的方向发展。
针对此类高温烧结场景,真空烧结炉配合气氛与温场管控,有助于稳定提升制品致密度与批次一致性。
此类工艺可依托真空管式炉完成,在气氛控制与温场均匀性方面优势较为明显。