

联系电话
13631572573


在金属加工领域,热处理是不可缺少的关键工序——不管是日常用的五金配件,还是航空航天领域的精密零件,想要提升硬度、韧性,延长使用寿命,都离不开它。但很多人分不清"普通热处理"和"真空热处理",总觉得两者只是名字不同,效果没差别。
今天就以行业从业者的视角,用通俗的语言,从原理、工艺、特点到应用,把两者讲透。不管是刚入门的新手,还是需要选型的从业者,看完都能清晰区分,按需选择。
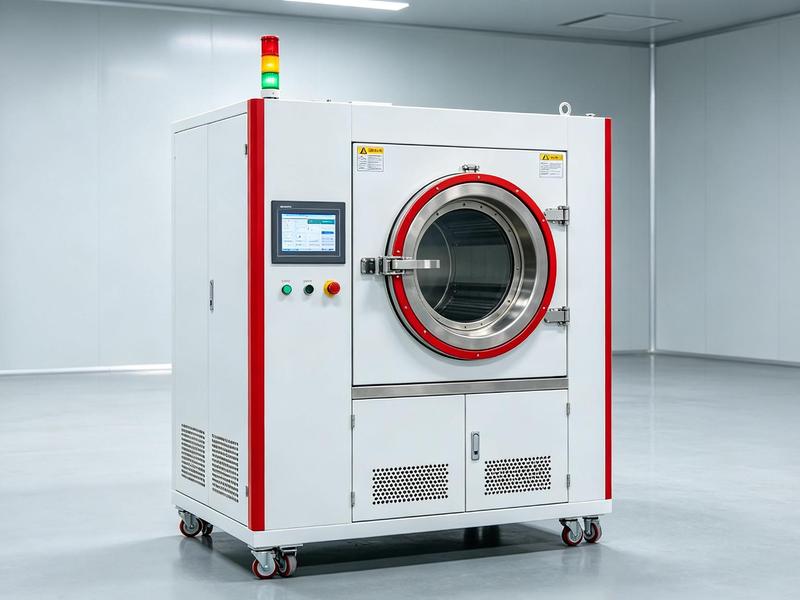
先明确一个核心前提:普通热处理和真空热处理,本质都是通过"加热-保温-冷却"的过程,改变金属内部的组织结构,从而优化其力学性能,但两者的核心差异,在于「处理环境」——这也是所有区别的根源。
一、基础认知:什么是普通热处理?什么是真空热处理?
1、普通热处理:"大气环境下的常规操作"
普通热处理,顾名思义,就是在常规大气环境中进行的热处理工艺,也是较传统、较普及的一种处理方式。我们平时说的退火、正火、淬火、回火,基本都属于普通热处理的范畴,它不需要特殊的密封环境,直接在空气中对金属工件进行加热和冷却即可。
早在古代,我们的祖先就已经掌握了普通热处理的雏形——明朝宋应星在《天工开物》中就记载,将钢锉重新加热后缓冷,可降低其硬度,方便后续加工,这其实就是较基础的退火工艺,而这种工艺早在战国时期就已经广泛使用,沿用至今。
简单说,普通热处理就像我们平时煮菜,直接在空气中加热,操作简单、成本低,能满足大部分常规金属零件的处理需求,是目前工业生产中应用较广的热处理方式。
2、真空热处理:"密封真空里的精细化加工"
真空热处理,是真空技术与热处理技术结合的工艺,核心是在低于一个大气压的真空环境中,完成"加热-保温-冷却"的全过程。这里的真空不是理论真空,而是根据需求,控制在不同的真空度范围,大多数真空热处理炉的工作真空度在1.33~1.33×10⁻³帕,能满足绝大部分场景的需求。
这种工艺最早在20世纪20年代末应用于电真空技术的退火和脱气,直到六七十年代,随着真空热处理设备的普及,才逐渐扩大应用范围,不再局限于贵重材料,成为精密零件加工的核心工艺之一。
如果说普通热处理是"大锅饭",那真空热处理就是"定制小锅菜",全程在密封环境中进行,能减少外界因素的干扰,处理精度更高、效果更稳定。
二、核心区别拆解:从5个维度,一眼分清两者
维度1:处理环境(较核心差异)
普通热处理:全程在自然大气环境中进行,工件直接与空气接触,加热和冷却过程中,会不可避免地与空气中的氧气、氮气等发生反应。
真空热处理:全程在密封的真空炉中进行,炉内空气被抽出,形成低气压环境,工件不与空气接触,从根源上减少了与氧气等气体的反应。
举个简单的例子:普通热处理就像把铁块放在露天的火里烧,烧完后表面会变黑、生锈;真空热处理就像把铁块放在密封的玻璃罐里烧,罐里没有空气,烧完后表面依然光亮干净。
维度2:核心工艺与操作难度
普通热处理的核心工艺主要有4种,操作相对简单,门槛较低:
退火:将钢件加热到适当温度,保温一定时间后缓慢冷却(比如炉冷、坑冷),目的是细化晶粒、消除应力,降低硬度,方便后续加工。根据需求不同,还分为等温退火、球化退火等多种方式,其中球化退火主要用于共析钢和过共析钢,能让钢的硬度更低、韧性更好。
正火:加热温度比退火稍高,保温后在空气中冷却,速度比退火快,能细化晶粒、提高强度,常用于普通零件的预先热处理。
淬火:将钢件加热到临界温度以上,保温后快速冷却(比如油冷、水冷),目的是提高硬度和耐磨性,是很多耐磨零件的核心处理工序。
回火:淬火后的零件硬度太高、脆性大,通过回火(加热到一定温度,保温后冷却),降低脆性、稳定尺寸,让零件既有硬度,又有韧性。
普通热处理的设备相对简单,主要是普通加热炉,操作流程成熟,普通工人经过简单培训就能上手,而且生产周期灵活,适合批量生产。不过它也有局限性,比如部分退火工艺的周期很长,对于一些合金钢,可能需要十几个小时甚至几天。
真空热处理的工艺,本质也是退火、淬火、回火等,但因为在真空环境中,工艺要求更严格、操作更复杂:首先,真空炉的密封性能、真空度控制要精准,不同的金属材料、不同的零件需求,需要设定不同的真空度、加热温度和冷却速度;其次,冷却过程也有讲究,比如真空淬火,可分为油淬、气淬等,其中真空高压气淬是目前应用较广的一种,通过高压力、高流速的冷却气体,让工件快速冷却,既能保证硬度,又能减少变形。另外,真空热处理还包括真空化学热处理,比如真空渗碳、渗氮等,能进一步优化零件的表面性能。但它的设备成本高,操作门槛也高,需要专业的技术人员调试和操作,生产周期相对较长,适合对精度要求高的零件。
维度3:处理效果(外观+性能)
外观方面:普通热处理因为在空气中加热,工件表面会发生氧化、脱碳反应,处理后表面会变黑、产生氧化皮,甚至出现轻微的腐蚀痕迹。后续需要额外增加打磨、酸洗等工序,才能去除氧化皮,保证表面光洁度。真空热处理在真空环境中没有氧气,工件不会发生氧化、脱碳,处理后表面光洁、无氧化皮、无腐蚀,甚至能保留工件原有的表面精度,不需要额外的打磨、酸洗工序。
内在性能方面:普通热处理能满足常规零件的性能需求,但因为加热和冷却过程中,温度分布可能不够均匀,导致零件的性能一致性较差。真空热处理在真空环境中温度分布均匀,零件受热均匀,所以性能一致性更好;同时,真空环境能去除金属内部的气体杂质(比如氢、氧、氮),减少零件内部的缺陷,提高零件的强度和疲劳寿命。
补充一点:普通热处理的零件,因为表面有氧化皮,后续进行电镀、喷涂等处理时,需要先处理表面,否则附着力不好;而真空热处理的零件,表面干净,可直接进行电镀、喷涂,流程更简洁。
维度4:适用范围(关键看需求,不是越贵越好)
普通热处理的适用范围:主要用于对精度、表面质量要求不高的常规金属零件,比如普通五金配件(螺丝、螺母、扳手)、建筑用钢材、农机零件、普通机械零件(齿轮、轴类的粗加工件)等。它的优势是成本低、效率高、操作简单,能满足大部分民用、普通工业领域的需求。
真空热处理的适用范围:主要用于对精度、表面质量、内在性能要求高的精密零件,尤其是易氧化、要求高寿命的零件,比如:航空航天领域的飞机机翼大梁、起落架、高强度螺栓等结构件;精密机械领域的精密齿轮、轴承、模具、刃具等;特殊材料领域的钛合金、耐热合金、软磁合金、不锈钢等;电子领域的电工钢、硅钢片等,真空退火能去除内部气体,提高磁感应强度,降低铁损。
简单说,普通零件用普通热处理,能省则省;精密、高要求零件用真空热处理,保证质量。
维度5:成本与性价比
成本是很多企业选型时的核心考量,两者的成本差异主要来自设备、操作和后续工序:
普通热处理:设备成本低(普通加热炉价格远低于真空炉),操作简单,人工成本低;虽然后续可能需要增加打磨、酸洗等工序,但整体成本较低,适合批量生产常规零件。
真空热处理:设备成本高(真空炉结构复杂,密封、真空控制系统要求高),操作门槛高,人工成本高;但后续不需要额外的表面处理工序,能节省打磨、酸洗的成本,而且零件合格率高、寿命长,长期来看,适合对质量要求高的零件,性价比反而更高。
这里提醒大家:不要盲目追求真空热处理,比如普通螺丝、螺母,用普通热处理就足够了;反之,精密模具如果用普通热处理,表面氧化、尺寸变形,会导致模具寿命缩短,反而得不偿失。
三、常见误区澄清
误区1:真空热处理比普通热处理"更好",不管什么零件都选它。纠正:没有"更好",只有"更合适"。两者的核心差异是处理环境,对应的适用场景不同。
误区2:普通热处理的零件质量差,不能用在重要场合。纠正:普通热处理的质量,只要工艺规范,能满足常规重要零件的需求。
误区3:真空热处理不会变形,普通热处理一定会变形。纠正:不管是普通热处理还是真空热处理,都会有轻微变形——因为金属加热后会膨胀,冷却后会收缩。区别在于,真空热处理温度分布均匀,冷却速度可控,变形量更小、更规律。
四、总结:怎么选?记住这2句话
1、常规零件、对精度和表面质量要求不高,追求性价比,选普通热处理,省钱又实用;
2、精密零件、易氧化材料、对性能稳定性和寿命要求高,选真空热处理,保证质量,减少后续麻烦。
其实,普通热处理和真空热处理,没有优劣之分,都是金属加工中的重要工艺,核心是"按需选择"。普通热处理支撑着日常工业生产的基础,真空热处理则助力制造业的发展,两者相辅相成。
最后提醒一句:不管选哪种热处理,工艺规范都是关键——选择靠谱的加工厂家,比纠结工艺类型更重要。
面向上述工艺需求,可选用专业的RTP快速退火炉设备,实现快速升降温与均匀温场。