

联系电话
13631572573


真空钎焊技术从二十世纪四十年代发展至今,已成为一种具有发展前景的焊接技术。最早应用于电子工业中钎焊铜和不锈钢零件,后来随着航空工业、电子工业、汽车工业、制氧机工业和火箭导弹技术的发展,真空钎焊技术也相应进步,在制造蜂窝夹层结构壁板、喷气发动机和火箭导弹装置各组合件、金属滤网、波导和各种散热器等部件时广泛采用。
从原理看,真空钎焊是指在高真空环境中不使用钎剂,采用焊接金属钎料进行钎焊的工艺方法。工作时将钎料涂在待焊零件表面,放入真空钎焊炉内,真空系统将空气抽出,当真空度达到10⁻³ Pa级时开始加热;达到钎焊温度后钎料熔化,液态钎料对基体金属产生润湿,在毛细作用下填满钎缝间隙,同时钎料元素向基体金属扩散,基体金属在液态钎料中溶解,形成优质钎焊接头。
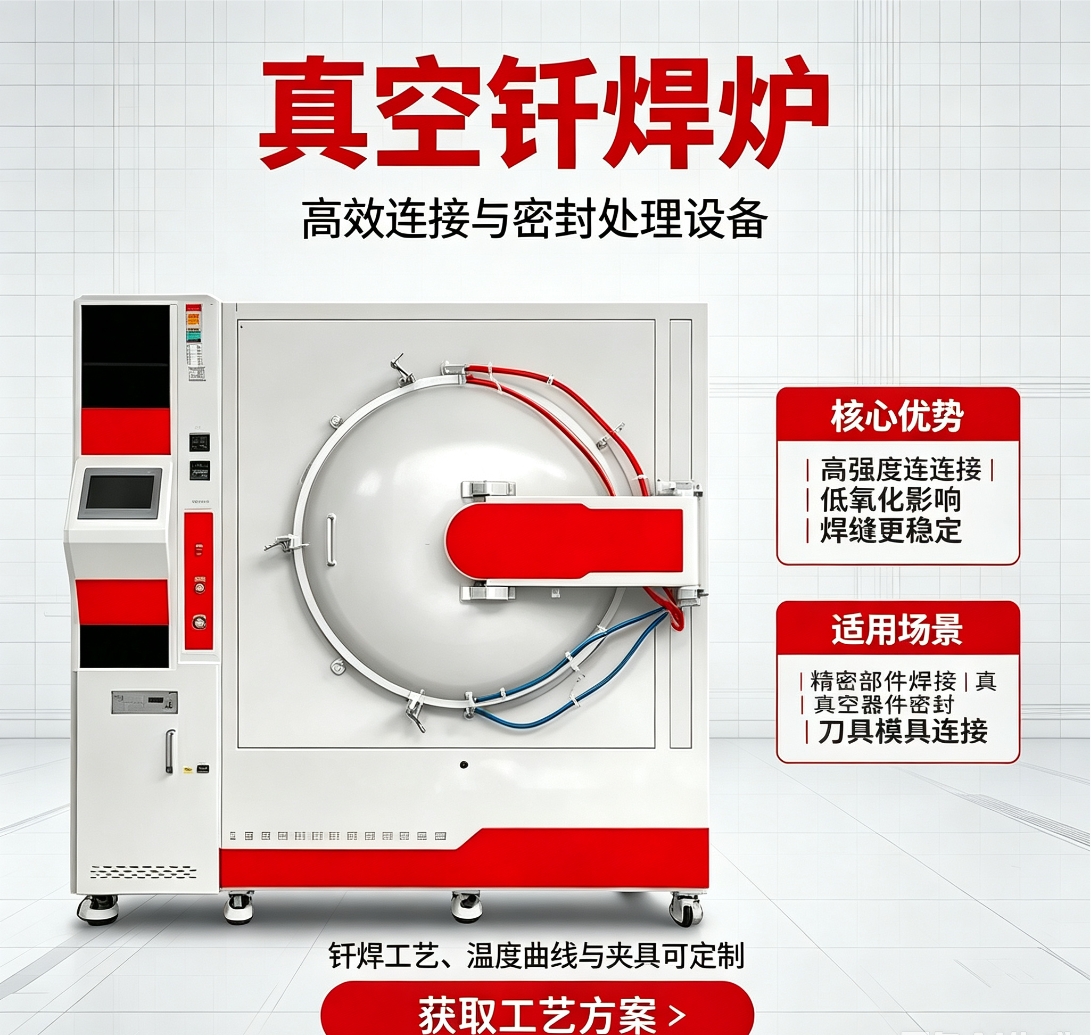
真空钎焊的优点主要包括:一是工件处于真空条件下,不会出现氧化、增碳、脱碳及污染变质等现象,焊接接头清洁度好、强度高;二是钎焊温度低于基体金属熔点,对基材影响小,零件整体受热均匀、热应力小,可将变形量控制到较低程度,适合精密产品;三是低压环境能排除金属在钎焊温度下释放的挥发性气体和杂质,改善基体金属性能;四是可钎焊带有狭窄沟槽、极小台阶、盲孔等的零件,适用于密闭容器和形状复杂零部件,还可一次钎焊多道临近钎缝或同炉钎焊多个组件,无需考虑钎剂引起的腐蚀和清洗问题;五是可将热处理工序与钎焊同时完成,选择适当参数可将钎焊安排为最终工序;六是可钎焊金属种类多,适合铝及铝合金、钛及钛合金、不锈钢、高温合金,也适用于钛、锆、铌、钼、钨等同种或异种金属连接,还适用于复合材料、陶瓷、石墨、玻璃、金刚石等材料。
从工艺特点看,真空钎焊在无氧环境中完成焊接,接头致密、表面光亮、变形小,适合对洁净度和精度要求较高的产品。相比火焰钎焊和感应钎焊,真空钎焊可一次完成多件或多点装配,批量生产效率高;相比盐浴钎焊,无需后续清洗,环保性好。不同钎料体系对应的工艺窗口差异较大,需根据母材和使用工况选择。
在应用方面,真空钎焊广泛用于铝制换热器、不锈钢板式换热器、高温合金构件、金刚石工具和真空器件等产品。铝钎焊对炉内气氛和温度均匀性要求较高,使用非腐蚀性钎剂时需严格控制露点;镍基钎料钎焊高温合金时,温度接近母材固溶温度,需精确控制避免晶粒长大。
从装备角度看,真空钎焊炉的真空度、温场均匀性、冷却能力和装炉容量是核心指标。批量生产要求设备具备快速升降温能力和稳定的工艺重复性,自动化装出料和程序化工艺管理有助于提高产能。随着液冷散热和新能源汽车热管理需求增长,真空钎焊装备的订单和技术要求持续提升。
从主要应用看,航空发动机领域,真空钎焊广泛用于封严构件蜂窝结构,钎料预置在蜂窝芯格内再与壳体组合装配,接头强度约为母材的50%;压气机成组静子叶片也由内外环和十余片叶片通过真空钎焊连接为一体,此外还用于涡轮导向器、导流叶片、扩散器、火焰筒、油滤等部件。AMB陶瓷基板领域,AMB工艺利用钎料中少量活性元素Ti、Zr与陶瓷反应生成能被液态钎料润湿的反应层,实现陶瓷与金属接合,具有热导率高、铜层结合力好、热阻小、可靠性高等优势,适合电动汽车、动力机车用IGBT模块封装陶瓷覆铜基板。金刚石工具领域,钎焊金刚石工具分表镶和孕镶两类,已广泛应用于石材刀具、木工刀具、航天军工等行业。车船交通工具领域,真空钎焊的板翅式机油冷却器具有传热效率高、结构紧凑、重量轻等特点,是柴油机冷却器的更新换代产品。空气分离设备领域,叶轮采用真空钎焊技术提高了窄流道叶轮制造精度,保证了设计性能指标,降低了制造成本并缩短了生产周期。
从装备技术特点看,行业内热工装备企业在真空焊接领域已形成真空钎焊、真空扩散焊两大产品系列,客户应用范围涵盖有色金属、不锈钢、铝合金、钛合金、高温合金、硬质合金等材料的真空钎焊,以及金属与非金属材料之间的钎焊(如铜和陶瓷)。设备技术特点包括:加热带采用背部绝缘技术,增大辐射面积并减少金属钎料蒸气对绝缘材料的污染;真空系统入口装有气体冷凝转相器及过滤收集装置,收集率可达98%,确保真空热场清洁;真空规管防污染技术延长规管寿命;金属屏加热室采用宽幅式钼镧合金加热带,辐射面积大、长期使用不变形;炉胆模块化设计使炉温均匀性好;配置充氩气加压快速冷却系统确保冷却效果。