

联系电话
13631572573


金属粉末烧结做到一定密度,无压方式就开始吃力——气孔压不下去,强度上不来,晶粒还容易长粗。气压烧结炉在这时候就派上用场:它在烧结后期往炉内充入高压气体,靠气体从四面八方给工件施压,把残余气孔压掉。志远工业设备在交付真空加压烧结炉和气压烧结类设备时,常被客户问它比无压烧结好在哪,下面把实际收益捋一捋。
无压烧结靠时间硬追密度,时间拉长了晶粒就长粗。气压烧结在保温后期通入高压氩气,气体压力从各个方向作用在工件上,把残余的封闭气孔压回去,致密化速度快很多。同样的致密度目标,气压烧结能把保温时间缩短一截,炉子周转快了,单位时间产出就上去。对硬质合金、结构件这种批量走量的产品,这一点直接反映到产能上。
气体压力是各向同性的,和单向热压不一样,大件不会出现中心和边缘密度差很多的问题。工件各位置受气压均匀,同一块制品内外密度拉得齐,后续机加工余量更均匀,材料利用率跟着上去。致密度上去了,抗弯强度、硬度和耐磨性都跟着改善,做出来的件力学性能更稳。做硬质合金刀具刀片的客户,气压烧结后刃口崩刃率明显下降。做前期气氛处理的客户,常把脱蜡预烧放在真空箱式气氛炉里完成,再进气压烧结炉做最终致密化。
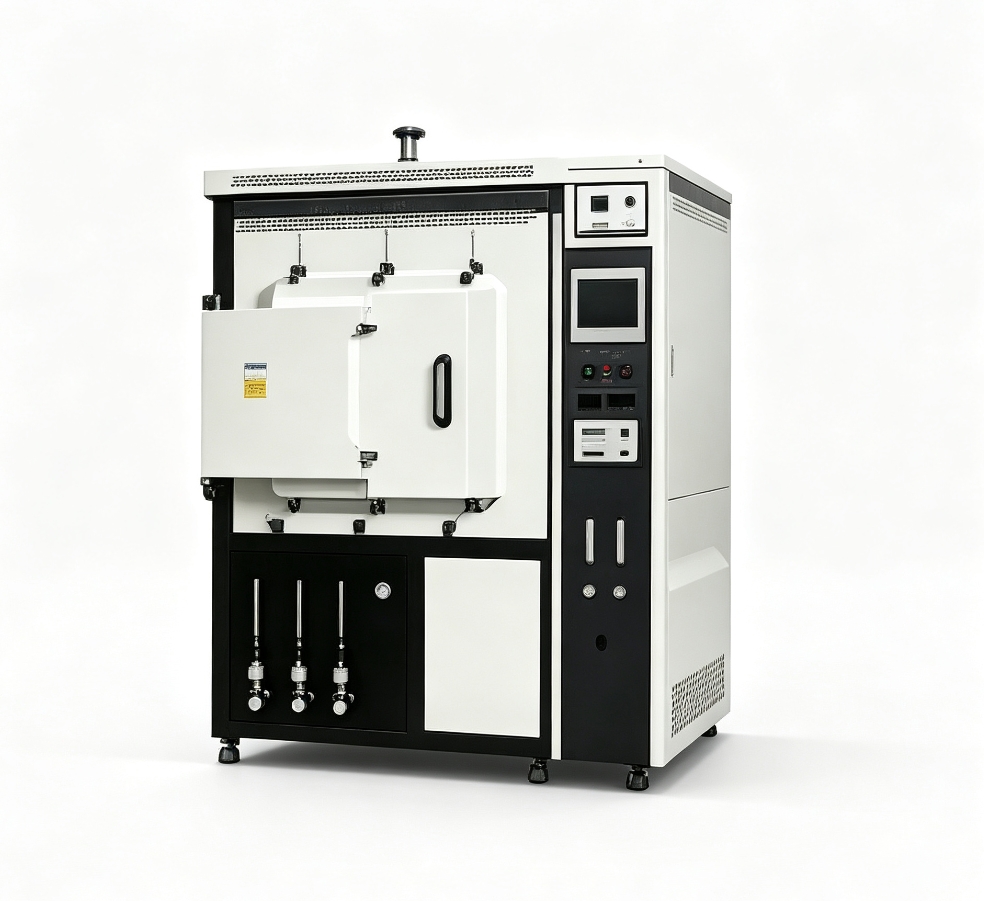
高温合金、硬质合金、钨合金这些难熔或高性能材料,无压烧结往往烧不到高致密度。气压烧结靠外加压力,能在相对低一点的温度下把密度追上去,晶粒长大被压住,材料的耐高温和力学性能保留得更好。通过调整气压大小和保温时间,还能针对不同合金体系做工艺窗口,不必每种都重新设计炉子。
因为致密化时间缩短、烧结温度可以略降,炉子加热时间和气体消耗都跟着下来。气压控制精准后,保护气用量也比粗放通气省。对三班倒的产线,长期跑下来电费和气费是一笔实在的节省。
压力曲线比峰值压力更影响致密度。很多客户上来就把压力拉满,以为压力越大越好。实际上热压初期粉末颗粒之间还在重排,压力太大会把低密度区域的气体包裹住排不出来,后期反而形成闭孔。合理的做法是分段加压:升温阶段压力加到30%,接近烧结温度时升到70%,保温末期再加到100%。这样气体有充分时间从孔隙中逸出,最终致密度能提高1~2个百分点。做硬质合金和结构陶瓷时,这个细节差别很容易在显微组织里看出来——分段加压的样品孔隙细小且分散,一次性加压的样品孔隙集中在边缘。
| 参数项目 | 参数范围 |
|---|---|
| 最高工作温度 | 1400 ~ 1600℃ |
| 充气压强 | 1 ~ 10 MPa(氩气) |
| 极限真空度 | 6.7×10⁻³ Pa |
| 升温速率 | 5 ~ 15℃/min |
| 控温精度 | ±5℃ |
| 温度均匀性 | ≤ ±5℃ |
注:以上为常见配置范围,具体参数可根据客户工艺需求和工件尺寸做调整。
案例一:某硬质合金刀片厂。原来无压烧结后刃口偶有崩刃,金相显示残留微米级气孔。改用气压烧结,在1420℃保温后期充5 MPa氩气,致密度从98%提到99.5%以上,崩刃不良率下降约35%,单万片次品成本明显下降。
案例二:某高温合金结构件厂。无压烧结件密度不均,中心位置强度偏低。气压烧结充6 MPa氩气保温,同件内外密度差控制在0.5%以内,批次强度离散系数从11%降到6%,装机测试通过。
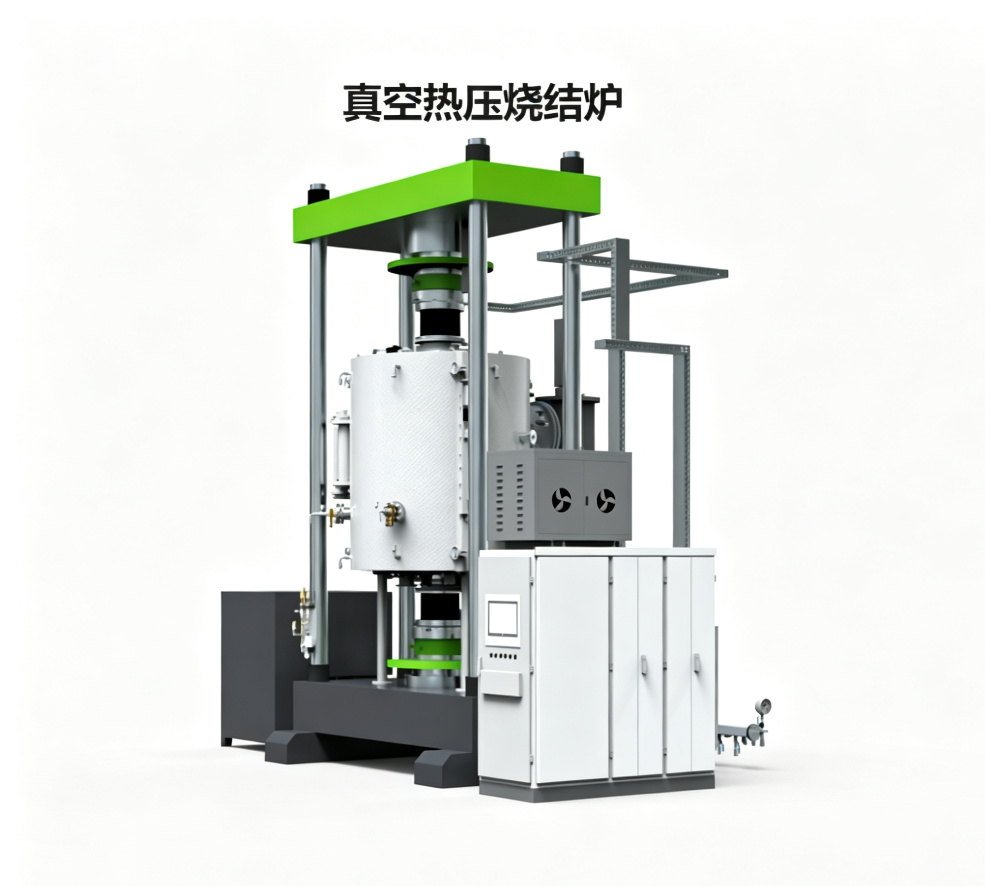
模具材料选择决定能做到多高温度。石墨模具在2000℃以下使用没问题,但超过2200℃后石墨会与某些氧化物发生还原反应,样品表面容易增碳。做氧化物陶瓷比如氧化铝、氧化锆,温度超过1800℃时建议改用氧化锆内模或者钼合金模具。模具厚度也要匹配压力大小——100MPa以上的压力需要模壁厚度不小于直径的1/6,否则侧面容易鼓胀变形。很多小厂做热压初期图便宜用薄壁石墨模,压个十来炉模具就废了,样品也跟着报废。
气压烧结炉适合硬质合金、高温合金这类要高致密度又怕单向受压变形的工件,气体各向施压是它的核心优势。志远工业设备在真空加压和气压烧结设备上有成熟方案,欢迎拿具体合金来交流工艺窗口。