

联系电话
13631572573


用真空热压炉做陶瓷、硬质合金或者粉末冶金件的客户,最头疼的不是开机生产,而是设备出了小毛病没人懂修。真空热压炉同时涉及真空、高温、高压三套系统,任何一个环节出问题都会影响整炉产品。很多厂买了设备之后只管用,保养全靠出了故障再找厂家,结果停机一周损失的产能比保养花的钱多得多。志远工业设备在交付真空加压烧结炉和热压设备时,都会给客户做一套日常保养清单,下面把核心要点说清楚。
真空热压炉的真空系统是最容易出问题的部分,也是日常保养的重点。很多客户只看抽真空时间够不够,不看极限真空度和漏率,结果用了半年发现产品氧含量上去了,才查出来是密封圈老化了。日常维护首先要做的是定期检查炉门密封圈和电极引出端的密封件,用手摸一圈有没有发硬、开裂或者压痕过深。一般氟橡胶密封圈在高温环境下用6~12个月就会硬化,到时间就换,不要等漏气了再换。
真空泵的保养也不能省。机械泵要定期换油,一般前500小时换一次油,之后每1000小时检查油色,发黑或者乳化就换。扩散泵或者分子泵的保养周期更长,但也要定期检查泵油颜色和泵体温度。每次换完油要重新抽真空跑一次极限真空,记录数值,跟出厂时的参数对比,如果差了半个数量级以上,说明系统有泄漏或者泵性能下降。
真空管路和阀门也要定期检查。角阀和挡板阀的密封面如果有划痕或者污渍,会导致阀门关不严。每次开炉换模具的时候,顺手擦一下密封圈和密封面,用无水乙醇棉球擦干净,别用手直接摸,手上的油脂会影响密封效果。
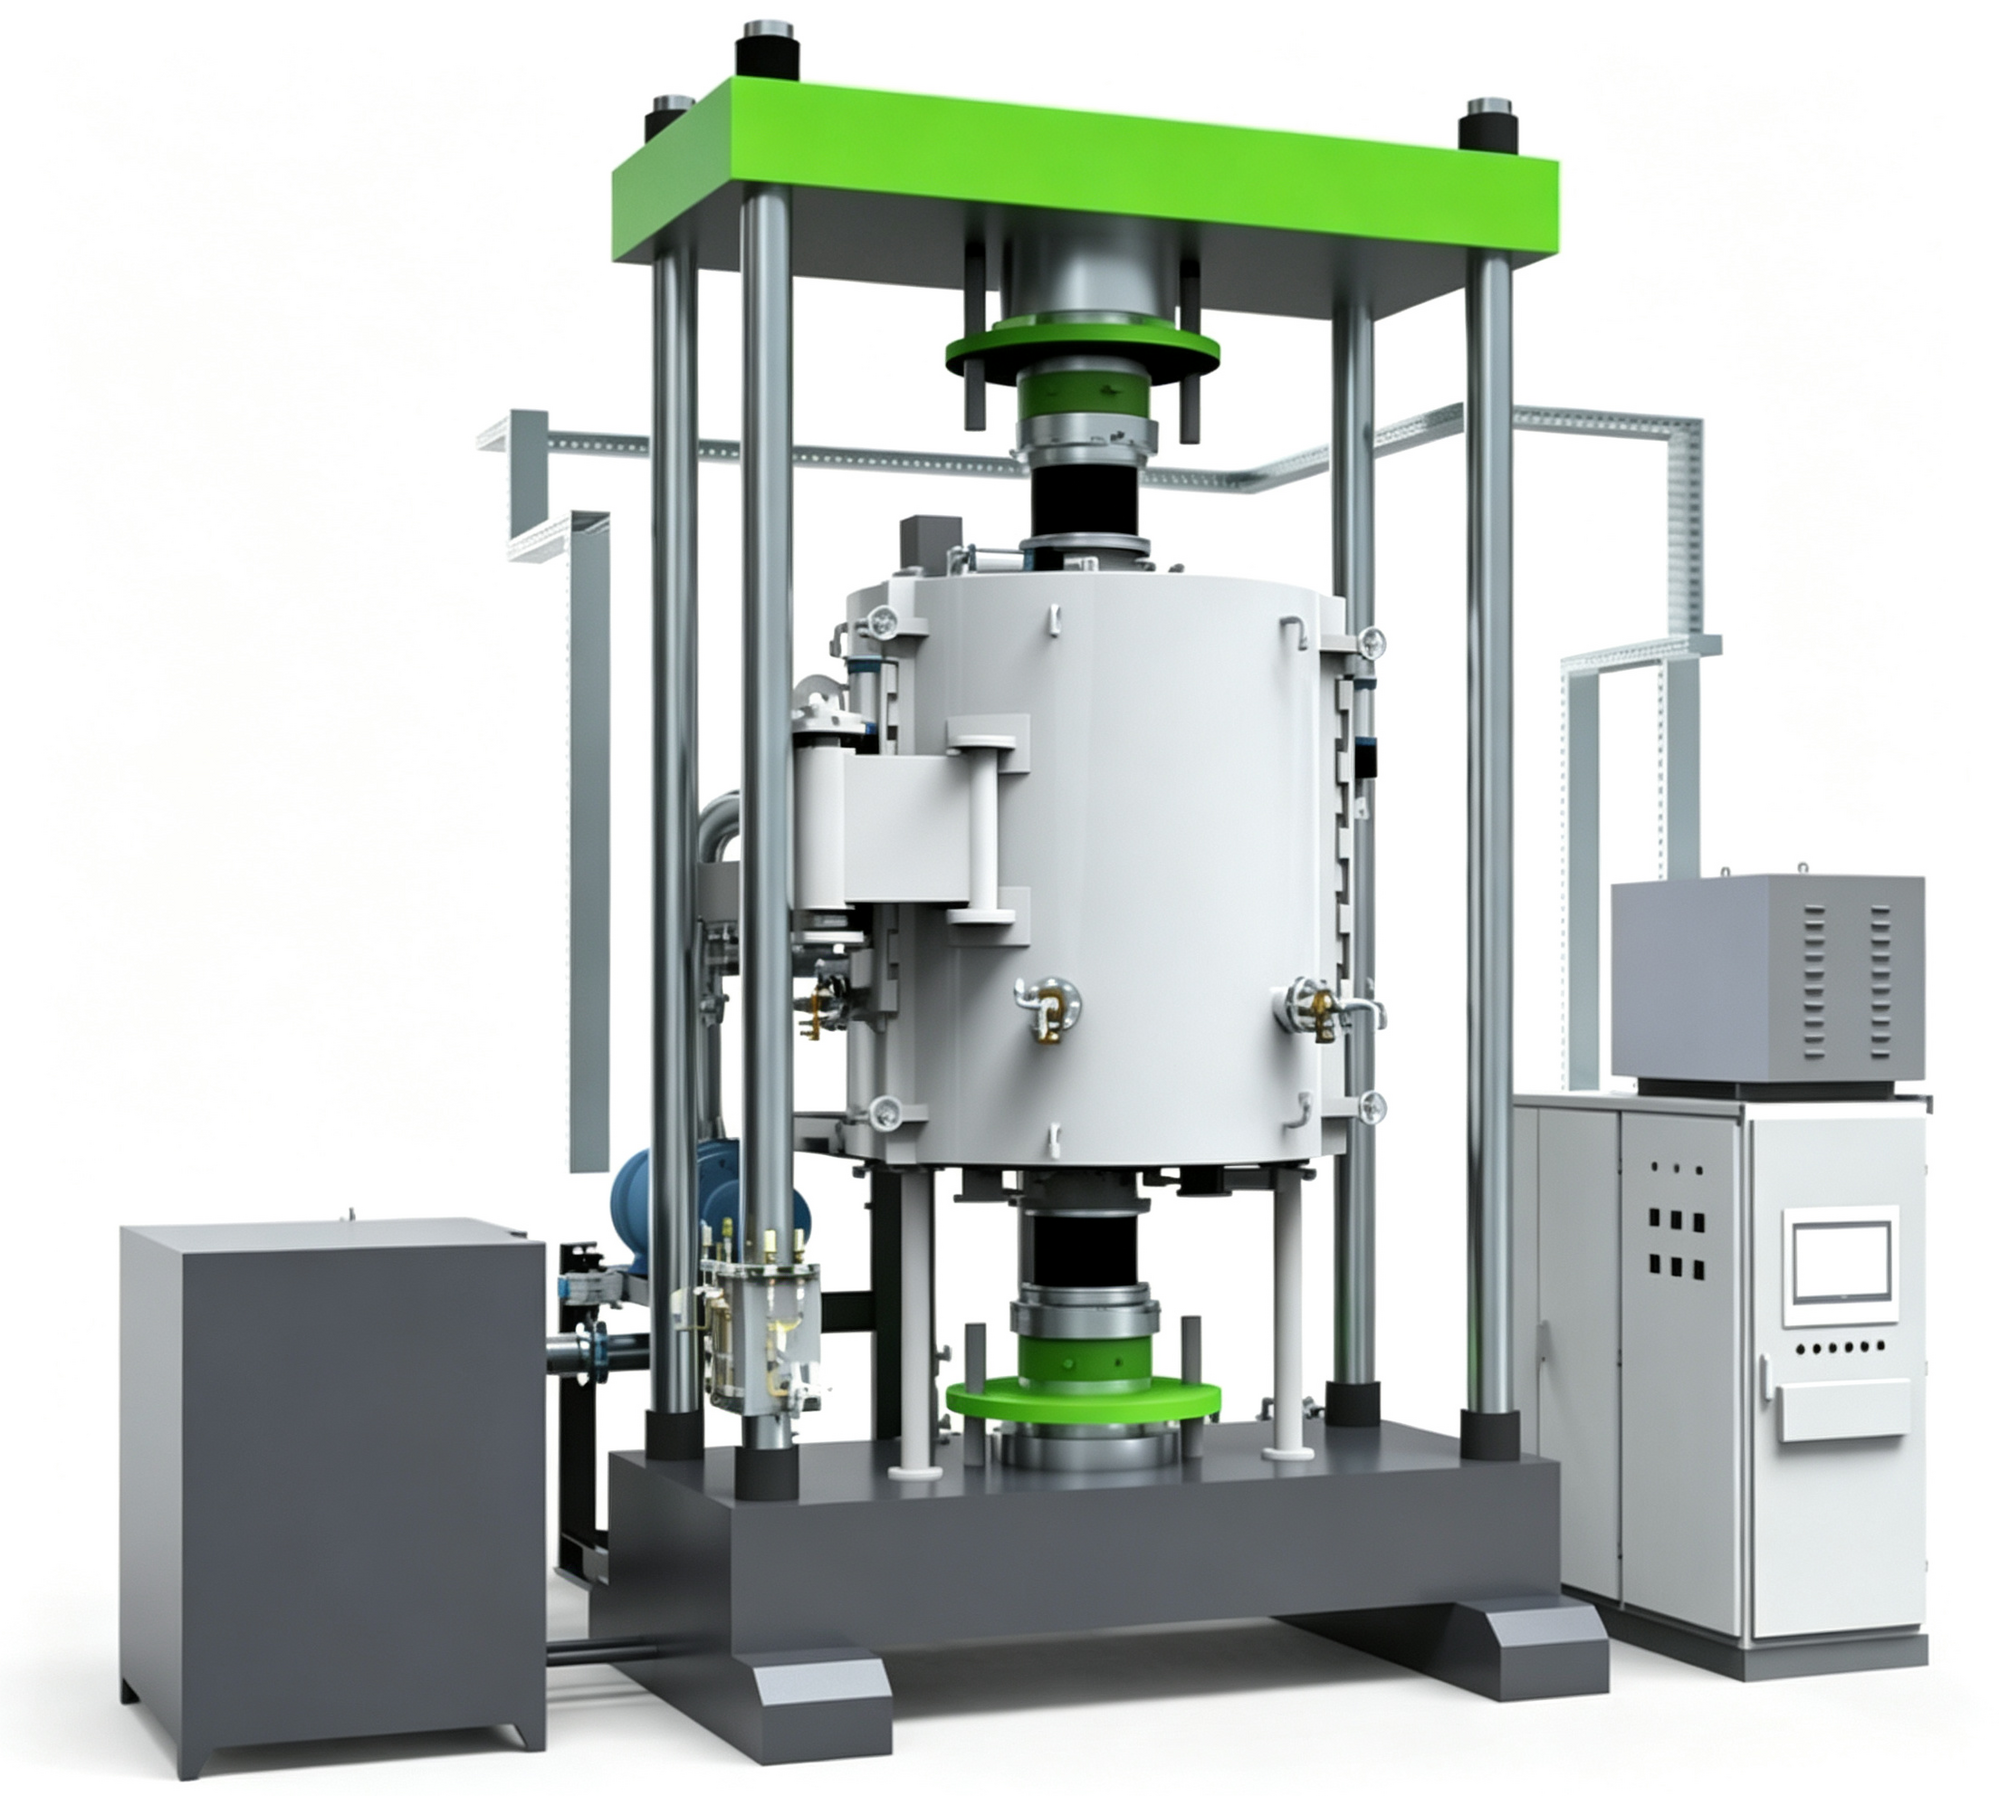
真空热压炉的加热元件多为石墨管或者石墨布,长期在高温真空下使用,会有挥发和损耗。日常要观察升温速率有没有变慢,如果同样的功率下升温比以前慢了20%以上,说明石墨发热体电阻变大了,需要更换。石墨电极和导电柱之间的接触电阻也要定期测,接触电阻大会导致局部过热,影响炉温均匀性。
热电偶是温度测量的基准,定期校准很重要。一般每3个月用标准热电偶比对一次,偏差超过±5℃就要更换或者修正。测温不准,整炉产品的工艺曲线就全错了。很多客户出了产品性能波动的问题,先查材料和工艺,查了半天发现是热电偶飘了。
隔热屏的状态也要检查。石墨毡或者陶瓷纤维隔热屏用久了会粉化、收缩,导致保温性能下降。每次开炉检查隔热屏有没有破损、脱落,如果发现局部变薄或者有裂纹,及时修补或者更换。保温层差了,不仅费电,炉温均匀性也会变差。
热压炉的液压系统负责给模具加压,压力不稳直接影响产品致密度。日常要检查液压油位和油质,油位低于油标线就补油,油色变深或者有杂质就换油。液压油管接头处有没有渗漏,油缸活塞杆表面有没有拉伤或者锈斑,这些都是日常巡检要盯的地方。
压力传感器要定期校准,用标准压力表对比实际油缸压力和控制系统显示值,偏差超过2%就要校准。很多客户反映做出来的产品密度不均匀,查来查去是压力显示不准,实际压力跟设定值差了一截。
跟真空管式炉不同,热压炉多了一套加压机构,丝杠、导轨、导向柱这些运动部件都要定期润滑。每周打一次润滑脂,保证运动顺畅,不会因为卡涩导致压力加载不平顺。
| 耗材名称 | 建议更换周期 |
|---|---|
| 炉门密封圈 | 6~12个月 |
| 机械泵油 | 500~1000小时 |
| 石墨发热体 | 按使用频次,半年至一年 |
| 热电偶 | 每3个月校准,1年左右更换 |
| 液压油 | 每6~12个月或油质变化时 |
| 石墨模具 | 按使用次数,100~300模次 |
注:以上为常见配置范围,具体参数可根据客户工艺需求做调整。
案例一:某硬质合金刀片厂。该厂用热压炉做硬质合金刀片,用了一年半没换过密封圈,真空度从出厂的5×10⁻³Pa降到了5×10⁻²Pa,产品氧含量超标,刀片硬度波动大。后来按保养清单更换了炉门密封圈和电极密封件,同时换了机械泵油,抽真空时间从40分钟缩回到15分钟,产品氧含量恢复到正常水平,良率回升了8%左右。
案例二:某陶瓷密封环生产企业。该厂反映炉温均匀性变差,同一炉产品中心和边缘的烧结密度差了3%。排查后发现是隔热屏局部粉化脱落,散热不均。更换了两块破损的石墨毡隔热屏,重新测炉温均匀性,温差从±15℃降到±5℃,产品密度一致性明显改善。
真空热压炉的保养不是出了故障再修,而是按周期预防性维护。真空系统、加热系统、液压系统三块要定期检查,耗材到点就换。志远工业设备建议客户建立设备保养台账,每次保养记录下来,设备运行状态心里有数,出问题也能快速定位。