

联系电话
13631572573


真空热压炉听着像把真空炉和压力机拼到一起,实际做起来难点不在某一台设备,而在三套系统怎么协同——抽真空、加热、加压,哪一棒慢半拍,工艺就对不上。很多客户第一次用热压炉,材料没烧好,回头怪温度不准,其实是抽气、加热、加压的时序没走对。下面把这台炉子怎么工作拆开讲。
一、真空系统:先把空气抽干净
热压的前提是真空。粉末放在模具里,一加热到上千度,粉末里吸附的气体、润滑剂残留、氧化物都会跑出来,有空气在就会污染材料、跟模具反应。所以上压之前必须先把炉膛抽到工艺真空。常用配置是机械泵加罗茨泵,做更高真空要求的再加分子泵。抽气时间跟装料量、材料放气量有关,工艺一开始要留足抽气时间,别着急升温。
抽气过程中要注意模具放气。有些石墨模具、碳纸内衬在高温下放气量大,抽气时间要比空炉长。如果材料里含挥发分,还要在中温段设一段"脱气保温",让挥发分充分跑掉再升温到烧结温度。这一段没做好,后面加压出来的工件内部容易起泡、分层。
二、加热系统:石墨发热体怎么控温
热压炉温度普遍要到1600℃以上,常用的发热体是石墨布或者石墨棒。石墨发热体升温快、功率大,但它怕氧,所以必须在真空或者保护气氛下工作,一进气就烧断。加热区靠上下左右几块发热体环绕布置,温度均匀性靠分区控温保证——上、中、下三段独立控温,避免工件上下温差大。
测温用红外光学高温计或者钨铼热电偶。钨铼热电偶能测到2000℃以上,但寿命有限,属于消耗品。红外测温不接触工件,测的是表面温度,跟实际料温有偏差,要靠工艺曲线校准。控温精度一般能做到±5℃,做精密材料要求更高的会加冗余测温。
三、加压系统:液压怎么跟加热配合
加压靠液压机构从上下两端压模具。压力从几吨到几百吨不等,看工件尺寸和材料需要。热压的关键不是压得多狠,是什么时候压、压多快。常见做法是:低温段不施压或者轻压,让粉末先排完气;到了烧结温度附近,开始线性加压,让材料在塑性状态下被压实;保温保压一段时间,让致密化完成。
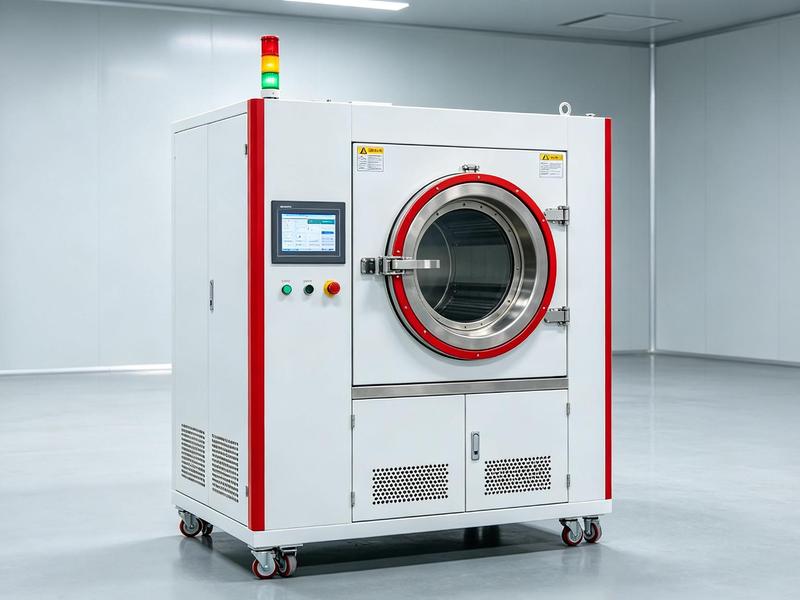
压力曲线跟温度曲线是联动的。温度没到就加压,材料还硬,压不动还容易裂模具;温度到了不加压,材料致密不下来。这两条曲线都写在PLC里,自动按设定走。调试阶段就是把这两条曲线配对——先试一炉小样,看密度、看金相,微调温度点和加压点。 这一环节通常需要配合真空烧结炉等专用设备来保障工艺稳定性。
模具也是热压工艺里的大件。常用石墨模具,加工方便、耐高温,但它在高压高温下会跟某些材料反应,还要套碳纸或者氮化硼涂层隔开。压头要水冷,不然长期在高温下压,密封和液压密封件扛不住。脱模时温度别太高,不然石墨模和工件粘在一起,硬拆会把模具和工件都弄坏。这些工艺细节,第一次做热压的客户很容易踩坑。
四、三系统协同和调试思路
真正难的不是单系统,是三系统的时序。抽气没到位就升温,材料氧化;脱气没完成就加压,气泡压不出去;温度和压力不同步,致密化不充分。调试一台新炉子,往往要做几个工艺试验:先空炉跑温压曲线,看设备本身能不能复现;再用标准试样跑工艺,看材料性能能不能达到指标;最后才上批量生产。
时序上有个常见问题:加压太快。液压系统响应快,PLC一下达指令,压力几秒钟就上去了。但材料在高温下塑性流动需要时间,压力一下冲上去,工件中心还没压实,边缘已经变形。所以加压要分段、要斜率,不是一开到底。这套斜率要跟材料流变特性匹配,靠试料慢慢摸出来。设备厂给的曲线只是起点,客户自己的料还要微调。
安全上也有讲究。液压系统压力高,管路和接头要按高压做,定期检漏防漏。热压炉在高温高压下工作,炉体是承压件,焊缝要探伤。压头一旦卡死或者失压,工件可能废在里面,所以液压系统要有压力传感器和紧急泄压回路。这些跟普通液压机不一样,是热压炉特有的安全要求。
选热压炉时,除了看最高温度、最大压力,还要看压头同轴度、真空压升率、温压曲线重复性这几个隐性指标。这些指标决定了设备用起来顺不顺手。别光看参数表上那几个大数,把这些细节问清楚,才知道这台炉子能不能陪你跑十年。

选热压炉时,除了看最高温度、最大压力,还要看压头同轴度、真空压升率、温压曲线重复性这几个隐性指标。这些指标决定了设备用起来顺不顺手。东莞市志远工业设备有限公司在做真空热压炉时,会把抽气、加热、加压三系统的联锁时序作为出厂调试重点,客户接手后照着工艺曲线跑就行,不用自己从零摸。 东莞市志远工业设备有限公司主营真空烧结炉、真空管式炉等系列产品,可根据客户工艺需求定制方案。