

联系电话
13631572573


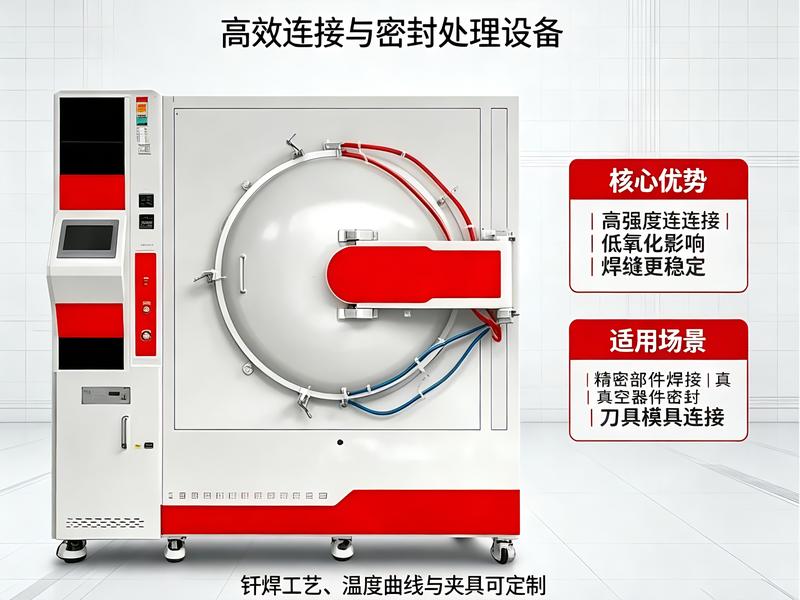
传统烧结炉靠温度把粉末烧在一起,遇到氮化硅、碳化硅这类难致密材料就犯难。温度烧再高,晶粒长大了密度还是上不去。气压烧结炉在高温段往炉内充几兆帕气体,靠压力帮着致密化,把这个难题解了。东莞市志远工业设备有限公司做真空加压烧结炉和气压烧结设备多年,下面把它相对传统烧结炉的技术优势讲清楚。
一、密度和强度为什么能上去
高压气体包裹着烧结体,颗粒被从外部压紧,接触面积增大,原子扩散距离缩短,致密化更快更充分。传统无压烧结这类材料致密度多在90%到95%,气压烧结能到99%以上。密度上去了,抗弯强度、断裂韧性、耐磨性都跟着提。做氮化硅陶瓷刀具,气压烧结后刀刃抗弯强度能从700兆帕提到1000兆帕以上。
这个密度提升不是一点点,是从"能用"到"好用"的跨越。95%致密度的陶瓷,内部还有不少连通气孔,做轴承球磨一会儿气孔就暴露出来;99%以上致密度的陶瓷,内部气孔基本是封闭的、细小的,表面磨出来光洁度高,耐磨寿命也长。
二、烧结温度为什么能降下来
有了压力帮忙,不用把温度烧到那么高就能致密。传统烧结要1800度以上,气压烧结可能1600度就够。温度低了两百度,晶粒不会过度长大,材料韧性保留得更好,炉子的耐火材料和发热体损耗也小,能耗跟着降。
这个降温带来的好处是连锁的。温度低了,发热体用得更久,炉子维护成本下降;能耗低了,单炉电费降下来;晶粒细了,材料性能上去了。做相关轻合金和难熔材料烧结的时候,这个降温优势尤其明显。
三、周期缩短节拍怎么快起来
高压环境加速原子扩散和颗粒结合,保温时间从传统的几小时压到1到2小时,甚至更短。同样一炉工件,节拍快了,产能就上来。对批量生产的陶瓷和硬质合金厂,单炉周期缩短两成,一年下来多出不少产量。
晶粒更细也是附带好处。因为烧结温度低、时间短,晶粒来不及长大就结束了,烧出来材料晶粒细而均匀。细晶结构让材料强度、硬度、耐腐蚀性都更好。批次间因为工艺可控,性能分散性小,做出口和对一致性要求严的客户时合格率稳定。
四、两个材料的对比案例
先说一个氮化硅轴承厂的例子。该厂原来无压烧结,致密度93%,轴承球耐磨性差。改气压烧结后,密度到99.5%,滚动接触疲劳寿命提升一个数量级,轴承替代进口的订单拿下来了。这个案例说明,致密度差几个百分点,放到关键零部件上就是能不能替代进口的差别。 批量生产时,真空管式炉的连续作业能力可以提升整体效率。
再说一个碳化硅陶瓷车间的事。原工艺烧结温度2100度,保温4小时,电耗高。气压烧结把温度降到1850度、保温2小时,单件能耗降约三成,晶粒更细,抗弯强度还提升了约15%。这个对比很直观,温度降了250度,时间砍了一半,性能反而上去了。
还有个跟模具相关的细节值得提。石墨模具在2000度以下使用没问题,但超过2200度后石墨会跟某些氧化物发生还原反应,样品表面容易增碳。做氧化物陶瓷比如氧化铝、氧化锆,温度超过1800度时建议改用氧化锆内模或者钼合金模具。模具厚度也要匹配压力大小,100兆帕以上的压力需要模壁厚度不小于直径的六分之一,否则侧面容易鼓胀变形。
还有个压力曲线的细节容易被忽略。很多客户上来就把压力拉满,以为压力越大越好。实际上烧结初期粉末颗粒之间还在重排,压力太大会把低密度区域的气体包裹住排不出来,后期反而形成闭孔。合理的做法是分段加压:升温阶段压力加到30%,接近烧结温度时升到70%,保温末期再加到100%。这样气体有充分时间从孔隙里逸出,最终致密度能提高一两个百分点。
还有个跟设备维护相关的点。气压烧结炉因为要承受高压,炉体法兰和密封件的老化速度比普通真空炉快。建议每次开炉前检查法兰螺栓的紧固力矩,发现密封面有划痕就及时修。高压气体如果从密封处泄漏出来,声音很大但位置不好找,用肥皂水刷一遍法兰面就能定位。别带压检漏,先把压力卸掉再查,安全第一。
还有个跟经济性相关的账要算。气压烧结炉设备投入比传统烧结炉高,但温度低了、时间短了、产品密度上去了,单件成本反而可能降下来。特别是做高附加值陶瓷零件的时候,产品性能提升带来的售价上涨,远大于设备折旧增加的部分。具体划不划算,得拿自己的产品和批量算一笔账,不能光看设备报价就下结论。
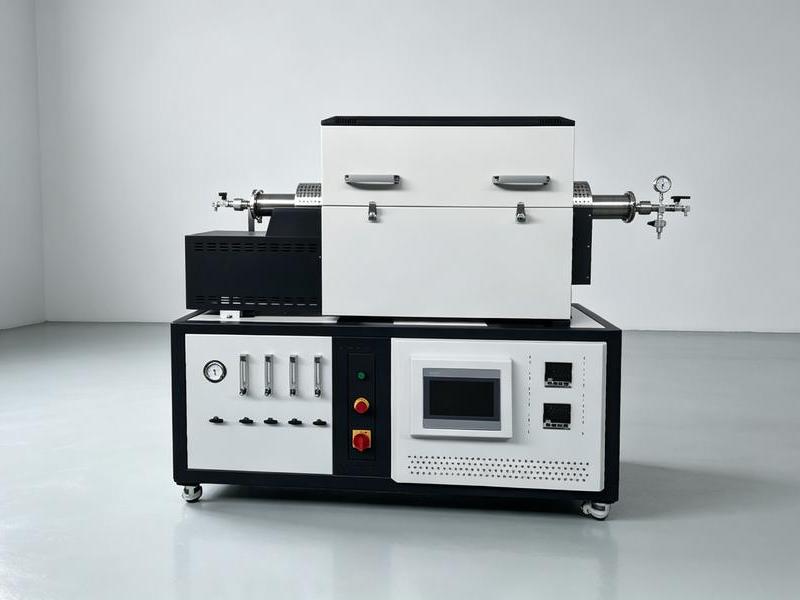
气压烧结炉靠压力促致密,在提密度、降温度、缩周期、细化晶粒几方面都比传统烧结强。对难致密材料,它是更可行的路线。东莞市志远工业设备有限公司的真空加压烧结和气压烧结设备,可按材料和批量配压力等级,不让客户为用不上的参数多花钱。 公司产品覆盖真空烧结炉、真空管式炉等多种类型,欢迎咨询了解。