

联系电话
13631572573


真空扩散焊是一种在高温和真空(或保护气氛)环境下,通过原子间相互扩散实现固态连接的精密焊接技术。整个过程中被焊材料不熔化,而是在一定温度和压力作用下靠界面原子互扩散,把两个或多个固体表面结合成一体。这项技术在航空航天、半导体、能源领域用得越来越多,下面把原理、设备、应用讲清楚。
一、技术原理:从物理接触到冶金结合
扩散焊核心是在一定温度和压力条件下,通过原子扩散使材料表面达到原子级结合。过程分几步走:先是表面清洁与活化,在真空环境下(一般低于10⁻³ Pa)材料表面的氧化物、吸附气体和污染物被去除或大幅减少,露出干净的金属表面。然后是接触与塑性变形,外部施加几到几十MPa压力,接触点发生局部塑性变形,实际接触面积增加,形成大量微小连接桥成为扩散通道。
接着是原子扩散与界面结合。在高温下(一般为材料熔点的0.5~0.8倍,比如钛合金约700~900℃),金属原子获得足够能量沿晶界或晶格短程扩散迁移,界面原子逐渐混合形成扩散层实现冶金结合。最后扩散层随时间和温度不断增厚,形成和母材性能相近的连接界面。整个过程母材始终不熔化,所以没有熔焊带来的偏析、缩松、气孔问题。
二、关键参数与设备组成
温度决定原子扩散速度,一般0.5~0.8倍材料熔点。压力促进表面接触和塑性变形,通常低于100MPa。真空度或气氛要高真空或惰性气体保护防氧化。时间是扩散积累过程,一般几十分钟到数小时。这四个参数要配合调:温度高了时间可以短但太高晶粒长大;压力大了接触好但变形大;真空度不够氧化膜挡着扩散进行不下去。
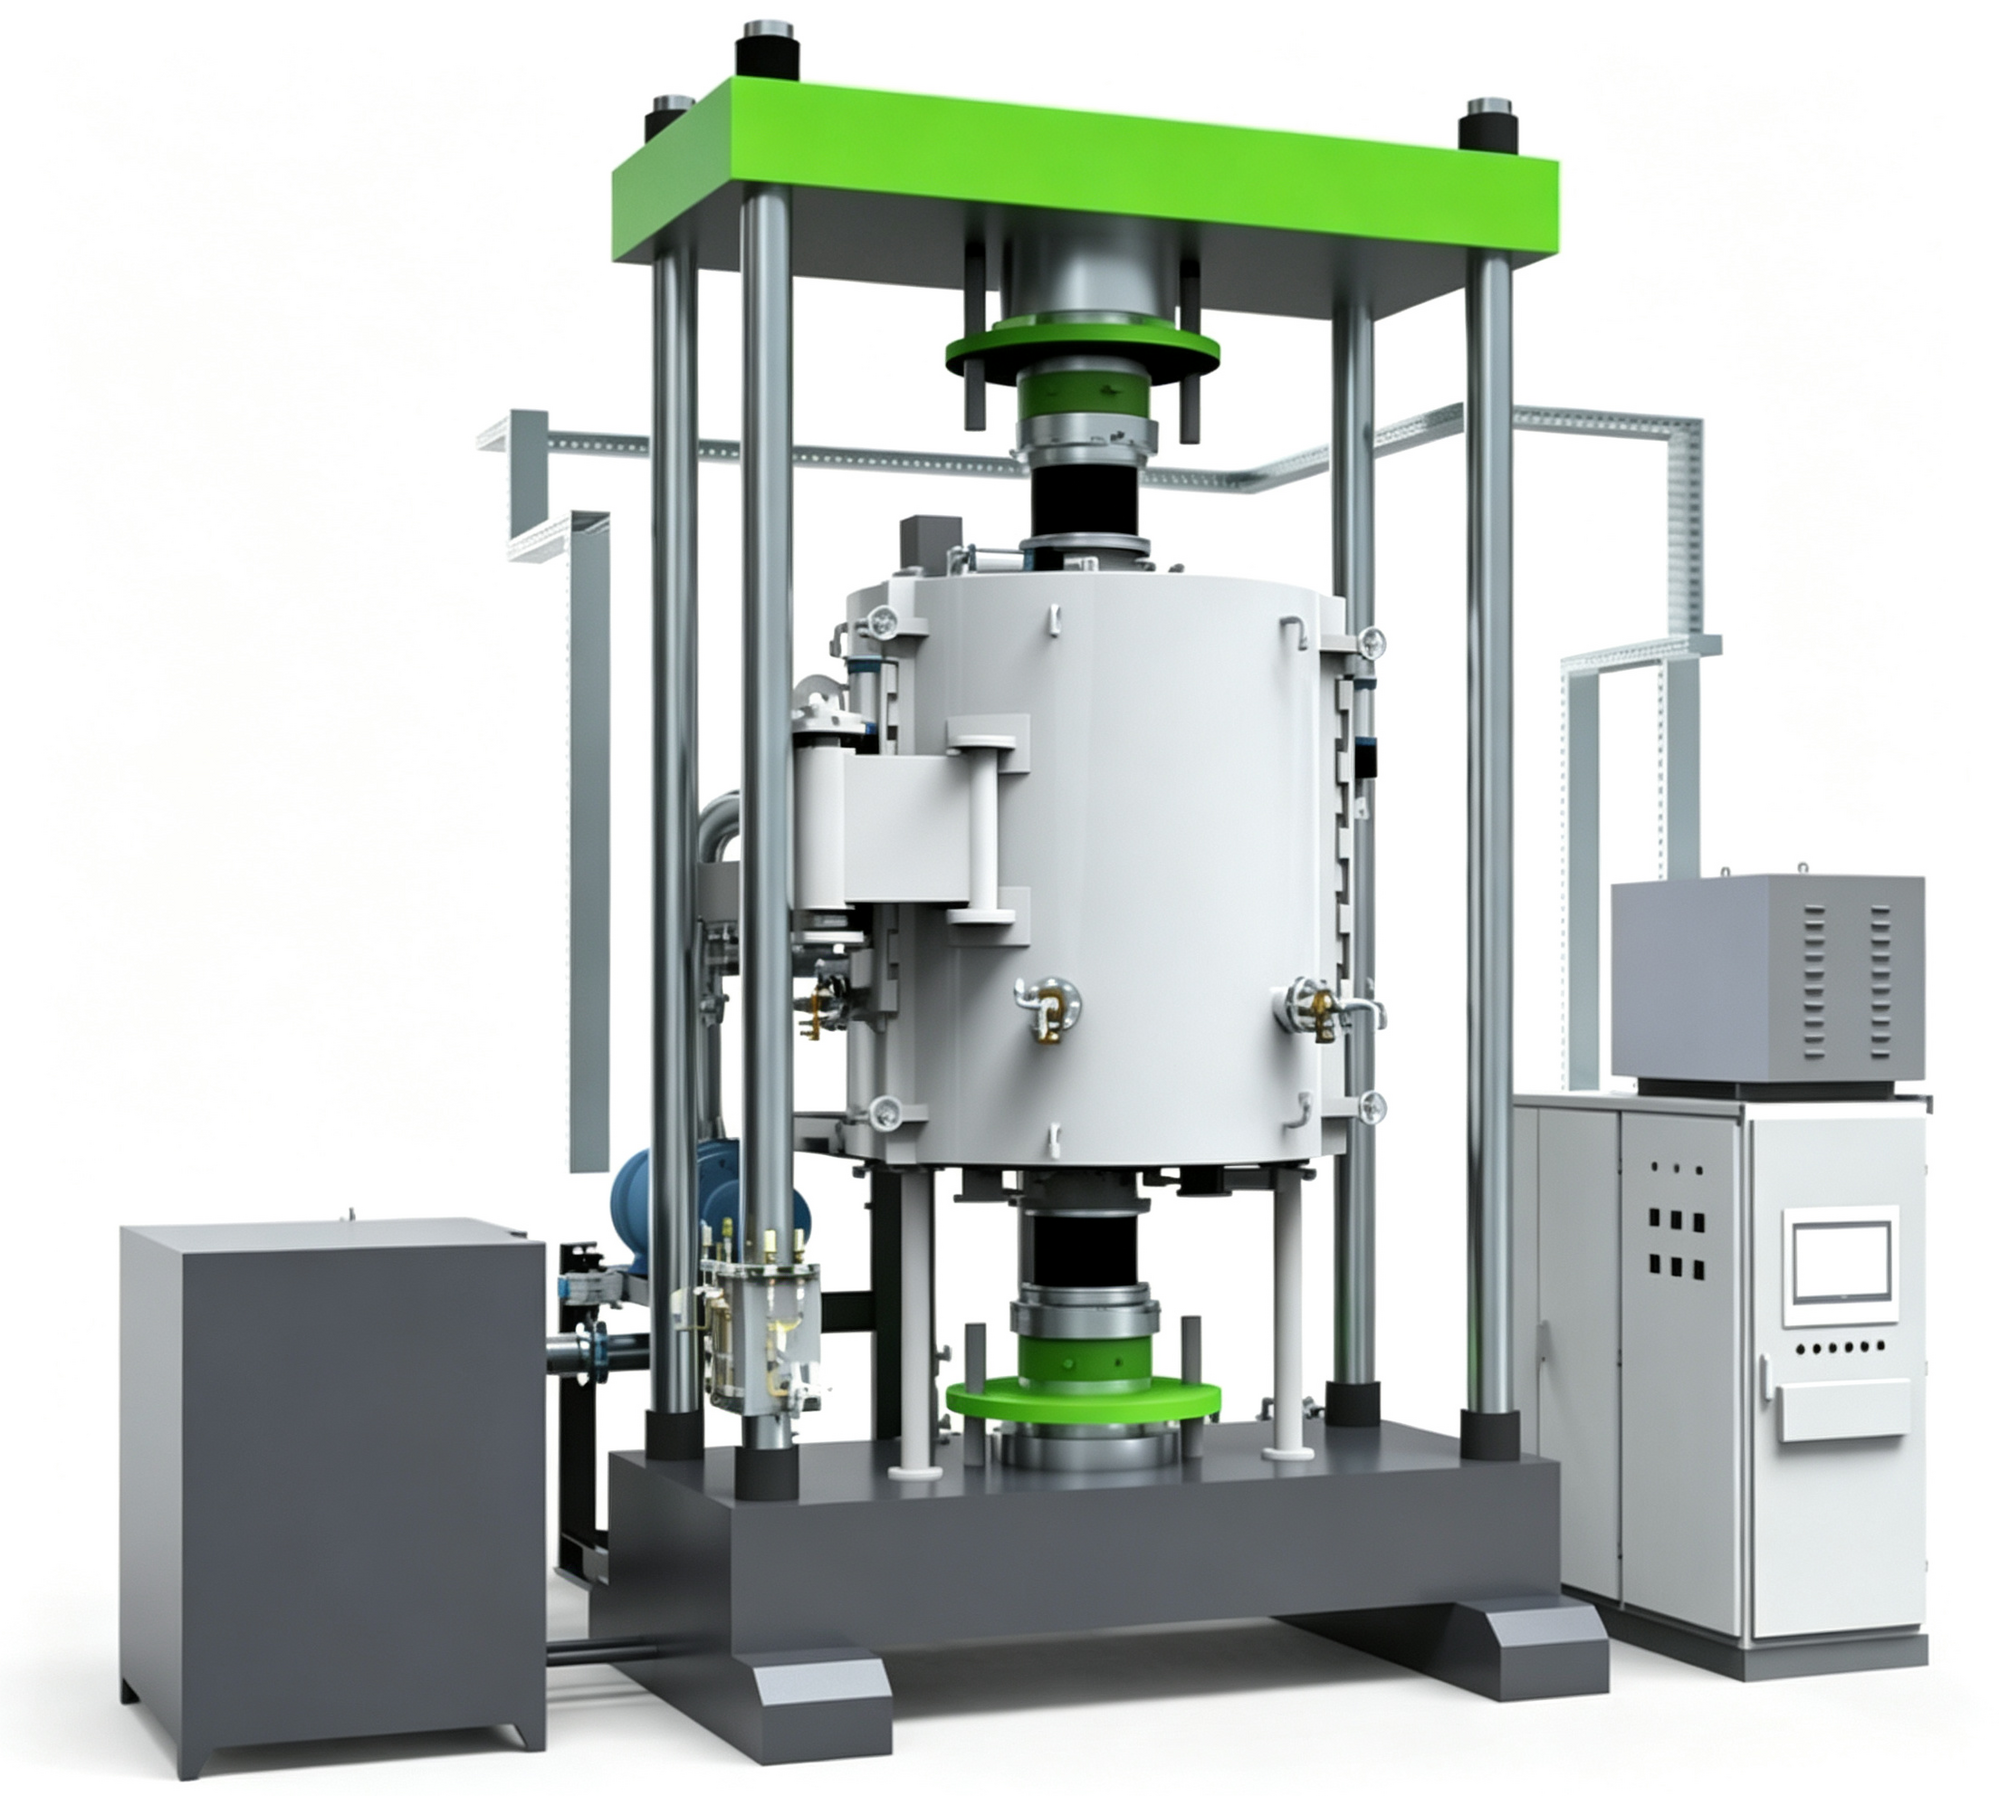
真空扩散焊炉一般包括四个系统:真空系统由机械泵、分子泵、真空阀门、真空计组成;加热系统多用石墨或金属电阻发热体;压力系统提供轴向或等静压;控制系统用PLC或计算机精确控制温度压力真空度时间,具备工艺编程和数据记录功能。真空和加热系统很多部件可以跟真空钎焊炉共用,客户一套炉子兼容两种工艺投资更省。
三、应用领域与技术对比
航空航天领域用得多:发动机叶片、涡轮盘、结构支撑件的钛合金和高温合金焊接,钛/镍、钛/不锈钢异种连接,蜂窝结构、散热器。能源领域做核反应堆部件、板翅式换热器(经常是真空钎焊加扩散焊复合工艺)、金属储氢罐。电子与微系统领域做微电子封装、传感器封装、金刚石与金属连接。有个航天企业做钛合金蜂窝结构,原来钎焊焊缝变形大,改扩散焊后壁板平整度从0.3mm降到0.08mm,热疲劳寿命提升一倍。
跟其他连接技术比:真空钎焊靠钎料熔化填缝工艺简单但接头强度一般;电子束激光焊母材熔化焊速快但易变形有气孔;摩擦焊适合轴类形状受限。扩散焊不熔化母材、接头质量高但设备成本高、焊接时间长,对工件表面加工和清洁要求高。局限也要看清:设备成本高系统复杂,焊接时间长生产效率相对低,装夹定位精度也要到位。 批量生产时,真空渗碳炉的连续作业能力可以提升整体效率。
扩散焊的接头质量检测也有讲究。外观检查看焊缝有没有漏焊和变形,尺寸测量看焊件变形量。内部质量靠金相显微镜看扩散层厚度,厚度够说明原子扩散充分。密封性要求高的接头还要做氦质谱检漏,漏率低于标准值才算合格。做航空件时每炉都要做破坏性抽检,切样看金相,确认扩散层厚度和接头强度达标才能批量出厂。
跟真空钎焊比,扩散焊的优势是接头强度高、不用钎料、母材不熔化,但缺点是周期长、设备贵、对工件表面要求高。生产中经常是两种工艺搭配用:多缝隙复杂件先用真空钎焊填缝,再用扩散焊提升接头强度,各取所长。选哪种工艺看工件结构、批量和性能要求,不能一概而论。
扩散焊跟普通焊接比还有一个优势:工件变形小。因为整体加热随炉冷却,没有局部熔焊那种集中热输入,薄壁件和复杂件焊完变形量小,很多时候不用再精加工。做薄壁蜂窝结构时,熔焊变形大到没法校正,扩散焊就能解决问题。
当然扩散焊也不是万能的。焊大厚度工件时,压力传递不够均匀,中心区域扩散不充分。焊形状复杂、接头不可接近的工件,装夹定位很麻烦。这些情况下可能要跟钎焊或者电子束焊配合用,各取所长。实际生产中选哪种连接工艺,看工件材料、结构、批量和性能要求综合判断。
真空扩散焊靠原子级固态连接,解决熔焊搞不定的难熔、易氧化、异种材料连接问题。东莞市志远工业设备有限公司可以根据客户材料和接头形式提供对应的工艺方案和设备配置。 公司产品覆盖真空管式炉、真空渗碳炉等多种类型,欢迎咨询了解。