

联系电话
13631572573


做新材料研发的团队,现在越来越多用SPS放电等离子烧结炉做样品制备。它和传统热压、热等静压比,不同就在加热方式——不是靠外部电阻发热再传过来,而是把脉冲大电流直接加到粉末模具上,让粉末自己发热。这种方式烧结快、出来的晶粒细,很适合做新材料性能摸索。这篇把工艺特点说清楚。
一、脉冲电流为什么能烧得快
SPS核心是把ON-OFF直流脉冲电压加到装在石墨模具里的粉末上。脉冲电流流过颗粒接触点时瞬间放电,形成微小等离子体,把颗粒表面氧化膜打掉并活化。同时电流本身的焦耳热和模具传导热一起把样品加热,热量直接产生在粉末内部,不用等炉膛从外面慢慢传,升温速率能到100℃每分钟以上。
传统无压或热压烧结,热量从炉壁通过辐射对流传到样品表面再往中心传,心部和表面总有温差,要烧透就得长时间保温。SPS因为粉末自发热,内外几乎同时升温,保温时间从几小时缩到几分钟到十几分钟。保温时间短,晶粒来不及长大,烧结体晶粒细组织均匀,这是性能好的根本原因。SPS还能同时加压,油压系统通过上下压头给粉末施加20到50MPa,热和压同时作用,致密化速度比单纯加热快得多,所以能在比传统烧结低100到200℃的温度下把材料烧致密。
二、三个实际工艺特点
第一是烧结温度低。同样材料传统无压要1600℃,SPS可能1400℃就够。温度低意味着石墨模具损耗小、加热元件寿命长、能耗还低。做碳化硅、氮化硅这类难熔材料,降一两百摄氏度,设备投入和运行成本都能省一块。某高校碳化硅课题组原来无压烧结要2100℃保温2小时以上,晶粒长到十几微米,改SPS后1800℃保温5分钟,晶粒控制在2微米以内,弯曲强度从500MPa提升到700MPa,致密度达到99%以上。
第二是晶粒控制好。保温时间短,晶粒没有充足时间长大,烧结体能做到纳米晶或超细晶组织。做复合材料、功能梯度材料时,这种细晶组织对强度韧性和导电导热性能都有好处。第三是适用材料宽,金属陶瓷复合材料都能烧,导电金属粉末电流直接从粉末走,不导电陶瓷主要靠石墨模具发热间接加热,调整脉冲参数和压力就能适配。做梯度材料时,SPS还能在压力下实现成分和温度的梯度控制,这是普通炉子做不到的。
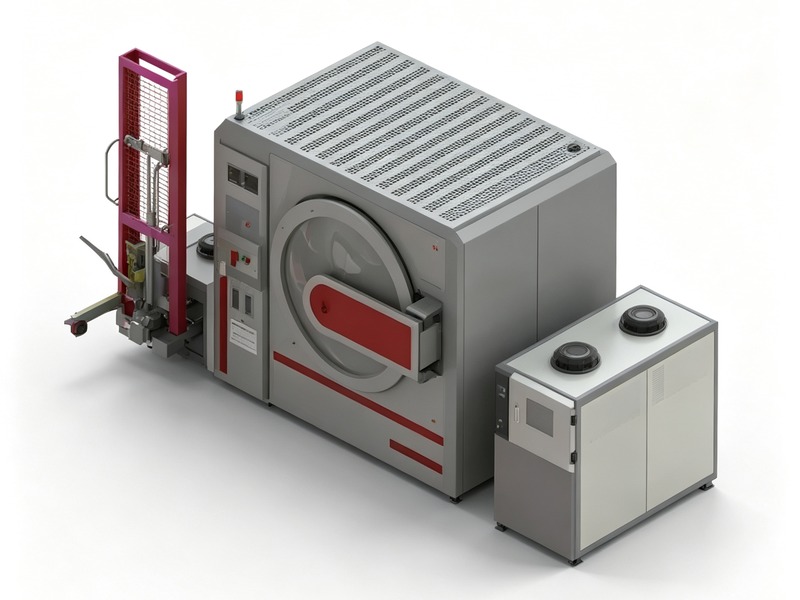
三、操作流程和放大思路
操作上还有几个细节容易踩坑。石墨模具每用几次要检查内表面,剥落的碎屑混进粉末会影响样品纯度;装粉时要震实,否则加压后致密化不均匀;上下压头和电极接触面要清洁,接触电阻大会局部发热不均。做梯度材料时,不同粉体层的铺放顺序和厚度要预先算好,SPS加压过程中颗粒会迁移,层界容易模糊。这些细节不影响炉子本身,但直接决定做出来的样品能不能用。SPS摸索出的参数往量产线上迁移时,升温速率和压力要重新匹配,因为量产模具大、热惯性不一样。
做SPS还有个模具寿命问题。石墨模具反复在高温高压下使用,内表面会剥落,碎屑混进样品影响纯度。一般模具有固定的使用次数,到次数就换,别硬撑。做不同材料时模具要分开,做金属和做陶瓷的模子别混用,交叉污染很麻烦。上下压头和电极接触面要打磨干净,接触电阻大了局部发热不均,样品边缘和中心温度不一样,致密化就不均匀。 实际生产中,真空热压炉的温控精度对最终结果影响较大。
做SPS还有个样品取出问题。冷却到室温才能泄压开模,温度高时石墨模具氧化快,而且样品还软容易变形。出炉后样品要放在干燥器里冷却,别直接暴露在空气中,尤其是做活性材料,接触空气容易氧化。这些操作细节,多跑几炉就熟练了。
SPS做样品快,但前期摸参数还是要耐心,温度、压力、保温时间三个变量一个个调,找到最佳组合再批量跑,急着出数据反而做不出可靠的样品。
前期参数摸准了,后面跑样品就快,SPS的效率优势才能真正释放出来。
前期参数摸准,后期出样才快。
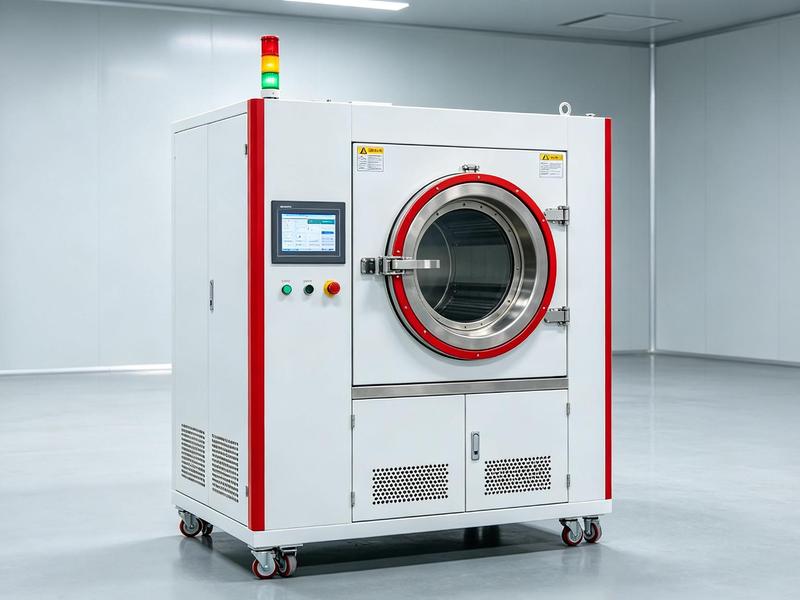
实际操作先把粉末装进石墨模具,放上下压头,模具放炉腔内上下电极之间,抽真空到要求真空度,按曲线升温同时启动油压加压,升到烧结温度保温几分钟到十几分钟,然后断电泄压冷却,整个过程半小时到一小时。某企业做铜石墨电接触材料,传统烧结铜相浸润差致密度只有92%左右,用SPS在700℃、30MPa下保温5分钟,致密度提到98%,电导率从58%IACS升到78%IACS,每炉周期从4小时缩到40分钟。SPS摸索出来的工艺参数可以迁移到真空加压烧结炉上去放大验证。SPS的价值就是快和细——升温快、保温短、晶粒细,适合新材料研发和小批量高性能件制备。SPS及热压烧结配套设备的工艺摸索和选型,东莞市志远工业设备有限公司有成熟经验。 公司产品覆盖真空热压炉、真空烧结炉等多种类型,欢迎咨询了解。