

联系电话
13631572573


做防弹衣插板的人都知道,碳化硼B4C陶瓷硬度仅次于金刚石和立方氮化硼,密度却只有2.52克每立方厘米,比氧化铝轻将近一半,是做单兵防护装甲的材料。但B4C有个老大难问题——烧结致密化困难,常压烧结很难烧到理论密度的95%以上,必须靠热压或者放电等离子烧结。我们在交付真空加压烧结炉和热压炉时,跟不少做防弹陶瓷的客户磨过工艺曲线,下面把B4C插板的烧结要点拆开说。
一、B4C烧结的三个技术特点
第一,烧结温度高,保温时间要短。B4C熔点大约2450℃,但在2300℃以上容易发生分解和晶粒长大。实际热压烧结一般控制在2100到2200℃,保温30到60分钟就够了。温度太高或保温太久晶粒会异常长大,抗弯强度反而掉下来,做出来的插板抗多次打击能力变差。这意味着设备温区均匀性要好,边缘和中心温差不能超过正负10℃,否则同一块板有的地方过烧有的地方欠烧。
第二,必须加压,靠压力促进致密化。B4C在常压下烧结气孔很难排干净,致密度一般在90%上下。热压烧结时配合20到30兆帕的轴向压力,颗粒在高温下发生塑性变形和重排,气孔被挤出去,致密度能拉到98%以上。压力不能一开始就打满,要跟升温曲线配合:低温段轻压,等材料软化了再加主压,一开始就满压容易把粉末压成硬壳,内部气体排不出来做出夹层缺陷。第三,气氛保护很关键,防脱碳。B4C在高温下跟氧气、水汽接触容易发生氧化脱碳,表面形成氧化硼玻璃相影响陶瓷性能,烧结时要在真空或者氩气保护下进行,真空度抽到百分之一帕量级,或者充高纯氩保持微正压。
二、压力曲线比峰值压力更重要
很多客户上来就把压力拉满,以为压力越大越好。实际上热压初期粉末颗粒之间还在重排,压力太大会把低密度区域的气体包裹住排不出来,后期反而形成闭孔。合理做法是分段加压:升温阶段压力加到30%,接近烧结温度时升到70%,保温末期再加到100%。这样气体有充分时间从孔隙中逸出,最终致密度能提高1到2个百分点。做硬质合金和结构陶瓷时,这个细节差别很容易在显微组织里看出来——分段加压的样品孔隙细小且分散,一次性加压的样品孔隙集中在边缘。做高等级规格插板,有时候会在保温后期充入少量氮气,利用氮化物液相促进致密化,把保温时间再缩短一截。
三、实际生产案例
B4C热压烧结出来的插板主要用在单兵防弹衣躯干板、车辆舱盖附加装甲、直升机乘员座椅防护层。除了B4C本身,产线还会兼顾碳化硅、氧化铝、氮化硅、二硼化钛这些特种陶瓷的烧结,以及陶瓷金属复合装甲的梯度结构制备。我们碰到过两个生产案例:某防弹衣插板企业原来用常压烧结做B4C插板,致密度只有92%,V50弹道极限偏低订单验收常卡防护等级,上了20兆帕热压设备后致密度提到98.5%,同样厚度插板V50从620米每秒提到710,整板合格率从75%升到92%,工艺上做了两个改动——升温到1600℃才开始加压、保温后期充入少量氮气;某研究所做B4C-SiC复合梯度装甲,需要在同一炉内实现成分梯度,我们帮他们在热压炉上加装分段石墨模具配合梯度粉末装填,烧出来的试样从B4C侧到SiC侧过渡平缓界面没开裂,三点抗弯强度比单相B4C提升约30%。 类似工况下,真空渗碳炉能够提供稳定的作业环境。
石墨模具做B4C插板还有个变形问题。板子大了,2200℃保温时模壁温度比中心低,热应力把板拱成微碟形,装到背心上贴合度差。解决办法是上下压板都用整块高强石墨,压头端面精磨平行度0.05毫米以内,装模时粉末厚度四周一致。出窑后如果板子有翘曲,放在两块平钢板之间用大压力冷压校平,再拿去做涂层,别直接上机加挂装,不然插板跟软质衬层之间有空腔,防弹测试会提早碎裂。
B4C插板出窑后还要做无损检测。用超声扫一遍,内部夹层裂纹在X光下不一定显,超声能看到分层。有微分层的板子做弹道测试第一发可能没事,多发叠加就崩裂。每批抽10%做三点弯曲强度,强度离散系数超过10%说明烧结工艺不稳,要查温度均匀性和装料一致性。
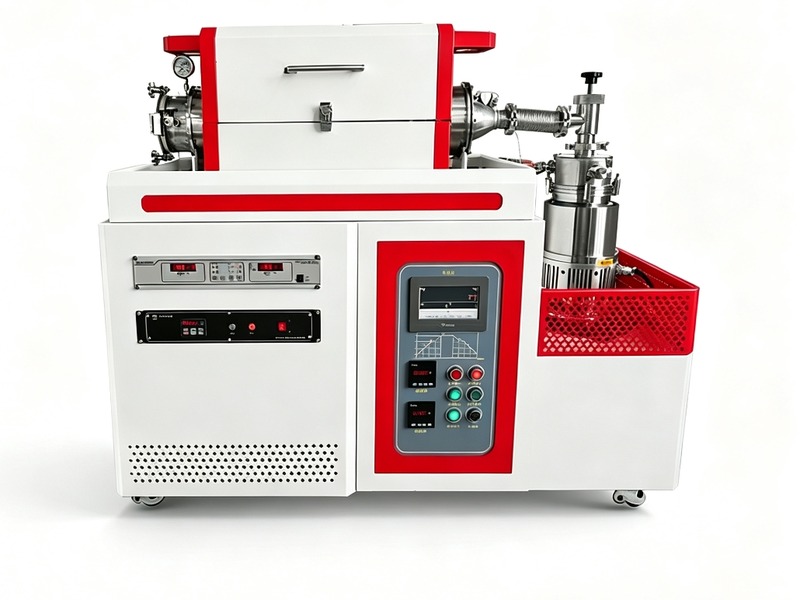
模具材料也有讲究,石墨模具在2000℃以下用着没问题,超过2200℃后石墨会跟某些氧化物发生还原反应样品表面容易增碳,做氧化物陶瓷温度超过1800℃建议改用氧化锆内模或钼合金模具。模具厚度要匹配压力大小,100兆帕以上压力需要模壁厚度不小于直径的六分之一,否则侧面容易鼓胀变形。B4C插板烧结温度、压力、气氛三者要配合好,光靠其中一项调参数出不了好板,东莞市志远工业设备有限公司在真空热压烧结炉上做过不少防弹陶瓷客户的工艺调试,从模具设计到曲线优化都能跟客户一起磨。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。