

联系电话
13631572573


买真空热压机的时候,很多客户只问最高温度和最大压力,结果用起来才发现工件压偏了、力值波动大、重复性差。其实热压机的好坏,七成在机械结构和控制系统设计,温度压力只是表象。我们在做真空加压烧结炉和热压设备时,把机械刚性和电控精度放在设计第一位,下面把设计上几个关键点拆开说。
一、高刚度载荷框架防突发卸载冲击
热压过程中如果工件突然失效,比如陶瓷开裂、模具爆裂,框架里储存的弹性能会瞬间释放,轻则把模具打坏,重则伤到操作工人。好的载荷框架用厚壁钢板焊接加退火消除应力,四柱导向,整体刚性做到万吨级以上。直接收益就是做脆性材料热压时,即使工件崩裂框架也不会产生破坏性冲击,模具寿命和人员安全都有保障。另外载荷链上要加三维曲面去间隙垫片,锁紧后做到零间隙,压工件时不会有窜动。框架刚性不够,压脆性材料时工件一裂压机就反弹,长期下来导向套磨损精度就跑偏。
闭环伺服控制,力和位移都能精准跟。负荷传感器、位移传感器跟高温炉组成闭环控制系统,电脑实时采集力值、位移、变形、温度这几个参数。客户在工艺上可以选等速率加荷、等速率变形、等速率位移三种模式,还能在一炉里分段切换:前段控位移、中段控压力、后段保压。这种分段控制对实际意义是——做复合材料热压时先慢加压让树脂浸润,再稳压固化,最后保压冷却,三段之间平滑过渡,工件密度均匀。
二、分段加压和模具匹配
压力曲线比峰值压力更影响致密度。很多客户上来就把压力拉满以为压力越大越好,实际上热压初期粉末颗粒之间还在重排,压力太大会把低密度区域的气体包裹住排不出来,后期反而形成闭孔。合理做法是分段加压:升温阶段压力加到30%,接近烧结温度时升到70%,保温末期再加到100%。这样气体有充分时间从孔隙中逸出,最终致密度能提高1到2个百分点。模具材料选择也决定能做到多高温度,石墨模具在2000℃以下用着没问题,但超过2200℃后石墨会跟某些氧化物发生还原反应样品表面容易增碳,做氧化物陶瓷温度超过1800℃建议改用氧化锆内模或钼合金模具。模具厚度要匹配压力大小,100兆帕以上压力需要模壁厚度不小于直径的六分之一,否则侧面容易鼓胀变形,图便宜用薄壁石墨模压十来炉模具就废了,样品也跟着报废。
三、典型工件和使用案例
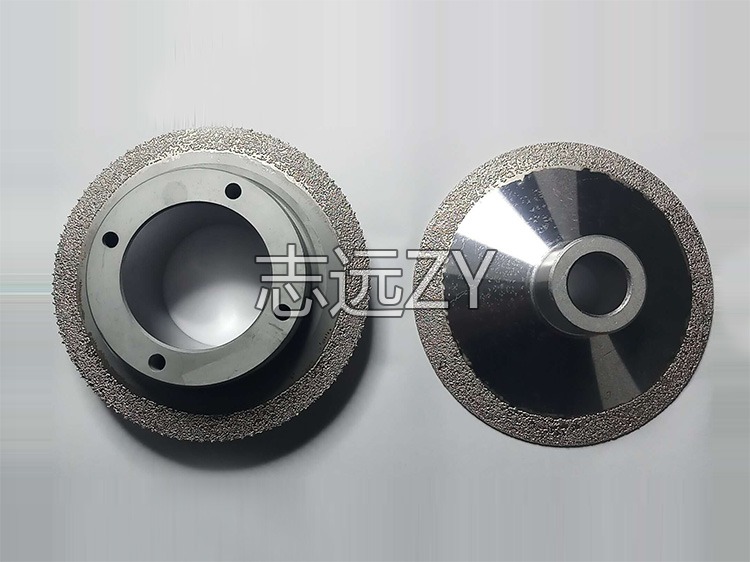
真空热压机用得最多的工件包括陶瓷基复合材料板材、硬质合金辊环、粉末冶金齿轮、石墨双极板、铜钨电触头、金刚石复合片。做研发小试样时客户一般先用真空管式炉做气氛烧结对比,确定配方后再放到热压机上做致密化,设备还能扩展拉力压力传感器做材料高温力学性能测试,一机两用。我们碰到过两个使用案例:某硬质合金辊环生产企业原来用普通四柱热压机框架刚性不足,压辊环时偏心误差0.15毫米,后续磨削余量要留2毫米材料浪费大,换上高刚度框架加闭环伺服控制机型后,偏心误差控制在0.03毫米以内,磨削余量减到0.5毫米,单件材料成本降约12%,一炉合格率从82%提到96%;某碳纤维复合材料研发团队做碳碳复合材料板材热压固化,原来手动控压每批工件孔隙率波动在3%到8%,我们帮他们改成位移压力两段闭环控制,升温段控位移保证板材平整度、保温段控压力保证密度,孔隙率波动收窄到1%以内,批次间一致性明显改善。 这一环节通常需要配合真空烧结炉等专用设备来保障工艺稳定性。
传感器的安装位置也影响控制精度。负荷传感器串在压头链条中间,别装在靠近高温炉那一段,炉壁辐射热把传感器烤热,应变片温漂大,显示的力值比实际偏百分之二三。位移传感器装在机架外侧立柱上,跟热压头做柔性连接,避免高温辐射直接烤到光栅尺。每季度用标准测力计校准一次力值,用块规校一次位移,数据才敢用来做工艺记录,不然客户要的批次追溯报告数字都是飘的,出了质量问题说不清。
设备安装地基要做平。热压机几十吨压力,地基不平机架受力变形,压出来工件一面厚一面薄。好点的安装做完打水平,机架立柱垂直度打表,三个月后复测一次,水泥地基沉降把水平带偏了再调,不然后期精度怎么都校不回来。搬迁设备更麻烦,重新校准费工费时,选址时一次到位最省事。
选真空热压机别只看温度压力数字,框架刚性、闭环控制精度、分段加载能力这几项直接决定工件合格率和重复性。设备到货后先做空载标定,把力值传感器和位移传感器用标准件校验一遍,再开始正式生产,不然仪表显示的数跟实际差一截,工艺参数怎么调都不对。东莞市志远工业设备有限公司在热压设备上做过不少定制化方案,可以按客户工件尺寸和工艺要求配机型。 公司产品覆盖真空箱式气氛炉、真空铝钎焊炉等多种类型,欢迎咨询了解。