

联系电话
13631572573


这两年走进数据中心产业链,听到最多的一句话不是"芯片够不够",而是"液冷板什么时候能交"。AI算力集群一上规模,单机柜功耗从十几千瓦一路冲到上百千瓦,风冷已经压不住发热密度,液冷从可选配置变成了硬需求。顺着这条链往上游摸,会发现真正卡住产能的不是冷板设计、不是流道仿真,而是把铝合金盖板、翅片、集流管焊成一体的那台真空钎焊炉。
一、散热功率翻上去,换热器成了瓶颈
液冷系统里,CDU冷量分配单元和板式换热器是换热回路的心脏。液对液冷方案单机散热功率可以做到1到2.5MW,相比传统风冷提升明显,成本却只增加一截,所以近两年在数据中心项目里替换速度很快。需求一上来,板式换热器的订单跟着翻倍,可换热器不是冲压出来就能用,内部细密流道、多层板片全靠真空钎焊一次成型。
一线调研里反复出现一个数字:主流真空钎焊炉交付周期已经拉到12到18个月。这意味着下游冷板厂想扩产,先得排队等炉子。炉子不到,厂房、人工、原材料都只能闲置。设备交付慢的背后,是真空钎焊炉本身制造周期长——炉体、真空系统、温区设计、工控程序每一环都要时间,订单扎堆以后,总装和调试环节就排起了队。
二、为什么偏偏是真空钎焊炉卡住这一环
铝合金在空气中一加热就氧化,氧化膜会阻碍钎料润湿,流道细的地方直接堵死。真空炉里没有氧气,不用焊剂,也就没有焊剂残留堵塞微细水道的问题,焊出来的焊缝致密、变形小、清洁度高,正好对上液冷板对密封性和洁净度的要求。这是行业选真空钎焊而不是火焰钎、盐浴钎的根本原因。
可真空钎焊炉不是买回去就能开满产的设备。装炉方式、钎料箔片厚度、升温速率、保温时间、真空度曲线,每一项都要跟着具体工件调。冷板流道越做越密,板厚越压越薄,温场均匀性差一点,就会出现局部未焊透或者过烧。炉温均匀性、压升率、冷却速率这些硬指标,直接决定成品良率。所以下游抢的不是"一台炉子",而是"一台能稳定出合格冷板的炉子"。
三、扩产节奏下,炉子选型和工艺储备要同步走
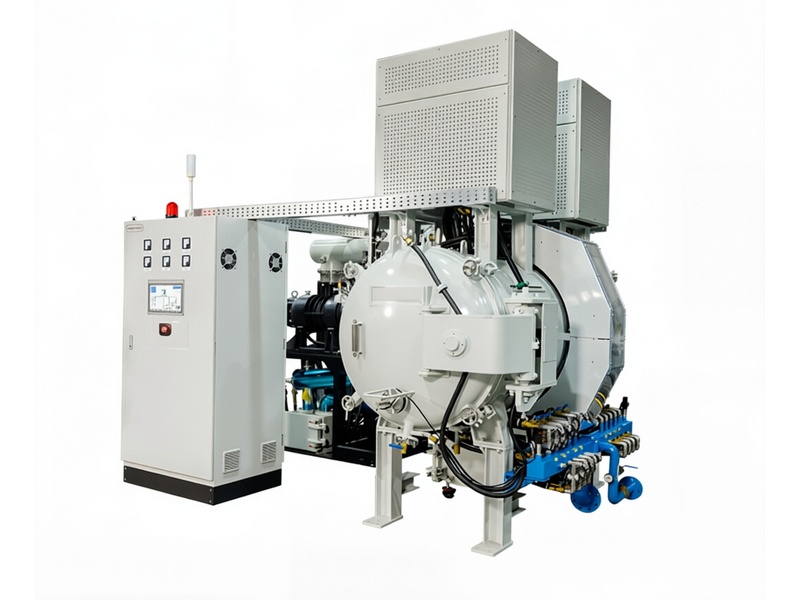
面对交期拉长,不少冷板厂的做法是提前锁产能:先下单占位,同时派工艺工程师驻场跟设备调试。这里有几个实操要点值得留意。第一,炉腔尺寸要结合工件尺寸和装炉方式算,别只看名义有效区,要留出炉架、料盘和热反射屏的位置。第二,温区数量按工件最大温差需求定,液冷板这类薄壁件通常需要多区独立控温。第三,真空系统配机械泵加罗茨泵,高真空段要能抽到工艺要求的本底真空。第四,冷却速率关系到节拍和晶粒组织,真空气冷段的风量和风速要可调。
另外,工艺文件也要跟上去。每一款冷板对应的升温曲线、钎焊温度、保温时间、出炉温度,都要形成固化参数,换批次、换料盘时才能复现。很多厂初期良率波动,不是炉子不行,而是参数还停留在工艺员脑子里。 类似工况下,真空箱式气氛炉能够提供稳定的作业环境。
四、行业洗牌才刚开始
液冷板产能紧张是阶段性现象,等这一轮炉子交付完,市场会从"有没有货"转向"谁的成本更低、良率更稳"。届时设备稳定性、能耗、维护便利性,会比单纯的最大温度更被看重。对冷板厂来说,现在抢的是时间窗口,长远拼的是工艺数据积累。
从设备厂的角度看,这波扩产潮还有一个容易被忽视的细节:客户要的不只是炉子,而是一整套工艺交钥匙方案。冷板厂第一次上真空钎焊,往往连装炉夹具怎么设计都不清楚。钎料箔片怎么预置、工件怎么摆放、压块怎么配重,这些细节直接影响焊缝成型。设备厂如果只交货不做工艺陪跑,客户从到货到出合格品可能要拖半年。所以近两年选设备时,越来越多冷板厂把工艺调试服务和备件供应周期,跟设备价格放在一起比。
另外,液冷板产品迭代快,流道设计一年一变。设备炉膛留多大余量、温区能不能适配不同高度工件、工艺配方库能不能快速切换,这些弹性能力在扩产阶段特别值钱。一台只能烧单一型号冷板的炉子,等产品换代就可能闲置。选型时多花点时间把未来两三年的产品规划跟设备厂对一遍,比单纯压价更划算。
从投资角度,下游冷板厂现在抢炉子,本质是抢时间窗口。液冷板产能紧张不是常态,等这波设备集中交付完,市场会重新洗牌。现在提前锁定设备和工艺能力的厂,等行业从卖方市场转向买方市场时,良率和成本优势会明显出来。对还在观望的厂家,要权衡的是:等交期缩短了再上设备,会不会错过这一轮订单窗口。
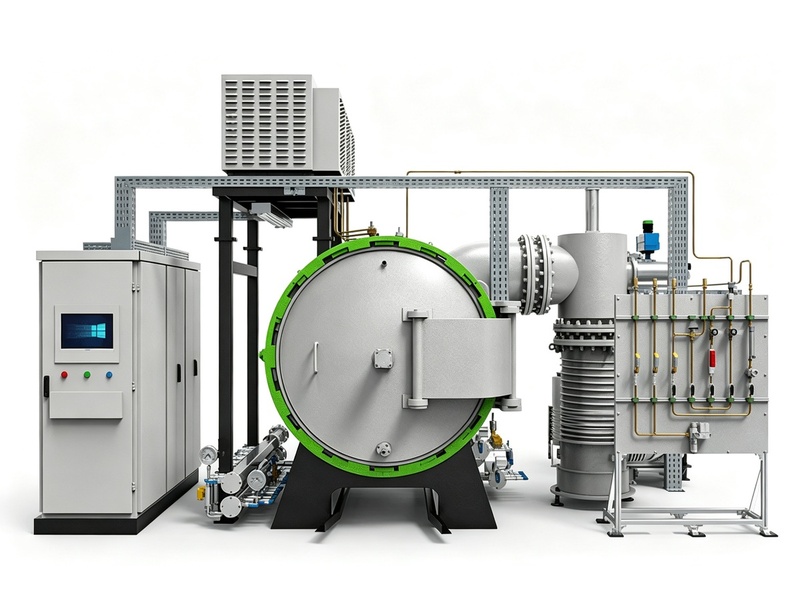
在这一轮液冷扩产潮里,东莞市志远工业设备有限公司持续围绕真空钎焊炉的温场均匀性、装炉灵活性和工艺调试服务做优化,帮助冷板制造客户缩短从设备到货到稳定量产的爬坡周期。 公司产品覆盖真空烧结炉、真空管式炉等多种类型,欢迎咨询了解。
上一篇:没有了