

联系电话
13631572573


做精密金属加工、热工设备、液压五金的人常有个郁闷:工件前面机加工精度都很高,偏偏最后栽在焊接上。表面气孔、焊缝开裂、整体变形,还有肉眼看不见的微缝隙导致气密性不过关,返工费时,报废更直接吃掉利润。其实多数精密焊接缺陷,问题不在操作工手生,而在传统工艺本身的局限。火焰钎焊、普通炉焊都暴露在空气里,高温氧化、杂质残留、受热不均躲不开,真空钎焊炉正好对着这些痛点来。
一、传统钎焊那几类顽固毛病
先说说为什么传统工艺容易出问题,这些坑很多人都踩过。头一个是气孔和夹渣:空气里焊接,高温下金属氧化,再加上钎剂残留、水汽杂质,冷却后焊缝里就冒出密集气孔,对换热器、密封阀体、航空件来说,这些细孔就是渗漏和失效的隐患。
第二个是焊缝开裂、结合力差:升温方式粗放,工件受热不均,内部应力乱,短期看不出,一上高压、一冷热交替就裂。第三个是变形失控:精密小件怕热,局部温度太高、温差太大,翘曲变形后根本校不回来,只能报废。靠人手微调、换钎料都只能缓解,根子还是作业环境和温控逻辑。
二、真空加均温,缺陷从源头变少
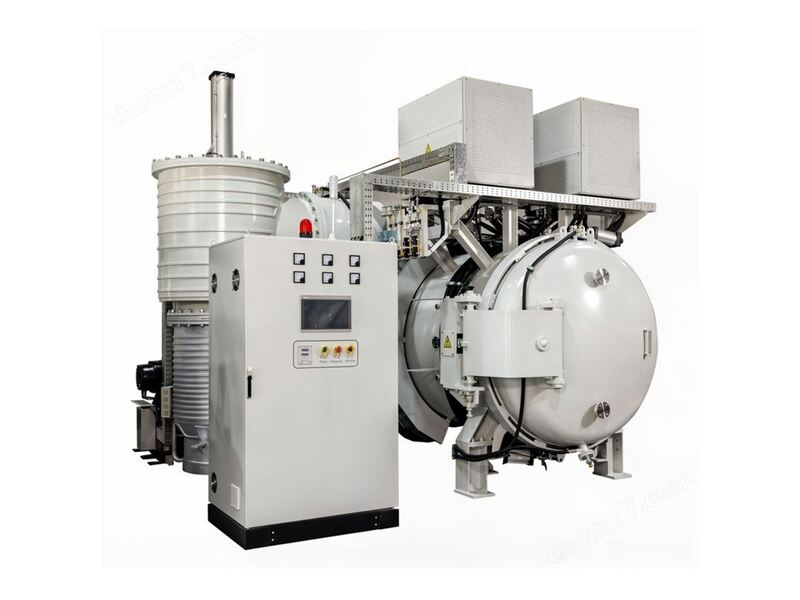
真空钎焊炉和普通设备的核心区别,就是全程在密闭真空里焊,把空气挡在外面。没有空气就没有高温氧化,工件表面干净,也不用堆大量钎剂,夹渣、气孔、腐蚀残留自然少了,焊缝致密均匀,密封和稳定性都比传统工艺好一截。
很多老师傅纳闷为啥真空焊变形小,关键就在梯度均温。它不靠局部集中加热,而是整个炉膛均匀升温、分段控温、恒温、缓冷,工件受热同步,不会局部过热,应力释放平缓,薄件、异形件、高精度件的变形就能压住。再加上钎料在真空高温下润湿性更好,能把配合间隙填得匀,虚焊、断焊、填料不均的情况少了,成品力学性能和一致性都更稳。
三、在哪些行业体现得明显
在热工换热领域,板式换热器、散热器、冷却器对密封要求高,真空钎焊成型的流道不渗不堵,换热效率稳。在液压和精密五金行业,阀体、滤芯、连接件焊缝强度高、尺寸误差小,不用后续打磨校正。不锈钢、铜合金、高温合金、硬质合金多种材质都能适配,批量小件和大型精密件都能把住质量。
四、几个容易被忽略的操作细节
设备到位了成品还是不稳,多半栽在细节上。第一,焊前清洁不能省,真空环境对杂质很敏感,表面有油污粉尘,高温下照样出气孔,加工前必须清洗烘干。第二,别盲目升温,真空钎焊讲究慢升、稳恒、缓冷,一味赶速度,应力变形和钎料浸润不足都会找上门。第三,真空度不达标不开工,炉膛漏气、真空不够,工件照样氧化发黑,日常巡检不能少。 实际生产中,真空箱式气氛炉的温控精度对最终结果影响较大。
从成本账上看,一次报废的精密件,材料费加机加工工时可能就抵得上好几次钎焊电费。把气孔、开裂、变形这三类缺陷压下去,等于直接把废品率打下来。很多工厂算完账才发现,换真空钎焊炉投入进去,光废品减少这一项,一两年就能回本,更别提良品率提升带来的订单承接能力。这也是为什么越来越多原来靠手工焊的精密五金厂,开始咬牙上真空炉。
还要提一点,真空钎焊对前后工序是有连带要求的。前面机加的粗糙度、配合间隙,后面清洗烘干是否到位,都会在焊缝里反映出来。设备只是提供了一个好的焊接环境,真正决定成品的,是整条工艺链有没有把细节管住。
还要提醒一点,真空钎焊出来的工件并非一劳永逸,后续使用工况如果出现腐蚀性介质或者异常高温,焊缝照样会出问题。设备选型时除了看炉子本身,还要结合自己产品的实际服役环境,跟供应商确认钎料体系和工艺曲线是否覆盖这种工况。把焊接工艺和产品使用场景对应起来,才能把良品率真正稳住。
从长远看,把缺陷率压下去靠的不是哪一台设备,而是工艺、材料、操作三方面的协同管理。真空炉提供了好的焊接环境,但前后工序的细节同样不能松懈,形成闭环管理,良品率才能稳在高位。
精密焊接拼的不是手熟,而是工艺环境和温控精度。气孔、开裂、变形这些问题,与其说是手艺活,不如说是工艺局限带来的必然。真空炉靠真空密闭加均匀梯度控温,把缺陷从源头压下去,报废率降了,返工少了,产品精度和寿命也跟着上来。做这类高温钎焊场景,设备温场均匀性和真空度稳定性值得重点评估,东莞市志远工业设备有限公司提供的真空钎焊炉在温场和气氛管控上做得比较扎实,有精密焊接提效需求的厂家可以参考。 东莞市志远工业设备有限公司主营真空烧结炉、真空管式炉等系列产品,可根据客户工艺需求定制方案。