

联系电话
13631572573


做模具的人都清楚,模具钢热处理这一步走得好不好,直接决定模具能用多久、精度稳不稳。传统空气炉、盐浴炉干了这么多年,毛病也一直没断过:表面氧化脱碳、变形控制不住、硬度不均匀、后续打磨校正一大堆工序。真空油淬炉这些年被越来越多精密模具厂采用,不是赶时髦,而是它从工艺底层把这些老毛病一个个给解决了,让模具性能更稳、寿命更长、综合成本更优。
一、传统热处理绕不开的几个痛点
模具钢比如Cr12MoV、H13、高速钢,大多是高碳高合金钢,热处理既要硬度又要韧性,还得控变形,传统工艺很难两头兼顾。先说氧化脱碳,工件直接接触氧气,高温下必然产生氧化皮和脱碳层,表面硬度一下去,耐磨性、抗疲劳性跟着垮,使用中容易磨损崩刃。氧化皮还得酸洗、喷砂、打磨去掉,多一道工序多一份损耗,复杂模具的边角深孔处更难清理,容易留下隐患。很多模具厂一算账,后处理的工时甚至比热处理本身还贵。
变形开裂是精密模具的另一个老大难。淬火时热应力和组织应力叠加,传统工艺加热不均、冷却速度不可控,变形量常到0.05到0.2毫米甚至更大。精密模具尺寸公差要求很严,变形后要校正,费时费力还可能留下内应力。薄壁、带尖角的模具开裂风险更高,一旦报废损失不小。再加上炉温均匀性差,工件不同部位加热冷却不同步,淬火后硬度差能到3到4HRC,局部过硬容易崩裂,局部不足又快速磨损,整体性能不稳定,寿命没法保证。盐浴、酸洗这些工序还产生废水废气,环保处理成本也不低。
二、真空油淬炉怎么把这些问题解决掉
真空油淬炉的核心思路是在高真空环境下完成加热保温,再通过可控油淬实现快速均匀冷却,全程隔绝氧气。真空环境下炉膛里的氧气被抽掉,工件加热时不跟氧气接触,氧化脱碳从源头上减少,处理后的模具表面保持原始金属光泽,粗糙度能控制在Ra1.6微米以下,不用酸洗喷砂,直接精磨抛光就行,表面处理成本能省出大约三成,生产周期也能缩短四分之一左右。比如Cr12MoV冷作模具钢,真空油淬后表面无脱碳层,刃口硬度均匀,不用额外打磨就能使用。
变形控制是真空油淬的另一张王牌。炉子用热辐射加热,炉温均匀性能到正负5摄氏度,工件内外温差小,热应力大幅降低;淬火油槽带控温和搅拌系统,油温可在40到120摄氏度调节,冷却速度可控,组织应力更均匀。对比传统工艺,真空油淬的变形量能压到0.02到0.05毫米以内,复杂薄壁模具的变形开裂风险明显下降,基本不用校正,合格率和生产效率都提上来了。硬度均匀性也有改观,真空加热时碳化物充分溶解、均匀分布,油淬冷却均匀,马氏体转变充分且一致。拿H13热作模具钢来说,真空油淬后表层和心部硬度差能控制在1HRC以内,比传统工艺的3到4HRC好不少,整体寿命能延长三到五成。 批量生产时,真空钎焊炉的连续作业能力可以提升整体效率。
三、哪些模具钢优先考虑真空油淬
再算一笔综合账,真空油淬炉前期设备投入确实比传统盐浴炉高,但废品率降下来、后处理工序省掉、模具寿命延长,摊到每件产品上的成本反而更有竞争力。很多模具厂刚开始上真空油淬设备时犹豫,用了半年算过账才发现,省下的修模时间和报废损失早把差价赚回来了。尤其是汽车覆盖件模、精密连接器模这类单价高的模具,一旦变形报废损失很大,真空油淬的变形控制能力就显得特别值。
从车间实际操作角度说,真空油淬炉还有个好处就是工件表面洁净度高。真空加热出来的工件表面没有氧化皮,也没有盐浴残留,后续精磨抛光的余量可以留得很小,模具型腔的尺寸精度更容易保住。做压铸模的师傅都知道,H13钢压铸几万模次后容易出现热龟裂,真空油淬加上合适的回火工艺,模具组织更均匀,抗热疲劳寿命明显拉长。而且真空油淬过程中工件不会跟盐浴熔盐接触,也就避免了盐浴残留导致的后续腐蚀问题,这对模具长期存放和使用都有好处。
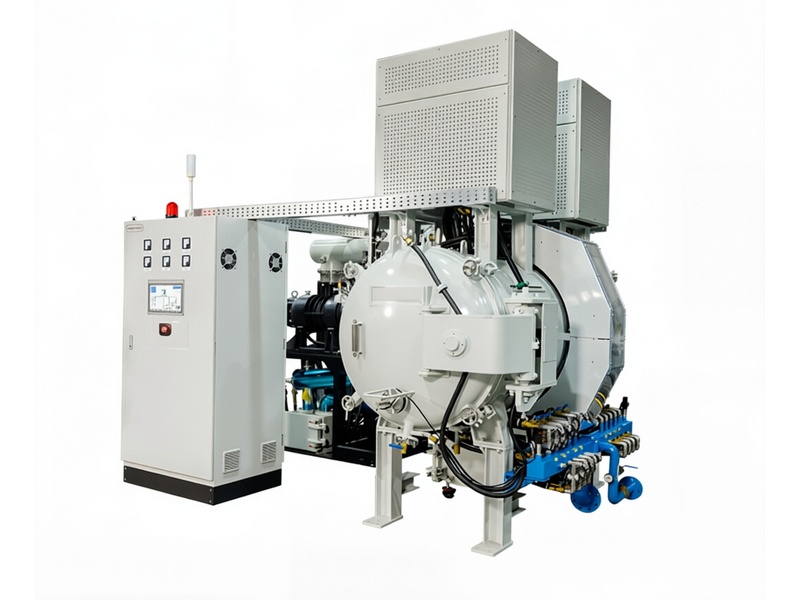
冷作模具钢如Cr12、Cr12MoV、D2、高速钢M2、M35,需要高硬度高耐磨性低变形的冷冲模、拉丝模、滚丝模;热作模具钢如H13、4Cr5MoSiV1,需要高温强度和抗热疲劳的压铸模、热锻模、挤压模;还有尺寸公差要求高、形状复杂、薄壁带尖角的精密模具,传统工艺容易变形开裂,真空油淬是比较好的选择;以及对寿命和稳定性要求高的汽车、航空航天、电子行业模具。真空油淬炉可调控真空度、升温速率、保温时间、油温、搅拌速度等参数,适配不同模具钢和不同形状的热处理需求。全程密闭真空作业,没有氧化皮、油烟、废水废气排放,环保压力小,流程也更短,批量生产稳定性强,同一批次工件性能波动小。在这类真空热处理设备选型上,东莞市志远工业设备有限公司可以围绕模具钢的具体材质和结构给出配套方案,帮助工厂把热处理工艺做稳做扎实。 志远工业设备提供真空热压炉、真空烧结炉等设备,配套完善的售后技术支持。