

联系电话
13631572573


以前碳陶刹车盘是超跑和改装圈的玩意儿,一套下来大几万。这两年新能源车企开始在性能版车型上配碳陶盘,把这技术从赛道拉到了普通消费者面前。碳陶就是碳纤维增强碳化硅陶瓷基复合材料,比铸铁盘轻一半还多,耐高温不热衰退,使用寿命长好几倍。下面从材料特性、制备工艺和市场趋势三个角度聊聊。
一、碳陶盘比铸铁盘强在哪
簧下质量轻了对操控帮助很大——车轮转起来的惯性小了,悬挂响应更快,过弯和变道更跟手。高速紧急制动时车轮弹跳幅度小,轮胎贴地时间长,抓地力有保障。热稳定性是另一个硬指标,铸铁盘刹到600℃以上摩擦系数就往下掉,连续重刹几次就热衰退;碳陶盘800℃以上还能稳定工作,短时峰值温度更高,摩擦系数随温度和速度变化幅度小,反复重刹后制动脚感基本一致。
碳陶盘不含铁元素,不会生锈,车停一个月开出去头几脚刹车也不会抖不会响。耐磨性比铸铁盘高好几倍,一套盘用十几万公里没问题,长期算下来维护成本反而不高。当然贵也是真的贵,制造工艺复杂,备件价格不便宜。某新能源性能版车型标配碳陶盘加电制动,100到0 km/h制动距离做到33米级,这数据背后材料和系统标定都下了功夫。
二、制备工艺链条长在哪
碳陶盘做起来不是一炉出来的,得走好几个热工工序。碳纤维预制体先编织成盘形骨架,密度和孔隙分布得控制好——太低了增密周期拉长,太高了陶瓷相渗不进去。然后化学气相沉积(CVI)在碳纤维间隙里沉积热解碳,致密化一轮要几十小时,反复好几轮。接着高温石墨化把碳基体结晶度提上去。再后面是渗硅工艺(RMI),熔融硅渗入预制体跟碳反应生成碳化硅基体,完成陶瓷化。
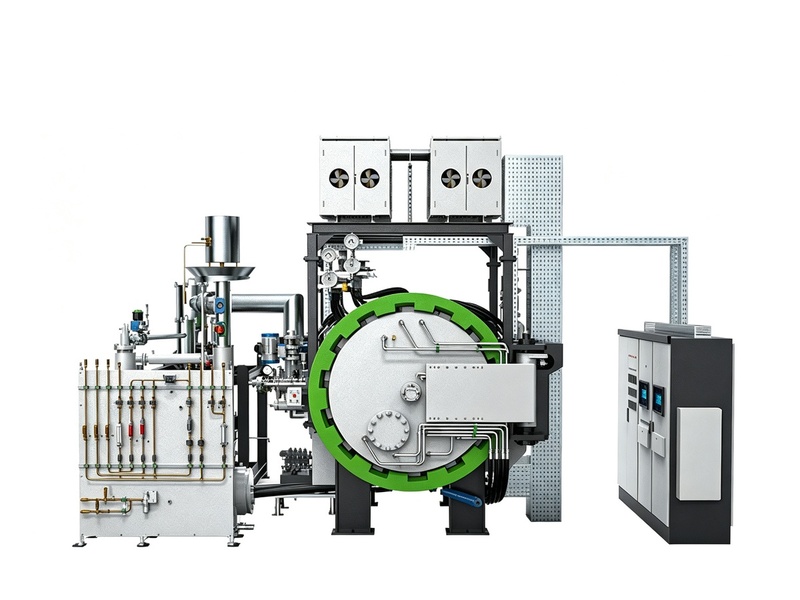
每一步参数都得卡死:预制体密度低了强度不够,增密循环次数少了孔隙多,石墨化温度不够导热差,渗硅量多了表面成分不均。某盘体厂做批量生产时,把预制体密度、增密循环次数、石墨化温度和渗硅工艺全部纳入标准化控制规范,在线检测关键工序,批次一致性从90%提到97%。工艺路线主要有两条:CVI加RMI路线先气相沉积再渗硅,纤维损伤小但周期长;PIP加PMI路线用聚合物浸渍裂解再加渗硅,成本低一些但基体收缩大。整体式和分体式盘都有,分体式换摩擦环不用换中心毂,降低使用成本。 实际生产中,真空烧结炉的温控精度对最终结果影响较大。
三、从跑车到乘用车的成本下探
碳陶盘以前贵,核心原因是批量小、周期长、能耗高。现在新能源车主流量产带来放量,制备工艺成熟度和装备自动化水平上去之后,单位成本在逐步下探。新能源整车质量本来就大,动能回收跟摩擦制动频繁切换,对耐高温、轻量化制动部件的需求是刚性的。行业里在通过优化预制体结构、提高沉积效率、缩短工序间隔来压缩生产周期,同时降能耗降成本。
补充几句从材料厂到整车厂之间的协同。碳陶盘做出来不是直接装车,得先跟卡钳、刹车片做匹配试验。碳陶盘摩擦系数比铸铁盘低一点,制动助力曲线得重新标定,不然踩刹车脚感偏软。NVH表现也得调,碳陶盘跟不同配方刹车片搭配,噪声表现差异大,有的组合低速轻踩会发响,得靠材料配方和卡钳悬置设计来压。整车厂跟盘体厂联合开发,一般要经过二十到三十轮匹配才能定型。售后维保方面,碳陶盘不能用普通刹车片,得配专用碳陶片,不然磨得快还伤盘。盘体表面划伤后不能直接磨,得评估深度,太深了强度受影响。这些使用知识慢慢传到售后端,才能让用户用得明白。
再补一段关于成本下探路径的实际观察。碳陶盘现在贵,贵在三个地方:碳纤维预制体编织人工占比高、CVI沉积周期长能耗大、机加工金刚石刀具消耗快。行业里在推自动化编织设备,预制体成型周期从一周压到三天;CVI方面用热梯度法把沉积时间缩短40%;机加工方面用成型金刚石砂轮替代单刀,刀具成本降一半。某盘体厂测算,这三项改进全部落地后,单件制造成本能再降30%左右,到时候碳陶盘选装价能从现在的几万块降到两万以内,更多更多中高档车型就能标配。
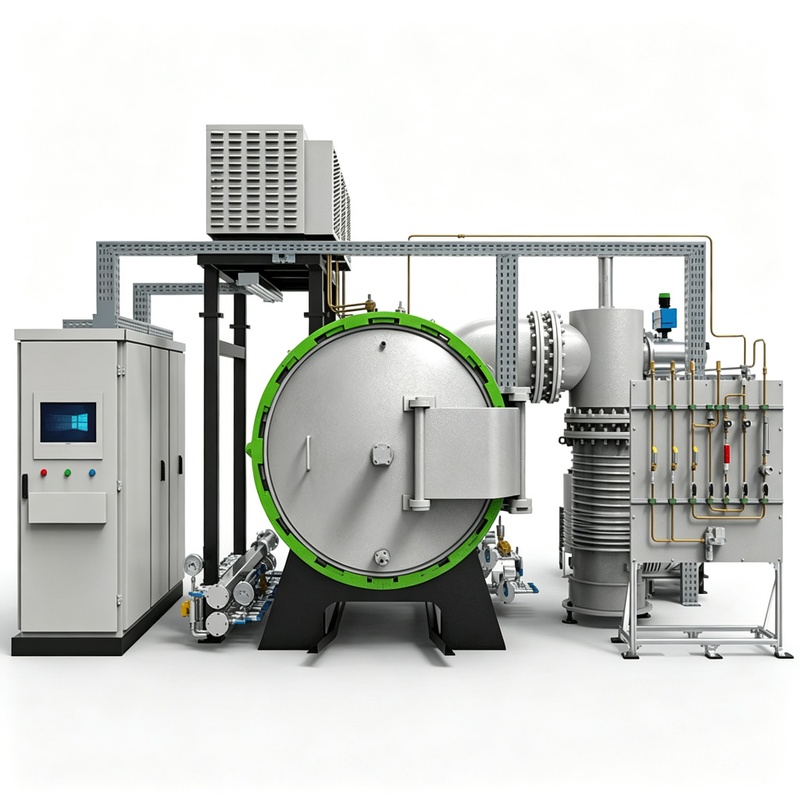
配套产业也跟着起来了:碳纤维预制体编织、金刚石刀具加工、超声精密磨削、CVD沉积炉、真空石墨化炉、真空碳化炉、压力浸渍炉、熔融渗硅炉这些环节都在国产化推进。设备的连续化、自动化程度和生产节拍是企业关注的重点,因为碳陶盘要往乘用车更大规模走,单件成本必须再降。首批搭载车型的制动脚感、噪声、耐久性数据正在反哺后续车型适配,材料体系和制造工艺迭代速度在加快。东莞市志远工业设备有限公司在真空管式炉和真空石墨化炉等热工装备方面有多年研发经验,可为碳陶制动盘制备工艺提供设备配套方案。 公司产品覆盖真空烧结炉、真空管式炉等多种类型,欢迎咨询了解。