

联系电话
13631572573


一、退役锂电池为什么要回收
锂离子电池靠锂离子在正负极之间来回跑传递能量。外形有圆柱、方形、软包,但内部都有正极、负极、隔膜、电解液和外壳。正极活性物质里含有钴、镍、锂、锰这些有价金属,负极主要是石墨,集流体是铜箔和铝箔。这些东西一旦随便堆着或简单填埋,重金属和电解液会污染土壤和水体,粉尘遇高温还可能爆。
反过来,把里面的金属和材料提出来再用,既缓解资源对外依赖,又减少环境压力。动力电池退役潮已经在路上,回收产业的市场空间和资源价值都在快速释放。不同电池体系差别很大:三元电池镍钴含量高,回收价值大头在镍钴;磷酸铁锂没有钴镍,主要回收锂和石墨,工艺路线要按电池类型单独设计。
二、三种主流回收路线
物理分选法靠粒度、密度、磁性差异把材料分开,筛分、重选、浮选、磁选都用得上。优点是原理简单、产量大、分选效率高;缺点是人工强度大,过程中容易把有价金属磨碎损耗,纯度也有限。物理法一般作为前端预处理,给后续湿法或火法准备黑粉原料。
湿法冶金是现在主流。先拆解、破碎、分选,把集流体铜铝和电极黑粉分开,再用酸把金属浸出来,经过除杂、萃取、沉淀,分别拿到钴盐、镍盐、锂盐。纯度高、产品价值高,但酸碱用量大,废水处理压力大。火法冶金是把电池芯跟焦炭、石灰石一起进炉还原焙烧,得到金属合金,氟磷留在炉渣里。优点是流程短、对原料要求低,缺点是能耗高、废气量大、锂容易进渣里损失。
三、短流程与直接再生
最近几年,直接再生和选择性浸出这些短路线开始受关注。思路是不把黑粉全部拆成金属盐再重新合成,而是在保留正极材料晶体结构的前提下,补锂、补金属,直接再生出可用的正极粉。酸碱消耗和能耗都能降一块,但对原料一致性要求高,技术成熟度还在爬坡。
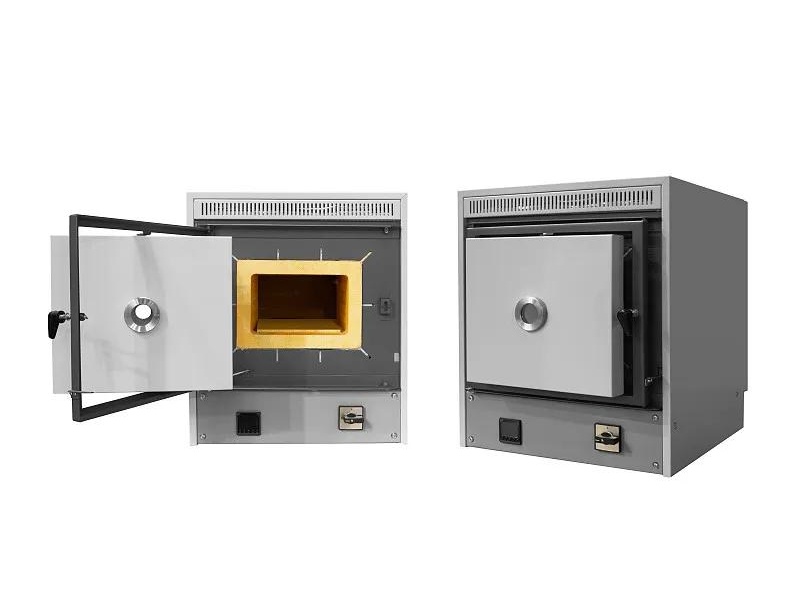
产业化层面,白名单制度在推进行业规范,回收企业比拼的是渠道、规模和自动化程度。预处理产线的放电、拆解、破碎、分选自动化水平,热解脱除粘结剂和电解液的效率,湿法浸出的金属回收率,这些是核心指标。整个链条里,热解炉和焙烧炉是关键热工设备,要在无氧或低氧气氛下把粘结剂和电解液分解掉,同时把有价金属留好。
四、热工装备在回收工艺中的角色
退役锂电池热解环节,温度和气氛控制很关键。温度低了粘结剂和电解液脱不干净,温度高了又会把石墨和金属烧结成团,影响后续分选。无氧或低氧气氛是为了防止锂粉和铝箔燃烧。连续式热解还要解决尾气冷凝、二噁英控制和余热回收。
做回收产线规划时,热解炉的温场均匀性、气氛可控性和连续运行稳定性,直接决定了黑粉的品质和金属回收率。东莞市志远工业设备有限公司在真空热解炉、气氛回转炉和真空烧结炉的设计制造上有较多工程经验,可以配合退役锂电池资源化产线做热工环节的选型与工艺对接。 批量生产时,真空管式炉的连续作业能力可以提升整体效率。
从预处理工艺看,退役电池进厂前要先放电,残余电量高的电池在破碎时容易短路起火。放电方式有盐水浸泡和电阻放电两种,盐水简单但腐蚀电极,电阻放电更干净但设备成本高。放电后拆解、破碎、分选,把正负极材料从铜铝箔上剥离,得到黑粉。
从湿法冶金细节看,黑粉酸浸用硫酸加双氧水,把钴镍锂锰浸出来;然后用萃取剂把钴、镍、锰、锂逐个分离,分别沉淀成盐。萃取级数和配比直接影响金属纯度和回收率。废水要经过中和、除重金属、反渗透处理后回用,否则环保压力很大。
从产业趋势看,动力电池回收现在还是政策驱动为主,白名单企业拿项目、建产线。随着退役电池量真正上来,市场化竞争会加剧,谁的金属回收率高、能耗低、废水废气处理得好,谁就能在成本上占优。热解和焙烧环节的热工装备,是拉开差距的关键之一。
从电池拆解细节看,不同形状电池拆解线不一样:圆柱电池适合破碎加筛分,方形电池要先拆外壳再处理电芯,软包电池要先破壳再分选。混拆线对原料适应性强,但分选效率和纯度会打折。专业回收厂一般按电池形状分线处理。
从环保角度看,废旧电池回收过程中最怕电解液泄漏和粉尘无组织排放。车间要负压、通风、配气体在线监测;破碎环节要氮气保护,防止锂粉燃烧;废气要经过冷凝、吸附、燃烧多级处理才能排放。
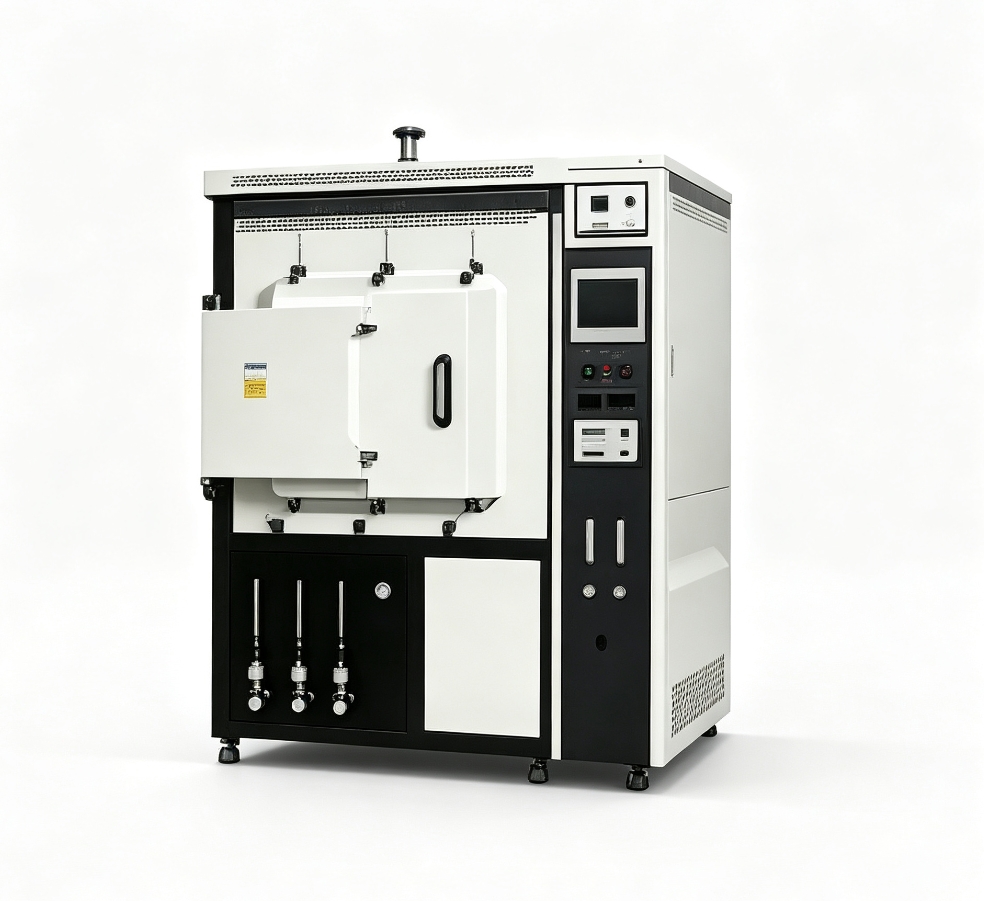
从经济测算看,每吨退役三元电池的金属回收价值大概在几千到上万元,具体看金属价格和回收率。火法路线能耗高,湿法路线酸碱消耗大,直接再生路线成本最低但技术还不成熟。 公司产品覆盖真空烧结炉、真空管式炉等多种类型,欢迎咨询了解。