

联系电话
13631572573


真空热处理因为工件在真空或低压气氛里加热,表面不氧化、变形小、质量稳,在模具、轴承、航空件上用得很广。加热完怎么冷下来,是工艺选择的另一道题。油淬、气淬、水淬三种冷却方式,冷却速度差着量级,适用材料和零件形状也不一样。
一、油淬:折中派的选择
真空油淬就是工件真空加热后落进淬火油槽。油的冷却曲线有个特点:高温段冷得比较快,能保证过冷奥氏体转成马氏体;低温段冷得比较缓,减少变形和开裂倾向。这种"中速"特性让油淬适配面很广,碳素工具钢、合金结构钢、轴承钢、模具钢都能用。真空油淬技术比较成熟,应用广泛。
局限也有:油的冷却速度有上限,截面大或者淬透性差的材料,心部可能冷不下来,硬度不够。淬火油用久了会老化,冷却特性漂移,工件表面还会挂油,需要定期检测油品、按期更换。油槽要带加热、搅拌和过滤,控制油温与洁净度。从冷却特性看,油淬介质在高温区冷却适中,有利于抑制先共析铁素体和珠光体析出,低温区冷却较缓,可降低淬火应力。
常见问题上,油淬可能出现淬火油老化、冷却特性漂移和工件表面油污残留,需定期检测油品性能并按期更换。不同批次材料因成分波动可能导致淬透性差异,必要时通过工艺调整或材料复验加以控制。
二、气淬和水淬:快慢两端
真空气淬用高压气体冷却,氮气、氩气、氦气都常用,压力2到10 bar,超高压能到20 bar以上。氮气便宜但冷却能力中等,氦气冷却快但贵。气淬的好处是工件表面光亮、变形小、无污染,高速钢、模具钢、不锈钢、钛合金都适合。短板是对淬透性差的碳钢可能力不从心。气淬炉要配高压储气、循环风机和热交换系统。
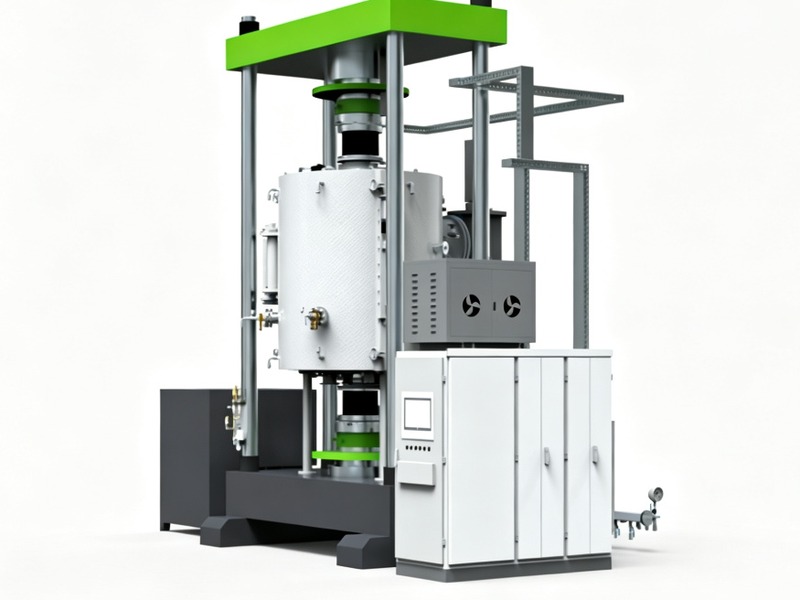
真空水淬用水做介质,冷却速度比油和气都猛。钛合金固溶处理需要快速冷下来保住固溶组织,水淬是刚需。但水的低温段冷却也快,变形和开裂风险大,对形状复杂件不友好。水淬炉对工件从加热室到水槽的转移时间要求很严,一般要几秒内完成,不然表面就氧化或者冷却不够。水淬主要用于钛合金固溶处理和某些铝合金淬火。
从工艺管理看,建立淬火介质状态台账、定期检测冷却特性和维护淬火槽设施,是保持工艺稳定的基础。实际工艺中还可采用分级淬火、等温淬火等方式,将工件在不同介质间切换或在不同温度区间保持,兼顾性能与变形控制。 这一环节通常需要配合真空管式炉等专用设备来保障工艺稳定性。
三、怎么选:材料和形状说了算
选型逻辑其实不复杂:截面小、形状复杂、变形要求严的件,优先气淬;截面中等、变形要求高的件,用油淬;需要极快冷却的钛合金固溶,用水淬。实际生产中还要看冷却特性曲线,做工艺试验验证。淬火后硬度、金相、变形量是常规检测项。对变形敏感的精密零件,可通过工艺模拟预测变形趋势,再调整装炉方式、冷却参数和预留加工余量。
从质量控制角度看,淬火后的硬度检验、金相组织和变形量测量是常规检测项目。对变形敏感的精密零件,可通过工艺模拟预测淬火变形趋势,再通过调整装炉方式、冷却参数和预留加工余量进行控制。建立淬火介质的状态监控和定期更换制度,也有助于维持工艺稳定。三种淬火方式的选择需综合考虑材料淬透性、工件形状尺寸、硬度要求和变形控制要求,实际生产中应通过冷却特性曲线分析和试验验证来选择合适冷却方式。
从冷却特性看,不同淬火介质的冷却曲线差异是选型的基础依据。油淬介质在高温区冷却速度适中,有利于抑制先共析铁素体和珠光体析出,低温区冷却较缓,可降低淬火应力;水淬在高温区和低温区冷却都很快,对碳钢可保证淬硬,但变形和开裂倾向相对较大;气淬的冷却速度可通过压力与气体种类调节,柔性较好。从常见问题看,油淬可能出现淬火油老化和油污残留,气淬可能出现冷却不均导致的变形差异,水淬变形开裂风险较高。
三种淬火方式选择需综合考虑材料淬透性、工件形状和尺寸、硬度要求和变形控制要求。一般来说,截面小、形状复杂的工件适合气淬;截面中等、变形要求严格的工件适合油淬;需要极快冷却速度的钛合金固溶处理适合水淬。实际生产中应根据具体材料和工艺要求,通过冷却特性曲线分析和试验验证来选择合适冷却方式。
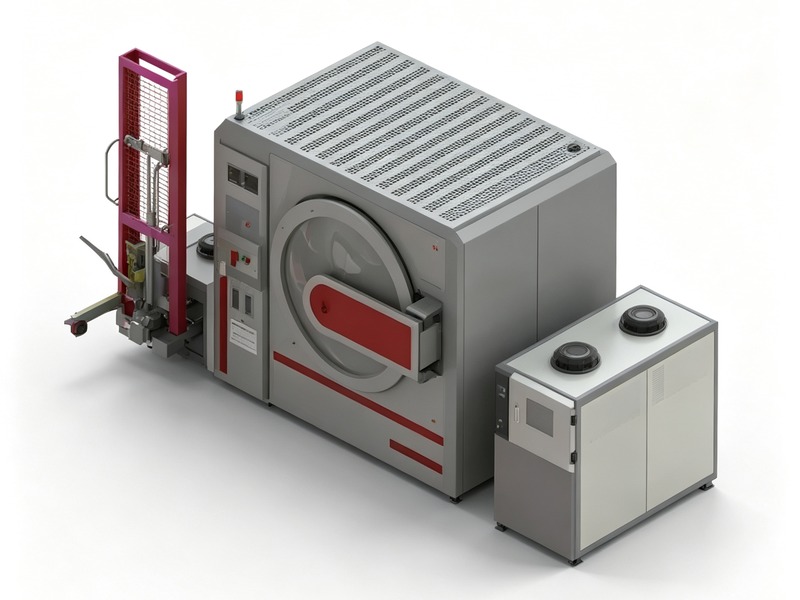
在设备配置方面,真空油淬炉需配油槽加热、搅拌和过滤系统;真空水淬炉对水槽结构和转移机构要求较高;真空高压气淬炉需配高压储气、循环风机和热交换系统。选择设备时,结合主要处理材料、典型工件尺寸和批量规模评估适用性。这类热处理常配套真空箱式气氛炉或真空管式炉使用。如需了解真空淬火炉的选型与冷却系统配置,可咨询东莞市志远工业设备有限公司,结合材料与工件形状做工艺方案。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。