

联系电话
13631572573


真空扩散焊和普通熔焊不一样,它不把母材烧化,而是在真空里把两个贴合面加热到高温、加上压力,让原子互相扩散,靠金属键把两件东西焊到一起。航空发动机叶片、榫头,还有导弹引信这类精密件,薄壁、异种材料的连接,都常用这条路子。它能把金属和金属焊到一起,也能把金属和陶瓷、非金属接起来,焊缝平整、变形小,焊完几乎不用再加工。
一、扩散焊到底是怎么结合的
在真空条件下,两工件贴合面在高温和压力下保持一段时间。接触面上微观的凸起先发生塑性变形,接触面积慢慢变大;随后原子通过体积扩散跨过界面,形成金属键,最终得到牢固的冶金结合。因为基体不熔化,焊接变形小、接头质量高,特别适合薄壁、精密和异种材料构件。
主要工艺参数有四个:焊接温度、焊接压力、保温保压时间和真空度。焊接温度一般取母材熔点的0.5到0.8倍(热力学温度),温度高扩散快,但也可能引起晶粒长大或者工件变形。焊接压力要保证界面贴紧,通常在几兆帕到几十兆帕。保温保压时间从几十分钟到几小时不等,看材料和接头要求。真空度一般要到10⁻³Pa量级,防止高温下工件表面氧化。
工件贴合面的准备也很关键,表面要磨平、抛光、清洗干净,粗糙度和间隙太大,原子没接触到就扩散不开。有时候中间加一层镍、铜之类的中间层,既缓解异种材料的晶格失配,又能降低对表面粗糙度的要求。
二、炉子结构和质量控制
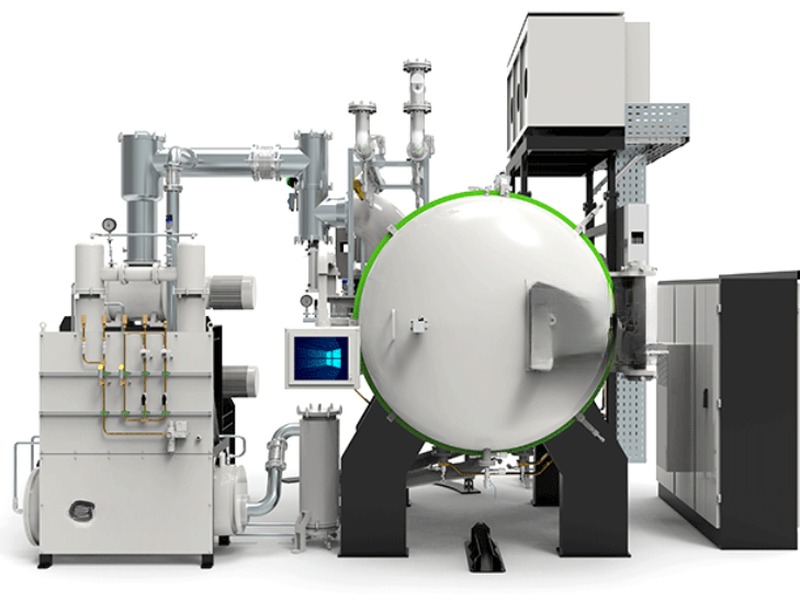
真空扩散焊炉是核心设备,主要由加热室、加压系统、真空系统、水冷系统和控制系统组成。加热室用石墨或者钼合金加热元件,配多层隔热屏,保证高温下温场均匀。加压系统靠液压或者机械装置对工件施加垂直压力,压力要稳,波动大会让界面结合不均。真空系统由机械泵、罗茨泵和扩散泵组成,把腔体抽到高真空。
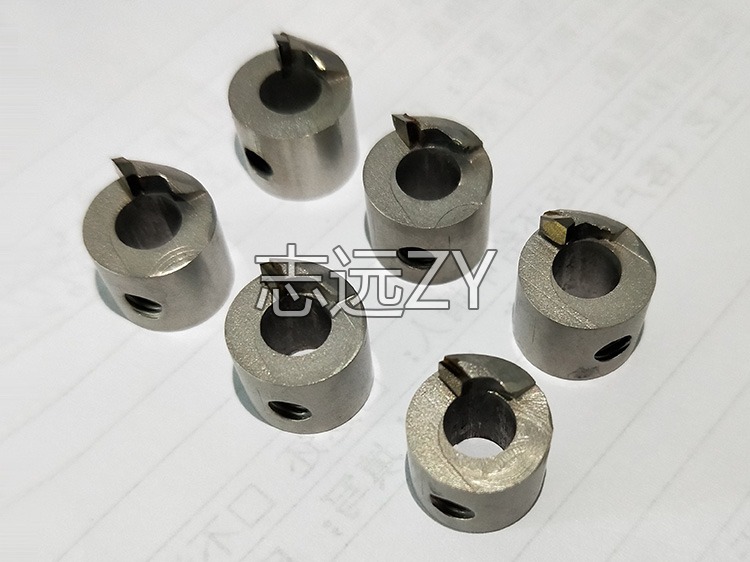
接头检测包括外观检查、超声波探伤、金相分析和力学性能试验。内部要求高的构件,无损检测能发现界面未结合或者气孔;破坏性试验抽样验证接头强度,再结合工艺参数记录做追溯,批量产品的可靠性才有底。金相切片看界面有没有连续结合层,是判断焊透没焊透的直观办法。 实际生产中,真空管式炉的温控精度对最终结果影响较大。
三、新工艺怎么开发窗口
除了金属之间,金属和陶瓷的扩散焊现在用得也多,比如氮化硅陶瓷和钛合金连接,常用于航空发动机传感器和绝缘件。这类异种连接难点在于热膨胀系数差得大,焊完冷却一收缩,界面容易裂。工程上常用的办法是加一层活性金属中间层,或者在陶瓷表面先预金属化,再跟金属扩散焊。焊完的接头要做高低温循环和振动考核,模拟实际工况,光做室温拉伸不够。新工艺试焊时,建议先焊小件做金相和剪切测试,窗口摸准了再上大件,别一上来就拿贵重零件试。
扩散焊炉的加压方式也分单轴和多轴。单轴加压结构简单、压力大,适合平面件;多轴或者曲面加压适合叶片这类型面贴合的工件。加压横梁的平行度很关键,偏了之后一边压死一边没压上,结合率就不均。装炉前先压一次空模,看上下模面贴合间隙,超差就调整平行度。真空度上,长时间保温对漏率要求高,每周测一次压升率,压升率涨得快就说明密封在老化,提前换件别等接头出问题。
扩散焊炉的真空度抽不上去,先查扩散泵有没有加热到位、泵油有没有变质,再查漏点。新工件装炉前先超声波清洗,再酒精擦一遍,表面手摸过的汗渍都要擦掉,不然高温下挥发污染炉腔。长时间不生产,炉内充干燥氮气封存,比一直抽真空还护设备。
碰到新材料组合或者新结构,直接量产风险大,一般先试焊,把温度、压力、时间窗口摸出来,再看中间层选择对界面组织的影响。窗口要同时照顾接头性能、变形控制和生产效率,必要时用正交试验或者模拟计算辅助优化。接头设计上,贴合面粗糙度、间隙大小、加压方向都得一起考虑。真空扩散焊这活儿,工艺窗口往往是一点点试出来的,设备的温控和加压稳定性就显得格外重要。围绕真空扩散焊和真空钎焊这类精密连接工艺,东莞市志远工业设备有限公司在加热均匀性和压力稳定性上做了针对性设计,帮客户把试焊到量产的过渡走得更顺。 东莞市志远工业设备有限公司主营真空箱式气氛炉、真空铝钎焊炉等系列产品,可根据客户工艺需求定制方案。