

联系电话
13631572573


真空铝钎焊炉的操作需严格按照规程进行,以确保产品质量和设备安全。以下从开炉准备、开炉步骤、停炉程序、维修保养和安全注意事项五个方面进行说明。
在开炉准备阶段,首先检查各电接头是否紧固,各组成部分是否清洁正常。然后打开水冷系统总开关及各分开关,保证水压在0.1至0.3MPa。打开压缩空气开关,打开充气系统总开关(如工艺不需要可不开)。电源总开关合闸,将电控箱上各路开关合闸。调节控制仪表使其符合真空钎焊工艺要求。油扩散泵加热:当扩散泵为真空状态时,打开维持阀,启动维持泵,对扩散泵抽真空延时,对油扩散泵提前加热。
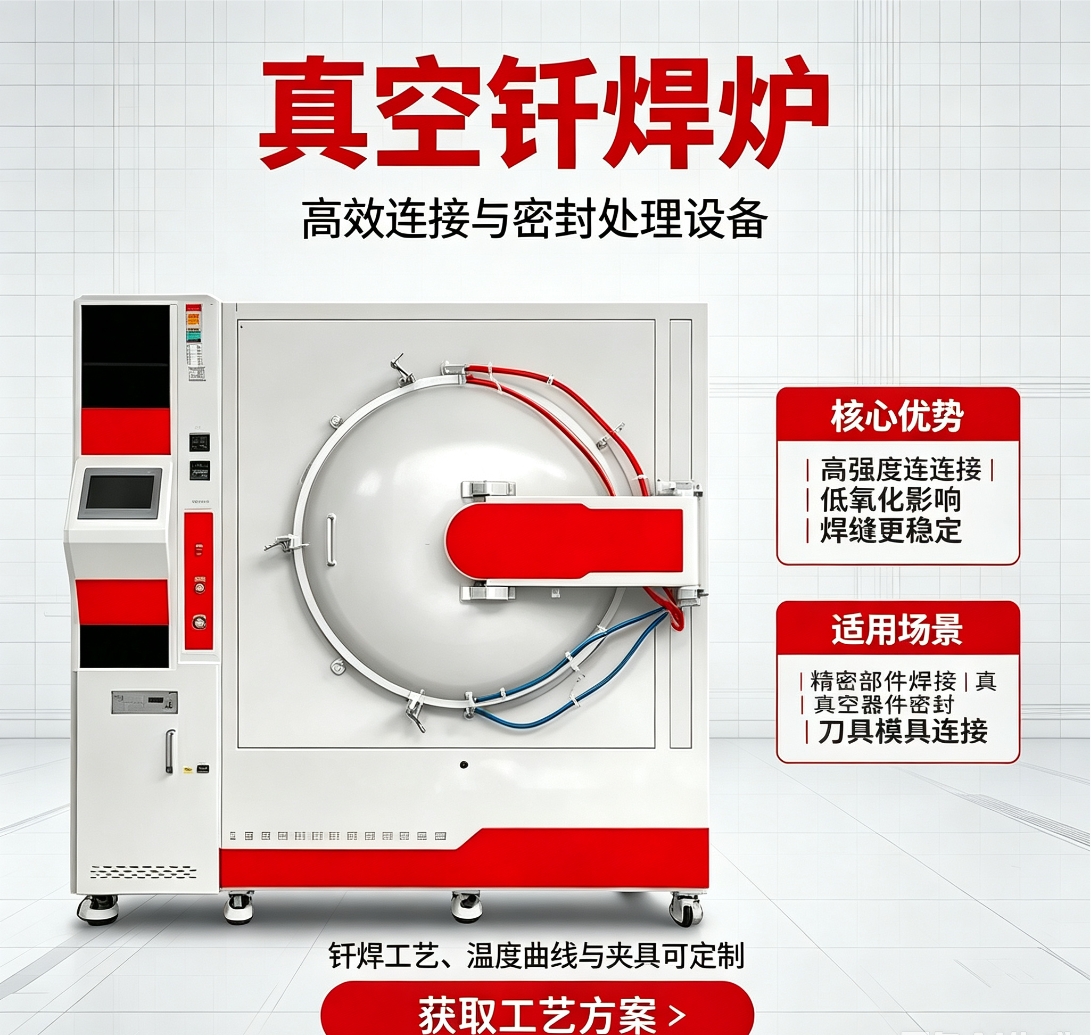
在开炉步骤方面,打开炉门将工件送入炉内后关闭炉盖。打开旁路阀,启动滑阀泵对炉子抽真空。当炉内真空度不大于670Pa时,注意观察罗茨泵轴基本不转后启动罗茨泵。当炉内真空度达到10Pa且扩散泵加热到温(约90至120分钟)后,关旁路阀和维持阀,停维持泵,打开主路阀和扩散泵上的高真空阀,由扩散泵对炉体抽真空。当炉内真空度达到工艺规定值时即可通电加热,炉子按设定的工艺曲线程控升温保温。钎焊加热结束后断电停止加热,关闭高真空阀,停扩散泵加热并加强泵体冷却。停罗茨泵,打开维持阀启动维持泵,延时关主路阀停滑阀泵。加强炉体冷却,当炉内温度降至可出炉温度时做出炉准备。打开炉体放气阀使炉内恢复大气压后关闭,打开炉门取出工件。
在停炉程序方面,关闭充气系统总开关。当油扩散泵油温低于50℃时关维持阀停维持泵,此时应打开旁路阀启动滑阀泵使炉内保持在1×10^-1Pa的真空状态,再关旁路阀停滑阀泵。关闭压缩空气开关和水冷系统总开关,断开电源总开关。
从开炉准备看,真空铝钎焊炉在启动前需检查真空机组、加热元件、炉门密封、冷却水系统和水冷电极等状态,确认无异常后方可升温。工件入炉前应完成清洗和装配,控制钎料用量和装配间隙,避免水分和油脂带入炉内影响真空度和钎焊质量。
从工艺运行看,铝钎焊通常采用多段升温曲线,在低温段充分排气和除湿,中温段保持均匀升温,达到钎焊温度后保温一定时间使钎料充分流动填充间隙,随后按设定程序冷却。真空度、温度均匀性和钎焊气氛露点是关键控制参数,需实时监控并记录。
从停炉与维护看,完成钎焊后按程序泄压、充气和降温,工件出炉后检查钎缝质量。定期保养包括真空泵油更换、密封圈检查、炉膛清理和测温系统校准,建立维护记录可延长设备使用寿命并保障工艺稳定。
在维修与保养方面,炉子及控制柜外表面应经常擦拭保持清洁,清理设备时应切断电源和压缩空气。炉内不干净时要用丙酮或无水酒精浸湿的绸布擦拭干净并干燥。每月定期清理一次炉门内壁上的镁块。长时间不使用再重新启用时应进行烘炉处理,温度达到620℃、真空度小于10^-3Pa时保温一小时。每班班前检查循环水池水量和冷却水压力(应大于0.1MPa),检查压缩空气压力(应大于0.5MPa)。焊接过程中应经常检查炉体、扩散泵、冷阱、除镁器及其它真空泵的外表温度。密封部位零部件拆装时应用丙酮或无水酒精清洗,干燥后涂上真空脂再装上。电气控制系统的电接头应保持干净紧固。应经常检查炉子的绝缘电阻,其值不应小于100Ω。
在真空泵维护方面,维持泵应经常注意油位,新泵建议在100小时左右换油一次,泵油应采用专用真空泵油。滑阀泵新泵工作150小时后换油一次,以后每2至3个月换油一次;寒冷地带停车后必须将冷却水套内的水排净;较长时间不使用时每隔7至10天开泵一次约一小时以免锈蚀。罗茨泵新泵使用30至50小时应换油。扩散泵工作过程中冷却水必须保证畅通,停止加热后必须保证泵工作液充分冷却后方可关闭冷却水;停止工作时泵内应保持真空状态以免泵油劣化。
在安全注意事项方面,必须遵守所有当地应用安全条例和事故预防规则。设备只能被授权的受过培训的人员操作。如果发生可能的危险情况必须将设备立即关掉。严禁在设备附近保存和使用易燃物,设备控制柜、炉门及其它设备四周一米内严禁堆放杂物。在对电气设备进行任何处理之前必须将设备与电源断开,严禁带电维修。氮气可导致窒息,排出氮气必须从炉内直接排入外部大气中,不得排入封闭厂房内。充气过程中炉体和炉盖前方不得站人。
散热构件的批量制造可依托液冷板配套工艺与真空钎焊炉,兼顾密封性与生产效率。
选型时建议重点关注设备温场均匀性,它直接影响制品的一致性与成品率。
提升制品致密度需要工艺参数与设备能力协同,二者缺一不可。