

联系电话
13631572573


SPS烧结炉这几年在新材料圈子里很火,很多人只知道它烧得快,却说不清快在哪里。有人说它靠等离子体轰击颗粒表面,有人说跟热压没本质区别,这个争论从设备商业化之初就没停过。这篇把系统构成、致密化机制和实际工艺参数讲清楚,帮大家选设备、定工艺时心里有底。
一、系统构成和电流怎么走
一台典型SPS烧结炉由五块组成:加压系统提供10到100兆帕的单轴压力;脉冲直流电源输出低压大电流,典型电压不到10伏、电流几千安,脉冲序列常是12个通电脉冲接2个断电脉冲;真空与气氛腔室提供动态真空或惰性气体保护;导电模具组件包括石墨阴模、上下冲头和石墨纸垫片;测控系统同步采集温度、电流、电压、压力和压头位移。
理解机理的关键是电流路径。脉冲电流从一极压头流入,经过上冲头、石墨纸、粉末压坯、下冲头回到另一极,同时相当一部分电流从石墨阴模本体旁路流过。对导电粉末,电流直接穿过压坯形成内热源;对氧化铝这类绝缘粉末,电流几乎全走模具旁路,样品靠模具热传导被外加热,两者温度场形态差别很大。真正决定致密化的是颗粒尺度的电流分配——颗粒内部电阻小、颗粒间接触电阻大,电流被迫从有限接触点挤过,接触颈部电流密度急剧放大,这是SPS区别于普通电阻加热烧结的物理根源。
二、几类致密化机制
第一类是接触点焦耳热局部高温。焦耳热功率密度和电流密度平方成正比,接触颈部被高度压缩,成为局部热点。数值模拟显示镁粉接触点温度可接近2000℃,低压力下这种局部高温足以引发熔化甚至蒸发,在最需要物质迁移的位置创造高原子迁移率,烧结颈快速形成。
第二类是表面净化与活化。脉冲电流处理后颗粒间能形成无氧化物晶界,纯镁粉末表面的氧化层烧结后出现还原迹象。净化途径有三条:局部高温让吸附气体脱附逸散、高能粒子轰击击穿氧化膜、局部汽化凝固形成传质。净化后的新鲜表面表面能更高,为后续扩散提供驱动力。第三类是电迁移和场致扩散:脉冲电流形成定向电场,带电原子和空位受到电子风推力,迁移能力提升。对碳化硼陶瓷的研究发现,较高电流对应较低的位错密度和较低的表观激活能,致密化机制从原来的晶界扩散往黏性流动方向切换。 批量生产时,真空箱式气氛炉的连续作业能力可以提升整体效率。
这几类机制不是单独起作用,而是在升温不同阶段接力:低温段接触点焦耳热和表面净化先把颗粒界面打开,中温段晶界扩散填孔隙,高温段黏性流动把残余闭孔挤掉。理解了这个接力顺序,调参数就知道先动哪一个。
三、工艺参数怎么定
现场调机有几个实用经验。装粉前模具内外壁擦干净,石墨纸贴平,不然粉末边缘会出现环形密度差。压头下降速度别太快,先低压预压把粉层压平,再升到工作压力,不然粉末偏聚。温度曲线建议分三段:低压低温预脱气,中压中温致密化,高压高温收尾。每段结束看压头位移曲线,位移停滞说明致密化到位,可以进下一段。烧完脱模要等温度降下来,热态下硬脱模会把冲头和样品都别变形。
脉冲序列也能调。12通2断、24通4断这些组合,针对不同材料效果不一样。导电好的金属粉,长通电脉冲加热均匀;绝缘陶瓷粉靠模具加热,短脉冲加高频更稳。新体系先固定温度和压力,只改脉冲序列,测两三组就能看出差别。石墨模具壁厚也影响温度场,厚壁模具热惯性大,快升温跟不上;薄壁模具热得快但寿命短,按样品大小选模壁厚度,别一律用最厚的。
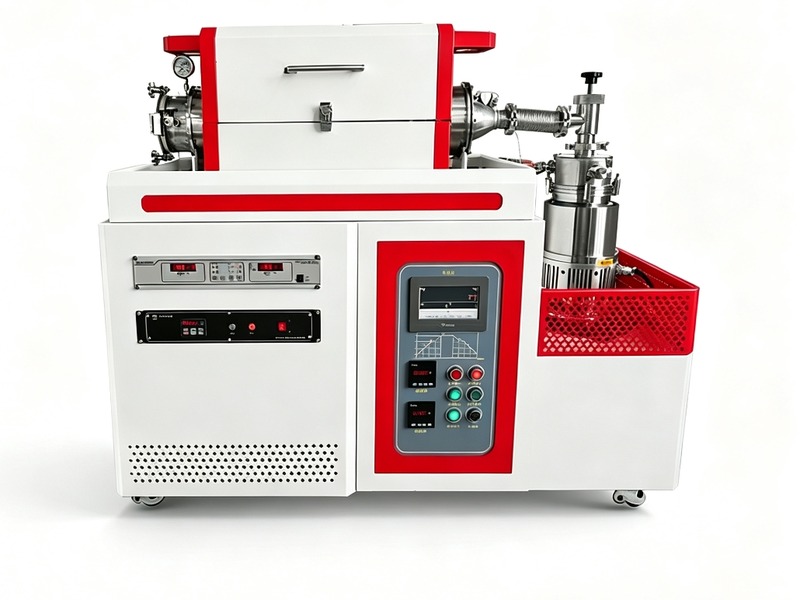
实际定工艺时,温度、压力、升温速率、脉冲序列这几个参数要一起调。导电粉末和绝缘粉末的加热路径不一样,控温点选在模具上还是样品附近,结果差别不小。压力按材料致密化难度选,保温时间几分钟到十几分钟居多。新体系先做小试,把密度、晶粒尺寸和电性能测一遍,再放大。SPS烧得快不是玄学,而是电流、焦耳热、电场辅助扩散几股劲凑到一起的结果。围绕真空烧结和压力烧结类设备的工艺开发,东莞市志远工业设备有限公司在电流路径设计和温控布点上做了不少细节优化,帮客户把快烧的机理变成可复现的工艺曲线。 东莞市志远工业设备有限公司主营真空热压炉、真空烧结炉等系列产品,可根据客户工艺需求定制方案。