

联系电话
13631572573


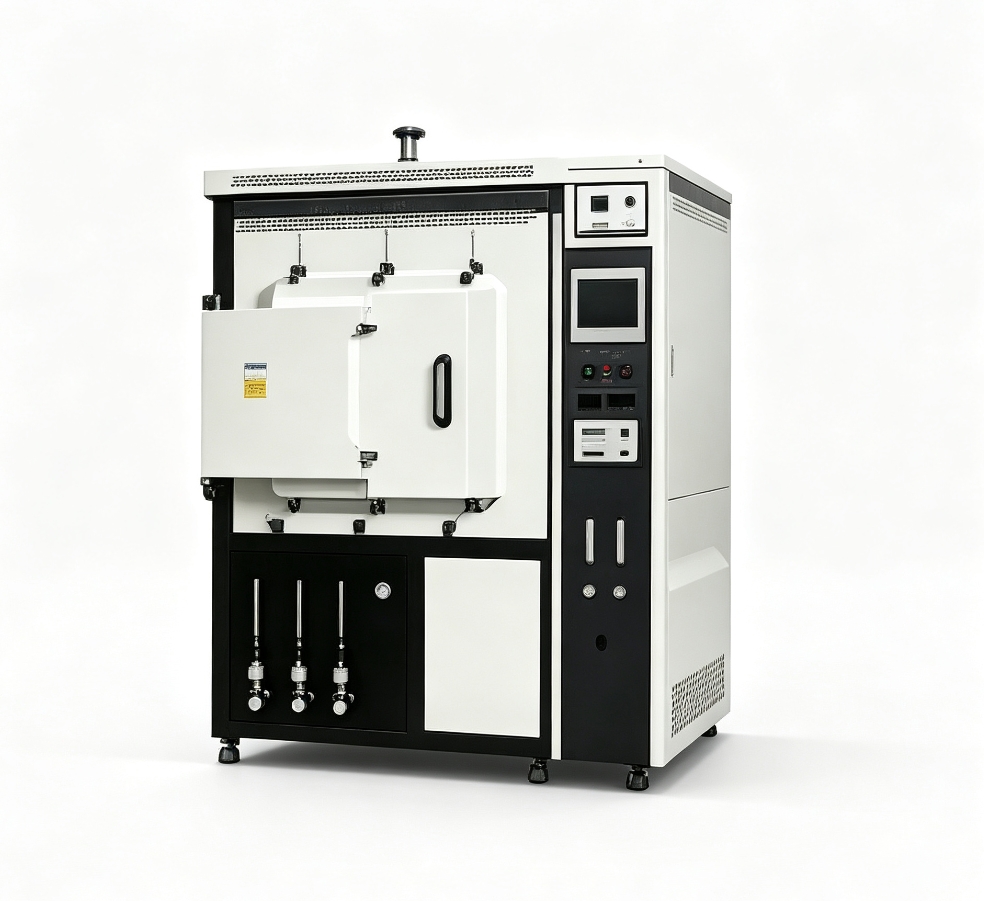
做硬质合金刀片或者粉末冶金结构件的车间,烧结这一步直接决定成品率。粉末压完是松的,颗粒间全是孔隙,不烧到一定温度根本结合不起来。放在空气里烧又会氧化脱碳,材料性能打折扣。真空烧结炉就是在这个矛盾下出场的——把粉末坯体抽真空后加热,既防氧化又促扩散,烧出来的制品致密均匀。下面把完整工艺流程拆成四个阶段讲清楚。
一、装料与抽真空阶段
压好的生坯装进炉膛,先开机械泵粗抽,把炉内大气压到几十帕斯卡,再切罗茨泵增压,最后开扩散泵或分子泵精抽,目标真空度一般在10⁻²Pa到10⁻⁴Pa之间。这个阶段看着简单,实际上有两个关键控制点:一是升温前必须把真空度抽到工艺要求值,否则空气残留会导致工件表面氧化;二是脱蜡阶段要控制抽气速率,抽太猛会把粉末里的粘结剂直接抽走,导致坯体开裂或者成分偏析。
真空环境在这里干了四件事:防氧化——氧气分压降到极低,高温下金属不跟氧反应;除气——粉末颗粒吸附的水分和气体被抽走,不会留在烧结体里形成气孔;净化——降低杂质气体分压,有利于孔隙收缩闭合;抑制挥发——像硬质合金里的钴这种易挥发元素,靠控制真空度减少烧损。这四件事叠加起来,烧结出来的材料纯度高、致密度好。
二、升温与保温——致密化核心阶段
真空抽到目标值后开始升温,发热体一般用石墨棒、钼片或者钨带,热量以辐射方式传给坯体。温度升到材料熔点的60%到90%时进入保温段,这时候原子开始活跃,跨越颗粒边界迁移。物质迁移主要靠几条路径:表面扩散让颗粒变光滑;晶界扩散和体积扩散是致密化的主力——原子从颗粒接触颈部往孔隙里填;蒸发凝聚让低熔点杂质在低温区重新析出;如果有液相出现,粘性流动会快速填充孔隙。
以WC-Co硬质合金为例,1420℃左右钴相熔化形成液相,液相浸润WC颗粒表面,毛细管力把颗粒拉近,重排后孔隙快速缩小。整个保温时间一般40到90分钟,时间太短致密化不够,太长晶粒长大了硬度反而降。多段程序曲线把脱蜡、预烧、高温烧结、缓冷各段温度和时间都能单独设定,工艺窗口留得比较宽。
三、冷却与回压出炉
保温结束后进入冷却段。冷却方式有两种:随炉冷,速度慢,适合对晶粒大小不敏感的材料;充高纯氮气强制气冷,速度快,适合需要控制相变的合金。冷却速率对材料最终组织影响很大——比如高速钢,如果冷太慢碳化物会沿晶界析出变脆,冷太快又容易开裂,所以冷却曲线要跟着材料牌号走。炉温降到200℃以下后,往炉内回充氮气或氩气到常压,才能开炉门取件。
硬质合金是真空烧结炉用量较大的领域,WC-Co刀具、矿山钎头、耐磨轧辊都在真空下烧结,防止脱碳和氧化。粉末冶金零件方面,铁基、铜基、不锈钢结构件比如齿轮、轴承保持架、气门座,真空烧结后精度高、少切削。 批量生产时,真空加压烧结炉的连续作业能力可以提升整体效率。
气氛切换的环节常被忽略。真空烧结不是全程一个真空度走到底。脱蜡段真空度不用太高,太高了把粘结剂抽得太快,坯体反而裂;高温烧结段要抽到高真空,保证扩散和净化;烧非氧化物陶瓷时,高温段还要从真空切到充氮或者充氩,维持一个分压抑制分解。这几段真空度和气氛的切换点,要按材料分别设。一条曲线走全程,做单一材料没问题,做多材料混产的车间就容易出废品。
出炉后的后续工序也跟烧结质量挂钩。真空烧出来的工件表面光亮,一般不需要再喷砂酸洗,但如果脱蜡不净,表面会残留一层碳膜,后续电镀、涂层结合力就差。每炉抽检时顺手看一下表面状态,比事后整批返工省事得多。把烧结当成整条工艺流程里的一环来管,前后工序的标准都对上,成品率才稳。
保温时间的确定也有讲究。靠经验定一个时间往往不靠谱,正确做法是做一组保温时间梯度实验,比如30分钟、60分钟、90分钟,测致密度和晶粒变化,找到致密度到顶、晶粒还没长的那个窗口。以后就固定用这个时间。这样定出来的工艺才站得住,不是拍脑袋拍出来的。
烧结前后的称量对比也是个直观判断办法。生坯烧结后会收缩、增重或减重,记录每炉的失重率,一旦失重异常变大,说明脱蜡没干净或者材料挥发超了。这个数据随手就能测,不用复杂设备,但对工艺稳定性的提示很直接。
从粉末到致密块体,抽真空、升温保温、冷却回压这四段环环相扣,真空环境的防氧化、除气、净化、抑挥发作用贯穿始终。做烧结工艺或者设备选型的,东莞市志远工业设备有限公司在烧结类设备交付时会按产品材质把四段曲线一起配好。 公司产品覆盖真空铝钎焊炉、真空加压烧结炉等多种类型,欢迎咨询了解。