

联系电话
13631572573


新真空炉运到车间,不是接好水电就能直接干产品的。设备从拆箱、就位、管路连接到投入生产,中间要经过一整套冷炉调试和热调试。冷炉调试是不带料、不通高温,先把机械、气压、电气各系统的联动走通;热调试是带真空、升温,把真空度和温度场验证到位。这两道关走扎实了,后面生产才不会反复出问题。下面把关键参数和判定标准讲清楚。
一、冷炉调试查什么
冷炉调试的核心是机械、气压、电气联动。先不带工件,手动和自动分别走一遍循环:炉门开关、升降机构、真空阀门开闭、气冷阀门切换,看每个动作是否到位、信号反馈是否准确。机械上检查导轨润滑、链条张紧、各行程开关位置;气压上确认各气动阀动作压力和返回压力;电气上核对传感器信号、PLC联锁逻辑和上位机显示是否一致。
工件传送时间是一个硬指标。带淬火转移功能的炉子,工件从加热室转移到冷却室或者淬火槽的时间要控制在25秒以内。转移慢了,工件在转移过程中温度掉得多,淬火硬度和组织就达不到要求。用秒表实测几次,记录数据。气冷风扇额定转速一般在1400r/min左右,用测速仪实测,转速偏低说明电机或者叶轮有问题。
报警系统要逐一模拟:超温、缺水、气压低、真空度异常、炉门未关,每个报警触发后PLC都要按预设逻辑动作,不能漏报误报。绝缘电阻不低于20千欧,用摇表测炉门和电极部位。最后测压升率:抽真空到规定值后关闭阀门,看单位时间内炉膛压力上升多少,正常应在0.5Pa/h以内,超了说明有泄漏,要查漏点。
二、热调试怎么进行
冷调通过后进入热调试。热调试第一步是烘炉。新炉膛和新耐火材料里含有水分,直接高温升温会导致材料开裂、真空度抽不下去。正确做法是在炉膛压力约13.3Pa时开始通电,按低温段分段升温烘炉,把水分慢慢赶出来。烘炉曲线一般从低温爬到1300℃左右,中间多个保温段,把耐火材料和发热体充分烧结稳定。
烘炉完成后测极限真空度。空炉抽真空,抽到稳定后的最低压力,一般应达到6×10⁻⁴Pa这个量级,具体以炉型为准。极限真空度反映了泵组配置和密封水平。再测工作真空度,即在额定升温条件下炉膛能维持的真空度,一般工作真空度应在2.7Pa以内。这两个指标都要记录,作为以后设备状态对比的基准。
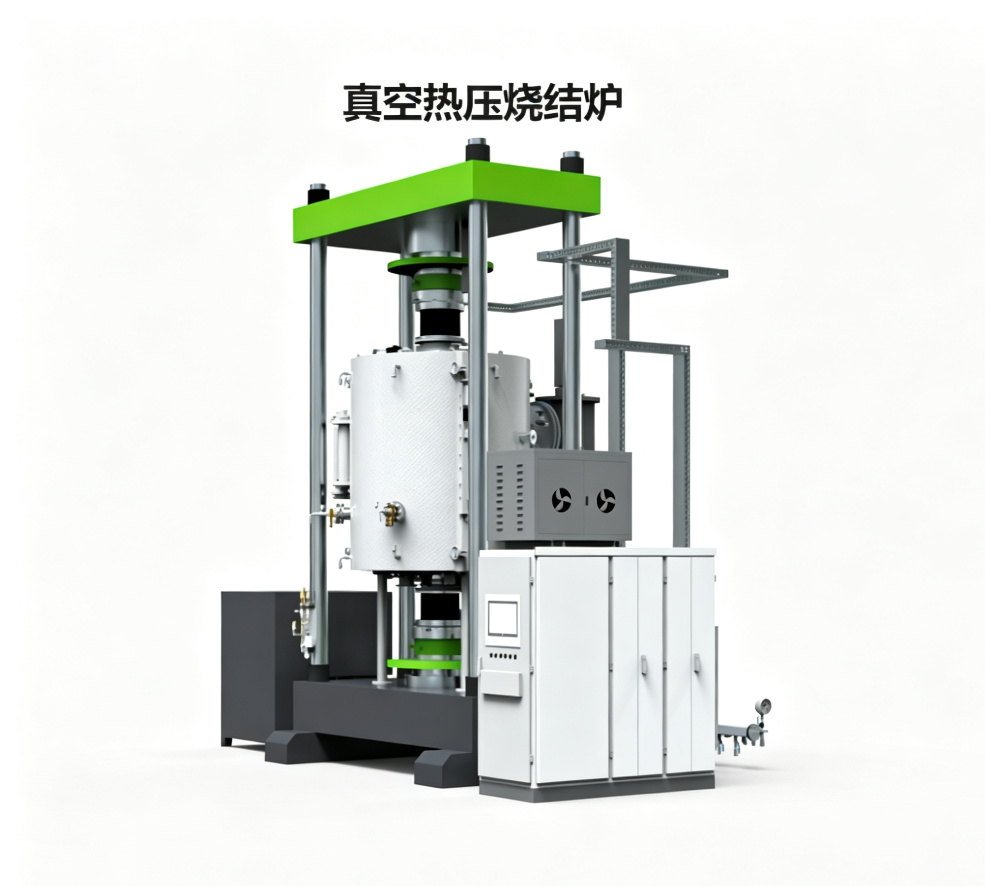
热调试过程中还要留意升温曲线是否平稳。如果某一段升温特别慢或者温度反复波动,说明发热体布置、热电偶位置或者控温参数有问题,要在交付阶段调整好,不要留给客户去摸索。同时把热电偶放到炉膛不同位置,看各点温差是否在工艺允许范围内,把均温性一并验证掉。 这一环节通常需要配合真空钎焊炉等专用设备来保障工艺稳定性。
电气和水路也是验收时要细看的。加热区对地绝缘要用摇表测,新炉一般要求不低于规定值,用久了下降到一半就要警惕,多半是加热件碰壳或者绝缘件受潮。水冷管路要逐路通水看流量,哪个支路堵了,对应加热区就会局部过热、寿命骤减。进水温度建议控制在规定范围,夏天车间水温高,加热元件冷却效果打折扣,必要时配冷却塔。这些不显眼的小项,不查出来,量产一两个月就开始出毛病。
调试数据要归档。冷调的压升率、传送时间,热调的极限真空度、工作真空度、各温区温差,这些数据一式两份,客户和厂家各存一份。以后设备用了一年半年,真空度下降、温差变大,拿当初的记录一对比,就能判断是不是密封老化或者加热元件衰减。设备验收不是走个过场,这份基线数据后面全靠它做维护依据。
人员培训也跟着调试一起做。设备厂家调试人员在的时候,把自己的操作工带着一起看,冷调怎么走、热调曲线怎么看、报警怎么复位、日常点检做哪些。厂家一走,人能独立把炉子用起来,这设备才算真正交付。调试结束留一份操作手册和点检表在现场,后面新来的师傅照着就能上手,不用每次都麻烦厂家。
调试完还要做一次满载试车。空炉调好不等于带料调好,实际装了工件以后,吸热、散热条件都变了,升温曲线和均温性会有变化。按正常生产装料量跑一两炉满料,把温度均匀性和真空度再测一遍,确认带料状态下指标也达标,这台设备才算真正验收完。
验收资料也要齐全,设备合格证、压力容器证书、仪表校准报告、电气原理图这些一起移交,后面过安检和体系审核都用得上。
冷炉调试和热调试是设备验收的两道关,传送时间、压升率、烘炉曲线、极限真空度这些硬指标一项项过关,后面生产才省心。做新炉安装验收的,东莞市志远工业设备有限公司在真空加压烧结炉交付时会按这套流程逐项调试,把判定数据整理成验收记录交给客户。 公司产品覆盖真空烧结炉、真空管式炉等多种类型,欢迎咨询了解。