

联系电话
13631572573


买真空烧结炉,少则几十万多则上百万,选错了根本不是换台设备那么简单——工艺做不出来、产能上不去、产品批次不稳,全是隐性损失。很多采购拿着参数表对着温度范围和真空度一项项比,搬回去才发现跟自己工艺不搭。选型其实是个系统活,得先把自己的需求列清楚再谈设备。下面把要掂量的几个维度捋一遍,帮你绕开常见的坑。
一、先把工艺需求钉死
选型第一步不是看炉子,是想清楚自己要烧什么。材料体系决定温度区间——硬质合金1450℃上下够用,结构陶瓷要1700℃以上。真空度也不是越高越好,常规硬质合金10⁻²Pa足够,活性金属和高纯材料才需要往10⁻³Pa走。冷却方式看工艺,要快速相变的选气冷,不着急的随炉冷就行。这三个刚性需求定下来,设备的基本框架就有数了。
二、发热体与温区:均匀性比峰值温度重要
发热体材料看温度和气氛。石墨发热体性价比高、耐温2400℃,但怕氧化,必须在真空或保护气下用。钼、钨发热体耐温更高、惰性好,但价贵。电阻丝只够中低温段。升温速率影响产能,功率密度高升温快,但得跟炉体结构强度匹配,不然热应力大容易变形。
温度均匀性和控温精度是烧结成功的核心。别只听一句笼统的“温度均匀”,要让供应商给出具体均温区尺寸和温差,比如“φ300×300mm均温区,温差±5℃”。多区独立控温比单区灵活,装不同批次料时能针对性调功率。串级PID比普通PID响应快,曲线贴设定值更紧,这些细节直接决定批次一致性。
三、真空获得、冷却与安全
泵组配置决定抽气速度和极限真空。经典组合是机械泵加罗茨泵加扩散泵,预算够、对纯度要求高的上涡轮分子泵,无油污染。漏率指标别放过,它反映密封水平,漏率高的炉子真空度守不住,高温下工件容易氧化。要一份氦质谱检漏数据,漏率≤1×10⁻⁶Pa·m³/s算合格。
冷却介质看工艺:气冷经济、速率可控;油淬留给需要快冷的特殊合金。新设备带智能分级气冷,不同阶段自动切换气体种类和流量。智能化上,能不能记参数、能不能远程监控、能不能对接MES,决定了后面数字化的空间。安全环保也别漏:炉体有没有压力容器认证,超温、断水、真空失效这几项保护全不全,真空泵尾气怎么处理,关系到安评环评能不能过。
四、算全生命周期这笔账
设备不是用三年就换,后续工艺升级怎么办?选开放架构,软件能升级、硬件模块能加减,以后加压力烧结或者等离子辅助功能不用整台换。全生命周期成本要算总账:设备价只是一块,电费、泵油、密封圈、发热体这些耗材长期下来也是一笔。供应商本地服务能力、备件库存、响应速度,直接影响停机时间。
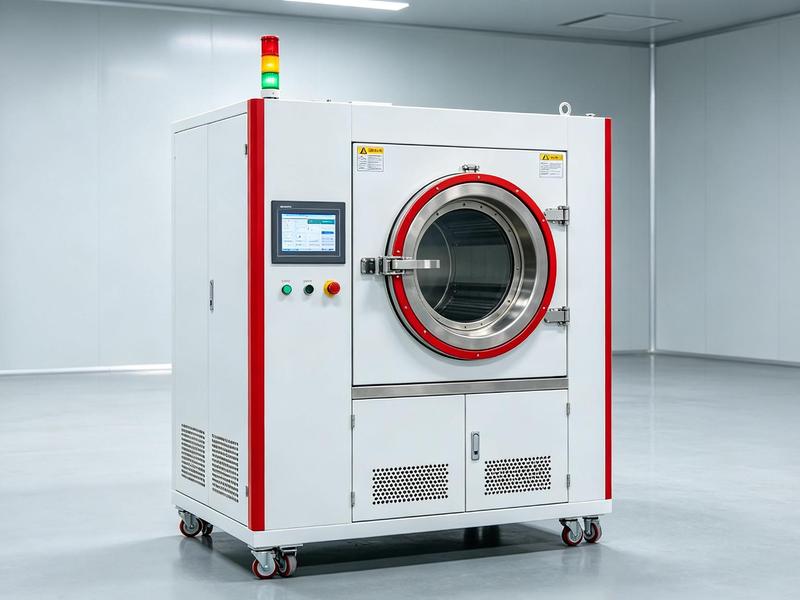
还有个采购常踩的坑是只问“最大温度”,不问长期工作温度。发热体和隔热层在长期满温下寿命掉得快,真正合适的选型是让目标工艺温度落在设备额定温度的七八成,留一点余量,设备才能用得久。真空泵组也一样,别为了追极限真空上一套自己用不到的配置,维护成本反而高。 类似工况下,真空热压炉能够提供稳定的作业环境。
选型这事儿,需求在前、设备在后,别让参数表牵着走。装炉方式和工装也要提前想清楚。工件是堆在坩埚里还是挂在料架上,进出炉用手动叉车还是自动料车,这些都影响炉子开口尺寸和节拍。有些客户光看均温区买回去,才发现料盘塞不进去或者装几层都碰不到温区中心,白花钱。另外电源容量要跟车间变压器对得上,大功率真空炉启动瞬间电流不小,老厂房变压器余量不够会跳闸,这个进场前就要确认。
另外看设备别只听口头参数,要求供应商出一份出厂实测报告,包括空炉升温曲线、均温区九点测温、极限真空维持半小时曲线。这些数据做不了假,真做过测试的厂子拿得出来,拿不出来的心里就得打个问号。
售后条款也得写进合同。发热体、密封圈这些易损件保多久,响应时间多长,备件能不能常备。设备一旦停一周,车间损失比设备差价还大,把售后谈清楚比压那点报价重要。
合同里还要把验收标准写死。均温区温差、极限真空、抽气时间这些指标,到现场怎么测、谁来测、不合格怎么办,都得有句话。设备拉到厂里再扯皮,那就被动了。
把几家候选供应商的试车报告摆在一起比,比的不是参数高低,而是哪家数据更细、更敢签。参数漂亮但测试糊弄的,进厂后问题只会更多。

东莞市志远工业设备有限公司在对接采购时习惯先拉一张工艺需求清单,把材料、温度、真空度、批量、冷却方式问清楚,再配对应的真空烧结炉、真空钎焊炉或气氛炉方案,避免买回去大马拉小车或者精度不够用。 公司产品覆盖真空加压烧结炉、真空钎焊炉等多种类型,欢迎咨询了解。