

联系电话
13631572573


做纳米材料或者难烧结陶瓷的研发人员,常碰到一个矛盾:传统烧结要烧好几个小时,温度一高晶粒就长大了,好不容易做出来的纳米粉一烧就粗化。放电等离子烧结炉(SPS)就是冲这个痛点来的——脉冲电流直接给粉末加热,再加上轴向压力,几分钟到几十分钟就能致密化,晶粒还能保持细小。这篇把它的原理、设备组成和适用场景讲清楚。
一、SPS为什么烧得又快又低温
SPS的加热方式跟普通炉差别很大。普通炉靠炉膛发热体把工件捂热,热传导慢;SPS是把直流脉冲电流直接通到石墨模具和粉末上,颗粒接触位置有接触电阻,一通电就产生局部焦耳热,热量集中在粉末内部,升温速率能到每分钟几百℃。再叠加10到100MPa的轴向压力,颗粒被挤紧,烧结颈长得快,致密化在很短时间内完成。
学界早期把功劳归在颗粒间隙激发的微区等离子体上,现在更倾向认为是瞬时放电、局部高温和电场效应叠加的结果。不管机理怎么定性,实际收益是明确的:800℃左右就能达到传统1200℃的致密化效果,温度降下来,晶粒长大被压住,甚至能做出纳米晶块体,致密度普遍能到99%以上。
设备上,SPS由液压加压、脉冲直流电源、真空气氛、温控和水冷五大块组成。电流从上压头经模具到样品形成回路,真空腔抽到10⁻¹到10⁻³Pa防氧化。它的局限是单次装料量小、模具成本高,更适合科研、新材料研发和小批量高附加值制品,而不是大批量生产。
二、跟传统真空烧结比差在哪
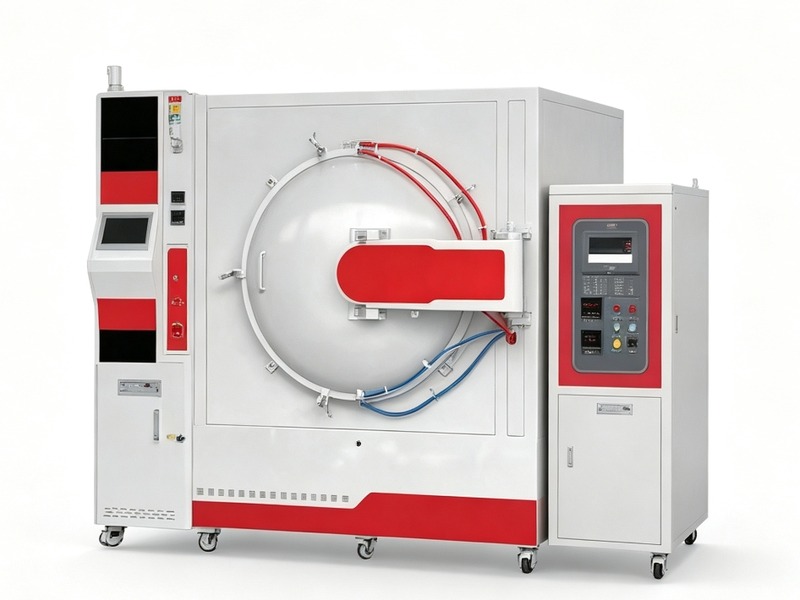
跟真空箱式气氛炉或普通热压比,SPS加热速度快一个数量级,烧结时间从几小时缩到几十分钟,能耗反而低。但它做不了大件,一台设备能压的样品直径一般在几十到一百多毫米,模具又是石墨消耗品,批量成本不划算。所以定位很清楚:搞新材料、做纳米晶、烧难烧结陶瓷用SPS;量产普通工件,还是走常规真空烧结路线。
脉冲电流参数对结果影响很大。常用脉冲频率在10到30Hz,脉宽从1ms到数十毫秒可调。频率偏低时,放电脉冲集中在颗粒接触点,局部净化明显但整体升温偏慢;频率拉高后焦耳热占主导,升温快但颗粒表面清洁作用减弱。做纳米晶材料时,建议先用低频脉冲跑两三分钟做表面活化,再切到连续直流升温,既保留颗粒净化的好处,又把致密化效率拉上来。
三、适合什么材料和工件
适合的材料包括纳米晶金属铜、铁、镍;钨、钼、钛等难熔金属;TiAl、NiTi金属间化合物;氧化铝、氧化锆、碳化硅结构陶瓷和压电、透明陶瓷;SiC/Al金属基复合材料;热电材料Bi₂Te₃、功能梯度材料;羟基磷灰石生物陶瓷。典型工件是小片、小块试样和功能性薄片。
某高校新材料实验室做纳米晶碳化硅,无压烧结要到2100℃且晶粒粗化;用SPS在1500℃、50MPa下保温5分钟,致密度99.2%,晶粒保持在200纳米以内,硬度比粗样品高出约三成。这就是SPS在研发场景里的典型价值。
压头和模具的接触电阻也会随使用变化。石墨模用久了接触面变粗糙、氧化坑多,电阻忽高忽低,同一批样品烧结温度其实不一样。所以模具上下端面要定期修平,压头端面也要磨,保证电流通道稳定。做对比实验时尤其要注意这点,不然数据飘了都不知道是材料变了还是模具有问题。 批量生产时,真空铝钎焊炉的连续作业能力可以提升整体效率。
SPS把“快烧、低温、细晶”这三件事捏到了一起,是新材料研发里很有用的一件工具。用它之前也要有预期:单次样品小、模具消耗快,参数摸索阶段废几块石墨模具有可能,预算里要把这笔耗材算进去。做完一个课题,模具侧壁剥落、上下压头氧化坑这些损耗都得盘点,下次开实验前先备上几套,别跑到一半等模具。
脉冲电流和温度之间是有耦合的。电流大了本身就发热,靠热电偶读数往下调功率,结果样品实际温度比设定高。做高温实验时建议用红外在压头旁边校一次温,把电流对应的温升摸清楚,别让热电偶和电流各干各的。
真空度在SPS里也有讲究。粉末本身放气大,升温一开始真空度会掉一段,这时候别着急升电流,先等真空回升再加热,不然分解气体跟粉末反应,样品表面容易污染。
做SPS实验时安全别大意。脉冲电流上千安,模具一裂样品崩出来有危险,压头周围该加防护就加。高温出炉也别空手取,戴隔热手套等炉温降够。
做完实验把模具拆开看看内壁损耗,估一下还能撑几炉。心里有数了,备用模具提前备着,别等裂了才发现没备件。
热电偶在压头孔里容易松动,用久了接触不良,读数飘。装的时候塞紧,定期拉出来看看偶头有没有氧化变黑。
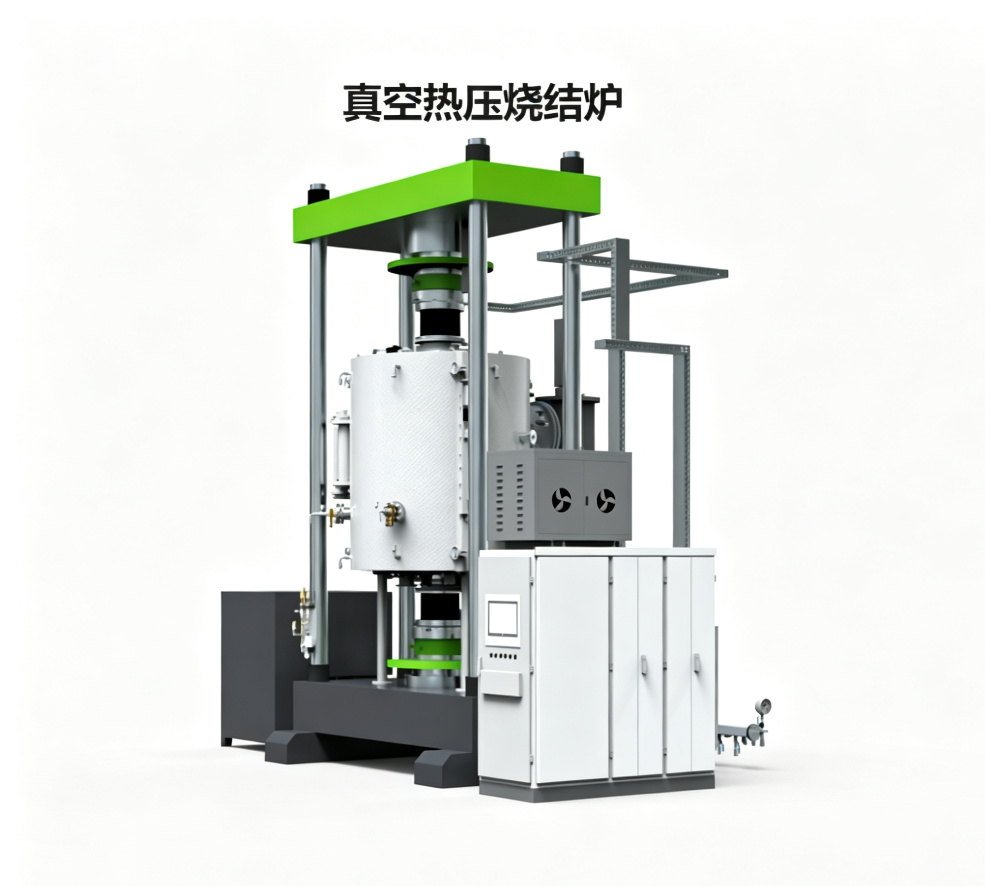
东莞市志远工业设备有限公司在交付真空管式炉和压力烧结类设备时,会把脉冲参数的调试方法写进操作手册,帮研发人员少走试错弯路。 东莞市志远工业设备有限公司主营真空烧结炉、真空管式炉等系列产品,可根据客户工艺需求定制方案。