

联系电话
13631572573


做陶瓷、复合材料或者石墨材料的车间,经常需要一边加热一边加压,让材料在较低温度下就致密。真空热压烧结炉就是干这个的——真空环境防氧化,外加机械压力挤紧颗粒,比单纯无压烧结密度更高、晶粒更细。这篇从结构设计和实际性能两个角度拆解一下。
一、四大结构怎么配合
炉体用不锈钢或合金钢做双层水冷结构,内衬耐火材料,既要扛高温又要保证真空密封。真空系统由旋片泵、罗茨泵和分子泵或扩散泵组成,分级把炉腔抽到目标真空度,杂质气体抽得越干净,工件氧化越少。
加热系统用电热元件辐射加热,多点测温实时监控,发热体位置按炉膛尺寸排布,保证炉温均匀。加压系统靠液压缸或气缸,把压力通过上下压头均匀传到模具上,压力在高温下也要稳定可调。这四块配合起来,才能做到温度、压力、真空度三者同步可控。
二、性能上带来什么改变
温度控制准:炉温波动大,材料就烧不均匀,甚至开裂变形。高精度温控把波动压在±5℃以内,同批制品性能一致性好。真空环境纯:高温下氧化和副反应被压住,做超硬材料、特种陶瓷和合金时,工件表面干净,不用后续多道酸洗。
压力提密度:机械压力把气孔挤掉,相对密度从无压的98%提到99.5%以上,硬度和抗弯强度跟着上来。热效率高:优化发热体和保温层后,单位工件能耗下降,升温时间缩短。做真空钎焊炉类热压设备时,热场仿真做得细,就是为了把这几项性能做实。
三、压力曲线比峰值更关键
很多客户上来就把压力拉满,以为压力越大越好。实际上热压初期粉末颗粒还在重排,压力太大会把低密度区域的气体包裹住排不出来,后期反而形成闭孔。合理做法是分段加压:升温阶段压力加到30%,接近烧结温度时升到70%,保温末期再加到100%。这样气体有充分时间从孔隙里逸出,最终致密度能提高一到两个百分点。做硬质合金和结构陶瓷时,这个差别在显微组织里一眼能看出来——分段加压的样品孔隙细小分散,一次性加压的样品孔隙集中在边缘。
典型工件包括氧化铝、氮化硅、碳化硅结构陶瓷密封环和轴承;石墨材料和碳碳复合材料;硬质合金辊环、模具钢;金属陶瓷和功能梯度材料。片状、长条、简单形状的制品最适合单向热压,复杂形状要考虑真空箱式气氛炉配合等静压后处理。
有个陶瓷密封环厂,无压烧结气孔率1.5%,耐腐蚀测试早期渗漏;改真空热压后在1650℃、30MPa保温一小时,气孔率降到0.2%,密封环寿命从8个月延到14个月。模具材料选择也决定能做多高温度——石墨模具2000℃以下没问题,超过2200℃会跟某些氧化物反应使样品增碳,做氧化物陶瓷建议改用氧化锆内模或钼合金模具。
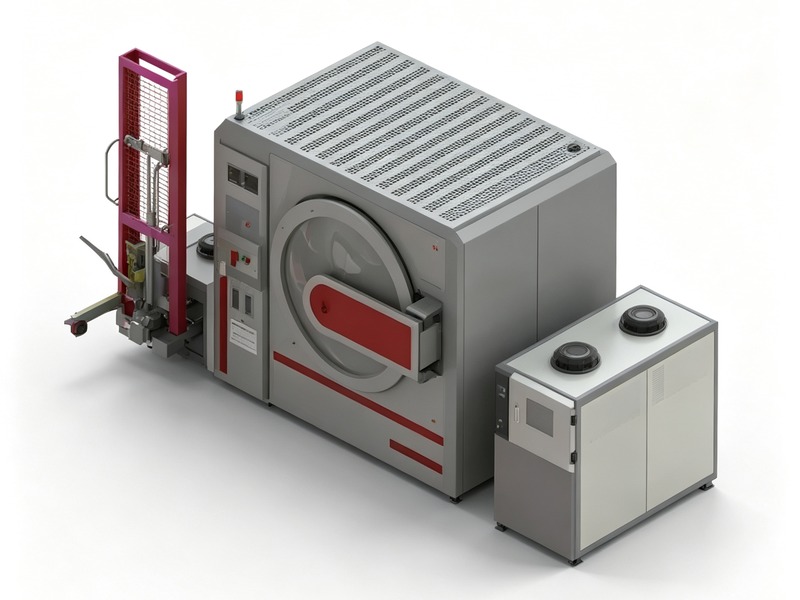
热压出来的样品,脱模时机也要拿捏好。温度还在一百度以上就扒模具,薄件容易脆裂;凉透了再脱,石墨模胀缩跟样品不同步,又容易把边角崩掉。一般降到五六十度、模具手感不烫手再脱模,成品合格率高不少。
真空热压烧结炉把“真空+加热+加压”三件事绑在一起,换来了更高的致密度和更细的晶粒。模具厚度也要跟压力匹配,100MPa以上的压力需要模壁有足够厚度,不然侧向变形把样品挤歪。卸压时机也有讲究,温度还高着就把压卸掉,工件容易回弹;要在降到一定温度、材料基本定型后再缓慢卸压,靠这些细节把成品形状稳住。 这一环节通常需要配合真空加压烧结炉等专用设备来保障工艺稳定性。
加压速度也有讲究。压得太快,气体来不及从粉末间隙跑出去,被封在里面成气孔;压得太慢,致密化窗口错过,晶粒又长粗。靠液压伺服把加压速度做成可编曲线,才能在不同阶段给合适的速率。
上下压头的平行度也要定期查。压头歪了,样品一边厚一边薄,密度跟着不均。每季度用塞尺量一次压头间隙,发现偏了重新调平,不然越做废品越多。
样品出来后先看外观再测性能。边角崩裂、表面起皮,多半是卸压脱模时机不对,不是烧结本身的问题。把脱模工序的时间点记死,废品率能降一截。
热压炉的压头导向套也是消耗件,磨损后压头偏摆,样品密度不均。听加压声音不对、看压头晃动大,就该换导向套了。
装料前把模具内壁擦干净,残留的石墨粉下次烧结时会粘到样品表面,外观和后道机加工都麻烦。
热压出来的样品边缘常有飞边,脱模后先轻轻去边再测尺寸,别带着飞边量,数据本身就不准。
每次热压前后称一下样品重量,前后差太多说明有挥发或者粘模,得回头查工艺,别等性能测出来才发现异常。
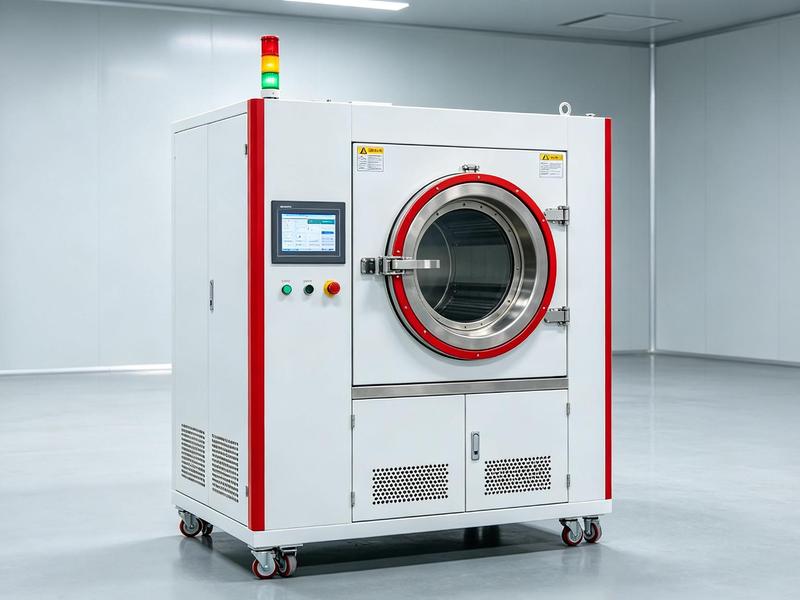
东莞市志远工业设备有限公司在配这类设备时,会按工件材料和形状定分段加压曲线与模具方案,让密度和强度都站得住。 东莞市志远工业设备有限公司主营真空加压烧结炉、真空钎焊炉等系列产品,可根据客户工艺需求定制方案。