

联系电话
13631572573


真空烧结炉一开就是十几个小时,炉温上千度,电费在生产成本里占比不小。现在能源成本往上走,环保要求也紧,怎么把炉子用得更省电,成了不少车间老板的现实问题。真空烧结炉的节能不是换个发热体那么简单,得从加热、保温、真空、控制几个环节一起下手。这篇把能效提升的几条路线捋一捋。
一、先把电费花在哪算清楚
真空烧结炉的能耗里,加热系统占了大头,大概六成到八成,把炉膛从常温拉到上千度再保温,这部分最费电。其次是炉体散热,保温不好的话,炉壁、炉门、观察窗一直在往外漏热。再就是真空泵连续运行和冷却水循环泵,单个看着不多,架不住24小时转。把这几块拆开看,节能才有抓手。
加热环节里,发热体材质和热场设计影响最大。传统钼丝钨丝热辐射效率有限,换高纯石墨发热体,辐射效率高、耐温好,是现在主流。碳碳复合材料发热体、碳化硅元件在高温段用得越来越多。配合热场仿真优化发热体排布和功率密度,让炉膛温度更均匀,减少局部过热浪费。
二、几条实打实的节能路线
多层隔热屏加保温材料:用多层钼片或石墨隔热屏逐层反射热辐射,夹层填纳米气凝胶、氧化铝纤维这类低导热材料,炉壁静态热损能降一到三成。双层水冷炉壳既保护壳体又减少外溢。真空系统变频运行:按工艺阶段配泵,不需要高真空的阶段降速或停一部分泵,变频控制能省一到两成电,同时把法兰、阀门、管道密封做好,减少泄漏。
智能温控:用PID或模型预测控制精准走曲线,避免过烧和温度波动,再把升温、保温、降温参数优化好,在保证质量前提下缩短烧结周期。做真空钎焊炉这类多段工艺设备时,参数可编辑性就是节能的基础。余热回收:冷却水里的热量回收去预热原料或车间供暖,气氛炉的高温尾气做热交换,能再回收5%到15%的热量。
三、真空度维持是隐形门槛
很多客户把真空度抽到10⁻²Pa就开始升温,实际上工件内部残留气体和粘接剂分解产物在升温过程中会持续释放,炉内真空度会明显下降。正确做法是在脱脂和脱气阶段分段保温:300℃保温30分钟排水分,450℃保温60分钟排粘接剂,800℃保温30分钟排残余气体,等真空度回升到10⁻³Pa量级再继续升温。急着升温直接烧结,工件内部容易出微气孔和表层氧化色,后道机加工良率至少掉一成。
节能改造适用于所有连续运行的真空烧结线:硬质合金刀片烧结线、先进陶瓷量产线、粉末冶金结构件、电子靶材烧结。改造重点是高频长时运行的炉子,间歇使用的小实验炉改造回报要重新算。
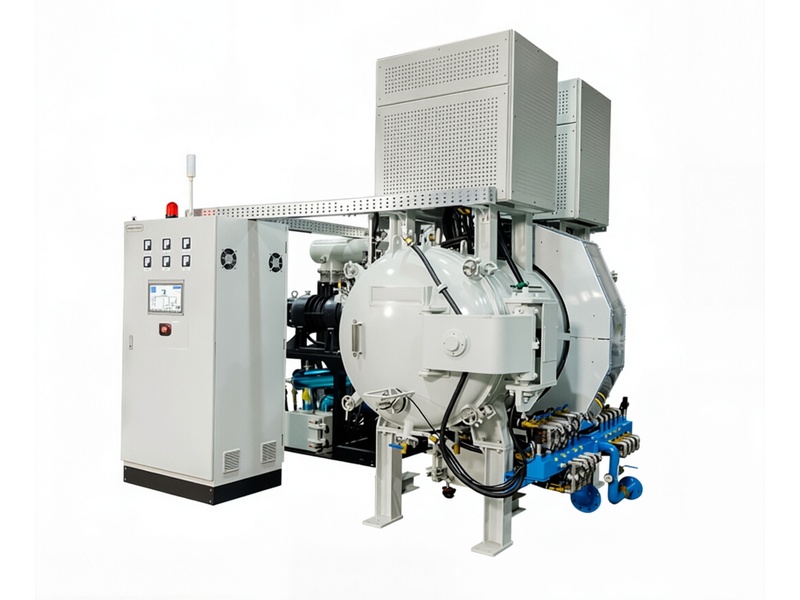
有个硬质合金烧结线,把钼丝发热体换成石墨发热体并优化三层隔热屏排布,单炉电耗下降约18%,炉膛均匀性反而更好,刀片硬度波动收窄。另一家陶瓷企业把真空泵改成变频分阶控制,按工艺阶段启停,综合电耗降了一成多。
保温段其实是最费电也最容易优化的。很多炉子到了温区还在满功率顶着,其实只要补一点热损就能维持。把PID输出盯一晚上,看保温段实际占空比,往往能发现功率留得太富余,把功率上限压下来,温度照样稳,电却省了一截。 针对复杂工件,真空烧结炉的均匀加热特性更具优势。
节能不是单点突破,而是把发热体、隔热、真空、控制串成一条线一起调。改造前先做一次电耗摸底,把每炉平均电耗、空炉升温电耗、保温电耗分别记下来,改完再对比,才知道钱花在哪有回报。别一上来就换全套发热体,有时候只是炉门密封漏热或者某区功率分配不对,调软件就能省下来。
隔热屏拆检时要轻拿轻放。钼片反射屏一碰就变形,变形后反射角度偏了,局部热场跟着歪。装回去按原来顺序叠好,片间别留缝隙,否则那一条缝就成了热漏通道,保温效果打折扣。
冷却水回水温度也要盯。水温高了说明换热不够,要么流量小要么结垢。定期测一次回水硬度,硬了就换水质,别等管子结垢堵死再洗,那时候耗电已经多花了好几年。
炉墙外表烫手别光靠感觉,拿红外枪扫一遍,哪块温度高就是哪里保温失效。一张测温云图下来,漏热点一目了然,比挨个摸靠谱。
变频真空泵启动时电流别拉满,缓启动对电网和泵都友好。变频器参数让厂家调好,别自己乱改频率,省电不成反伤泵。
温控柜里散热风扇坏了没察觉,夏天柜内温度高,电子元件寿命短。风扇声音不对就换,成本低。
保温层吸了潮更不保温,雨季尤其注意。长期停机充干燥氮气保护,下次开炉前烘一次潮,热效率才回得来。
东莞市志远工业设备有限公司在做真空钎焊炉工艺方案时,会把分段抽真空曲线和优化后的温区参数直接做进PLC程序,让省电和保质量不打架。 志远工业设备提供真空热压炉、真空烧结炉等设备,配套完善的售后技术支持。