

联系电话
13631572573


真空热压炉单炉周期长,从升温、保温到加压冷却,一套下来大半天。订单交期紧的时候,产能瓶颈经常卡在炉子上。怎么在不牺牲工件质量的前提下把节拍提上去,是很多陶瓷、复合材料厂关心的事。真空热压炉的效率改进,主要从加热、真空和工艺三块下手。
一、加热系统怎么提效
传统电热丝加热慢、不均匀,改进方向有两个。一是换高效发热材料,用碳化硅加热棒或高导热元件,高温下稳定,升温速度快,热量损失小。二是优化发热体布置,用流体热仿真把炉内热流分布算清楚,让炉膛各位置温度均匀,避免局部过热或欠热。
温度均匀了,就不用为了等边角而延长保温时间,这是提节拍最直接的办法。很多炉子保温时间长,不是中间没烧透,而是边角还没到温度,被迫整体多扛一小时。把温区做匀,这一小时自然就省下来了。
二、真空系统怎么缩短抽气时间
选快泵。用液环泵或干式高效真空泵替代老式泵,把炉腔从常压抽到目标真空度的时间压下来,单炉周期就能缩短。防泄漏也很关键,真空漏一点,泵就得一直高负荷补,热压效果还不稳;用高精度检漏设备定期查法兰、阀门和焊缝,早发现早处理。
管道布局要短而直,减少弯头和阻力,让泵不白费力。密封件用好材质,空气渗不进来,真空度稳。做真空钎焊炉这类设备时,管路直径和泵抽速匹配是设计阶段就要算好的,后期改空间不大。
三、热压工艺怎么调
升温曲线优化:在保证质量前提下提高升温速率,用渐进式升温分段加功率,既避免热冲击又把加热时间压短。压制力精准控制:用先进液压系统精确控制压力大小和施加速度,工件受力均匀,不会因为局部过压或欠压返工;压力给得准,致密化阶段就能提前完成,保温时间相应缩短。
压力曲线同样讲究分段:升温阶段压力加到30%,接近烧结温度时升到70%,保温末期再加到100%,气体有充分时间从孔隙逸出,致密度还能再提一到两个百分点。冷却环节,对允许快冷的材料,充氩气强制气冷比随炉冷快好几倍,炉次周转自然快。
效率改进适用于批量生产的真空热压线:陶瓷密封环、石墨热压板、硬质合金模具、金属基复合材料板件。研发小试炉改进意义有限,量产线改一台顶一台。
有个陶瓷板件厂把老式旋片泵换成干式快泵并优化管路,抽真空时间从40分钟降到22分钟,发热体重排后保温时间从2小时缩到1.5小时,单炉周期缩短约三成;另一家石墨材料厂把液压升级为伺服控制,压制力曲线按工艺分段给定,成品密度提升0.4%,单批返工率下降约一半。
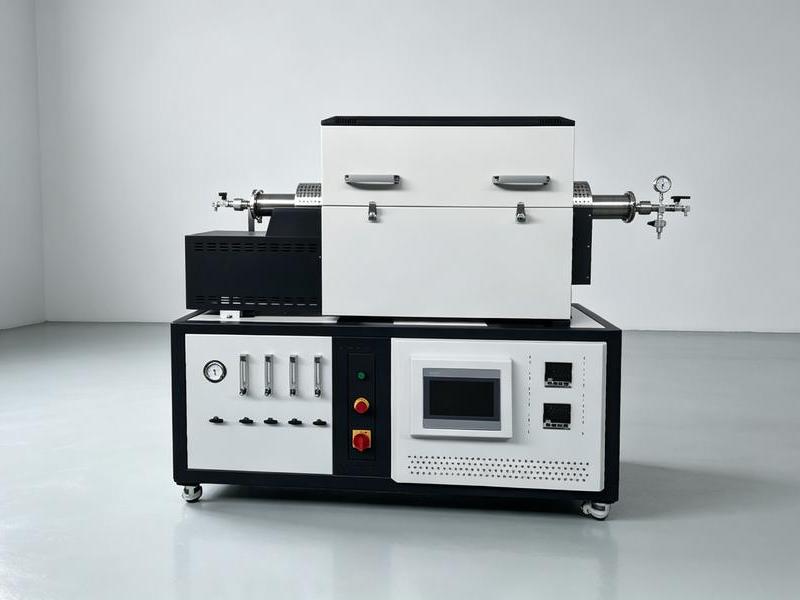
装料方式也能挤出时间。把料盘分层错开,让上下热量和压力都传得开,不用为了等传热而延长保温。批量大的时候,提前把下一炉料在炉外预热到一百度再进炉,进去就抽真空升温,比从冷料起步每炉能省二十分钟。
提效不是蛮干缩短时间,而是把加热、抽真空、加压、冷却每一段都做准。提效改造前先把单炉各段时间拆开记,看时间到底花在升温、抽气还是保温冷却上,哪段长改哪段。别四处一起动,变量多了改完不知道哪项起了作用。 类似工况下,真空渗碳炉能够提供稳定的作业环境。
真空泵组的搭配也影响抽速曲线。单一大泵低真空段其实不如小泵跑得快,机械泵加大泵分段接力,前半段靠小泵快排,后半段靠大泵抽极限,整体时间反而短。设计阶段把两段都算上,比堆一台大泵划算。
液压油温度夏天也要注意。油温高了粘度下降,压力保持不稳,保温段压力掉下来才发现,致密化就差一截。给油箱加个小冷却器,油温稳在四十度上下,压力曲线才走得准。
炉次排程也能提效。把同温度段的工件排在一起烧,少来回升降温,省下来的升降温时间比单炉提效还多。生产调度和工艺对上话,效率才能真上来。
出炉后工件别急着转运,先在炉边凉透再搬。温差大搬动,薄件容易变形,多等半小时省下来的是一炉返工。
冷却水过滤器每周反冲一次,脏东西积在滤芯上,流量慢慢变小,不查不知道。
液压站油温长期偏高,密封件老化快。夏天给油箱加个小风扇,油温稳了,压力保压也更稳。
设备改造要有记录,改了什么、改前改后单炉时间各是多少,攒下来就是一本经验账,下次再改照着做。
提效改造完留一炉对照,跟改前比一下单炉时间和成品率,数据拿得出手,车间才认可这改造值。
东莞市志远工业设备有限公司在配真空热压炉方案时,会按批量节拍设计快抽机组、分区发热体和伺服加压曲线,让单炉周期压下来的同时质量不打折。 东莞市志远工业设备有限公司主营真空管式炉、真空渗碳炉等系列产品,可根据客户工艺需求定制方案。