

联系电话
13631572573


要把粉末或坯料在加热状态下压成致密块体,热压炉是绕不开的一类设备。它和普通烧结炉最大的区别,就是把“加热”和“加压”两件事放到同一台炉子里同时干:一边升温让材料软化、扩散,一边从轴向压下去把孔隙挤出去。很多刚接触的人会问,既然有真空烧结炉了,为什么还要加个压?答案就在致密化逻辑里——光靠温度,闭孔到一定程度就跑不动了,必须靠压力推着走。
一、加热系统怎么配
热压炉的加热元件常见的有石墨棒、钼丝和硅钼棒,按最高温度选。1600℃以下用石墨或硅钼棒都行,到1800℃以上就得靠石墨加热体和石墨隔热屏,钼丝在高温真空里容易挥发,用不了太高温。
炉膛里一般还要做均温设计,靠导流和保温层把温区拉平,让模具上下左右温度差控制在十几度以内。加热功率要留余量,不然压到高温段升温变慢,整炉节拍就拖了。大功率加热器分组控制,能单独调上下区功率,补偿压杆水冷造成的上下温差,这对长模具件尤其重要。
二、加压系统怎么传力
压力从液压机或机械压力机通过上压头传进炉膛,穿过水冷电极或密封压头,再压到石墨模具上。这里最讲究的是对中:压头偏一点,模具侧壁受力不均,要么崩模,要么样品压歪。
压力曲线也不是一路顶到底,低温段低压排排颗粒,高温段高压促致密,快到保温末期再稳压。压杆要有水冷,不然热传导上来,液压密封件扛不住。伺服液压比普通液压响应快,能按预设曲线分段加载,压力闭环控制,做出来的件密度一致性好。
三、真空与气氛怎么选
热压炉大多带真空机组,先抽低真空再充氩气保护,防止高温下石墨和工件氧化。做钛合金、活性金属,真空度要抽到更高量级,不然氧氮污染一上去材料就脆。
做陶瓷或者需要气氛反应的体系,也可以改成通氮、通氢或者惰性气氛加压烧结。真空度、气氛流量和压力要跟加热程序串在一起,不然到了高温段气氛不对,整炉料就废了。动密封处要定期检漏,压杆反复动作后密封圈磨损,真空度会悄悄掉。
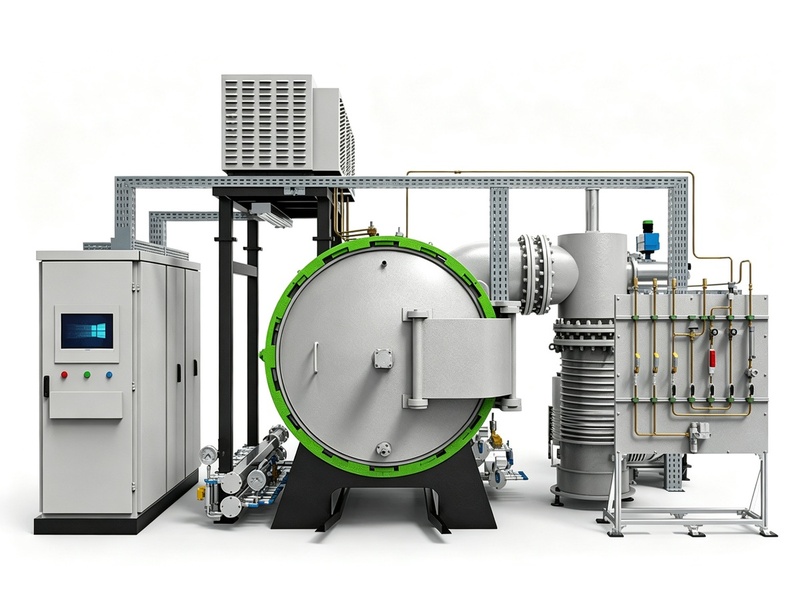
四、哪些产品适合热压成形
硬而脆的结构陶瓷、梯度功能材料、碳陶复合材料、难熔金属及其合金,是热压炉的常客。这些材料无压烧结要么致密不上去,要么温度高到晶粒失控,热压能在较低温度下把相对密度做上去,组织也更细。 类似工况下,真空钎焊炉能够提供稳定的作业环境。
它的局限在于只能做轴向受压的简单形状,形状复杂、壁厚悬殊的件,压力传不进去,还得靠别的工艺补。模具成本也不低,石墨模具一炉一损,批量大了要把模具费用摊进去算成本。
热压工艺还讲究升温速率和压力的配合。升温太快,工件内外温差大,热应力会把薄处撑裂;升温太慢,生产效率又低。一般做法是在材料相变或软化点附近放慢一点,其他段正常升。做几个批次后,把每批的开裂率和升温曲线对应起来,就能找到不裂的最快节奏。
做异形件或薄壁件时,压力分布更要小心。薄的地方容易压塌,厚的地方压不实。模具内部要做支撑和填充,让受力均匀。必要时分段加压,先低压保形,再高压致密。这种工艺往往要靠几次试制才能定下来,别指望一次成功。
热压炉做出来的件,脱模也有讲究。趁热脱模不容易粘模,但太烫拿不动;凉透了脱模又费劲。一般降到一两百度拆模比较顺手。石墨纸用一张丢一张,别重复用,不然表面质量不稳。件出来后先去毛刺、看外观,再按批次送检。这些后处理环节虽小,却直接影响交付合格率。
热压炉的温度均匀性还和模具设计有关。长筒形模具,上下端离加热区远,容易两头温度低,工件致密化就差。解决办法是在上下端各加一段石墨发热体补偿,或者把加热区分成上中下三段独立控温。做细长件时尤其要注意,不然一头致密一头松,机加工时就变形。液压机的刚性也要看,工作台变形量大会让压头倾斜,工件单面受压。
现场用下来,有几个小经验值得记。压头和模具之间垫一块薄石墨板,既能保护模具端面,又能让压力分布更均匀。液压油要按周期换,油脏了电磁阀发卡,压力曲线就飘。炉内热电偶的位置别只放在中心,在料堆边角也插一支,才能看到真实温差。遇到压头下降不到位,先别急着拆,查液压压力和模具卡料,多半是这两个原因。
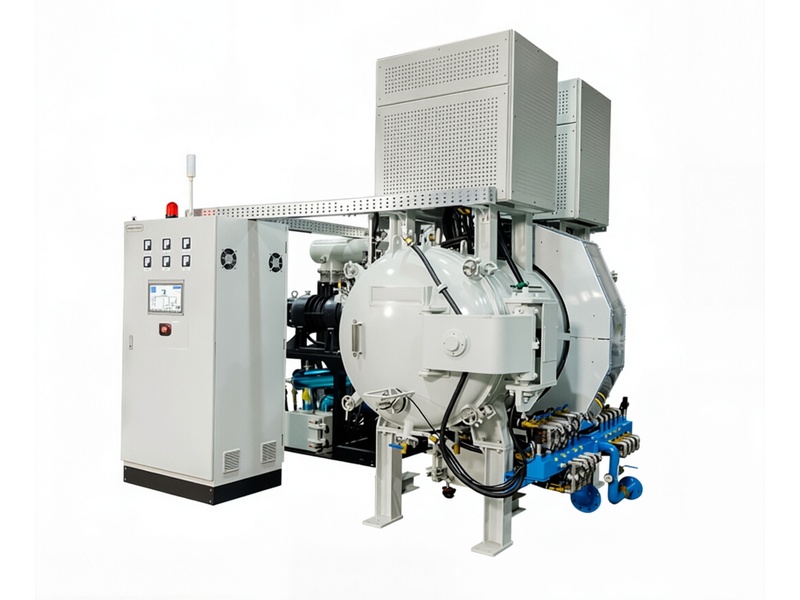
热压炉看着就是加热加个压,实际把温度场、压力曲线和真空气氛调顺了才出活。东莞市志远工业设备有限公司做真空热压炉和配套热工设备,能按工件尺寸和材料把加热区、加压吨位、真空度一并发方案。 公司产品覆盖真空热压炉、真空烧结炉等多种类型,欢迎咨询了解。