

联系电话
13631572573


真空热压烧结炉把粉末做成致密块体,不是把料倒进去按个按钮就行,背后是一整套工艺流程。从装料、抽真空、升温、加压、保温到出炉,每一步都有讲究,顺序错了或者参数飘了,出来的件不是裂就是松。下面把常见的五步工序拆开讲,顺带说几句设计上要盯的地方。
一、备料装模:底子在这一步
粉末先按配比混好,要不要造粒、要不要预压,看流动性。模具一般用石墨,内壁先涂脱模剂或垫石墨纸。装料要分层捣实,不然压下来密度不均。
模具放到压头中心,上下压头对中要检查,偏一点压出来就是斜的。装完料先别急着关门,把模具外壁浮粉擦干净,不然抽真空时全飞进炉膛,污染隔热屏。批量做的话,装料量和捣实力度要固定,不然每炉初始密度不一样,后面怎么调参数都对不齐。
二、抽真空与脱气
炉门关上先抽低真空,把炉腔内空气带走。粉末里吸附的水汽和有机物在升温前要先脱出来,所以一般在低温段抽一段时间,必要时充一次氩气再抽,把残留氧带干净。
这步急不得,脱气不到位,高温下一加热气体全放出来,真空度掉,材料表面还氧化。做活性金属,脱气时间要留够。判断脱气够不够,看真空曲线:在低温段抽一段时间,真空能稳定回升,说明放气基本结束,再升温就稳了。
三、升温与加压:跟着曲线走
升温分阶段:低温段慢一点让残余气体继续走,中温段可以加快,接近烧结温度再放慢。压力不是上来就顶满,通常是到了设定温度区间再开始加压,分2到3级上去。
冷压阶段颗粒先重排,到了高温段塑性变形和扩散蠕变才是致密化主力。温度、压力、时间三条曲线要预设好,由程序自动执行,人工补压容易过冲。做反应烧结的材料,升温中段还要停一段时间让反应充分进行,再继续升温,不然反应不充分,件里有杂相。
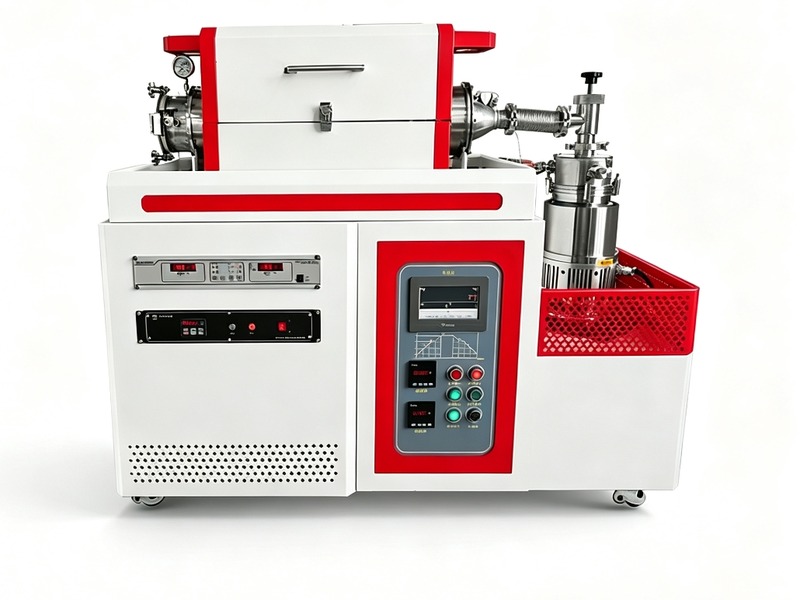
四、保温与泄压
保温时间看材料,硬质合金十几分钟到半小时,陶瓷和难熔金属可能要一两小时。到点先停加热,压力根据工艺决定是继续保着随炉降,还是先泄压。
一般做法是在高温段泄压,避免样品在高压下冷到低温段产生残余应力。泄压要慢,真空炉里瞬间放气会扬尘,还可能把石墨纸吸坏。充入的保护气要和材料相容,做含碳材料别错充含氧气氛,不然前功尽弃。 批量生产时,真空渗碳炉的连续作业能力可以提升整体效率。
冷却出炉与模具清理这一步,冷却分随炉冷和充气冷。要快一点就充氩气配合水冷,到低温段才能开炉。出炉后趁热把模具拆开,石墨纸剥掉,样品清理干净。
石墨模具内壁每次用完要检查,有裂纹、掉渣就修或者换,不然下一炉压出来内壁不光洁。工艺流程顺了,单炉周期和产品一致性都稳得住。把每炉的装料时间、抽真空时间、升温时间、保温时间记下来,哪一步拖长了一眼能看到,便于持续优化。
压力卸载也要看温度。高温下泄压太快,内外压差骤变,工件可能鼓包或开裂。正确做法是在降温到一定阶段再缓慢泄压,让工件跟着炉温一起降。泄压速度和工件厚薄有关,厚件慢一点,薄件可以稍快。这条经验要在操作里慢慢摸。
装炉量和工艺曲线要匹配。装得多,升温时料堆中心散热慢,实际温度比热电偶测的还高,容易过烧。批量大了要重新校温场,不能拿小批量的曲线直接套大批量。每次装炉方式变化,先做一炉验证,确认温度曲线和小批量一致再量产。
出炉后取样也有规矩。每炉至少取一件做密度和尺寸检测,关键批次再加力学性能。数据和炉号对应存档,出了质量问题能回溯到具体哪一炉、哪条曲线。样品编号要清楚,别和别的批次混了。这套追溯体系建起来,客户投诉时才有据可查。
工艺流程里最容易出问题的是升温中段。粉末分解放气、粘结剂挥发,都集中在两三百到五六百度这段。升温太快,气排不出去,要么鼓泡要么真空掉下来。正确做法是在这段设一个长一点的保温台阶,让气体慢慢走过去。做含粘结剂的喂料,还要先做一次脱脂,把有机物排干净再进主烧结。
批量生产时,工艺流程要固化成作业指导书。装料量、捣实次数、抽真空时间、升温各段速率、加压点、保温时间,全部写死,操作员照着做就行。每炉开头和结尾做抽检,密度和外观合格才能批量。出现异常,先查记录再停线,别凭感觉调。模具、石墨纸、脱模剂这些耗材要统一采购批次,换批次时先做试炉,避免材质变化带来波动。
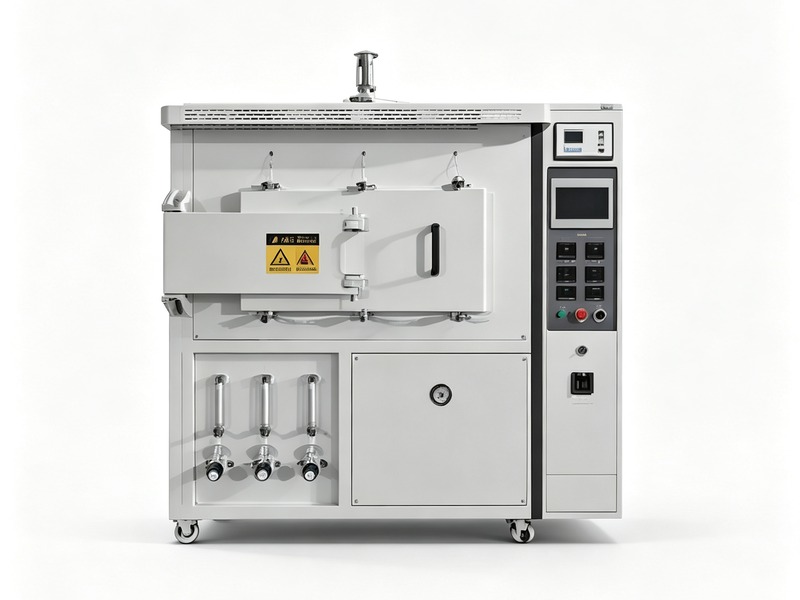
真空热压烧结看着步骤多,其实每一步都有它的道理。东莞市志远工业设备有限公司在真空热压烧结炉设计上,会把装模、脱气、加压曲线这些细节一起考虑,方便客户直接上手跑工艺。 东莞市志远工业设备有限公司主营真空箱式气氛炉、真空铝钎焊炉等系列产品,可根据客户工艺需求定制方案。