

联系电话
13631572573


SPS放电等离子烧结炉听上去功率不小,但不少客户跑完一炉一算电,发现比预期的真空电阻炉还省。这事有点反直觉——毕竟它升温那么快、电流那么大。其实关键在于:它不是把整个炉膛烧热,而是只把工件和模具烧热,而且时间短得多。下面从快速、低温、局部加热三点把这笔节能账算清楚。
一、快速:时间短就是省
真空电阻炉从室温到1500℃要一个多小时,保温再一两小时,降温又要几小时,整炉下来大半天。SPS升温靠电流在工件内部直接发热,十几分钟到烧结温度,保温三五分钟到十几分钟,断电后因为料柱小、热容量小,降温也快。
一炉总时间从十几小时压到一两小时,加热元件、保温层、泵组的电耗全都跟着缩短。时间短,散热损失占的比例就小,这是最直接的节能来源。对每天要跑好几炉的产线,省下来的电是按炉次累积的,一个月下来数字很可观。
二、低温:温度低一截,电耗一大截
SPS因为有脉冲活化和压力辅助,烧结温度比常规烧结低200到300℃。温度每降一段,按辐射散热的四次方关系,炉壁散热量下降不少。
更重要的是,不需要把整个炉膛都维持在高温,模具和工件自己发热,周围的保温层温度其实没那么高,热损失自然小。这也是为什么同样做一块陶瓷,SPS的单位电耗往往比真空烧结炉低一截。低温还有个附带好处:加热元件和隔热屏工作温度低,寿命更长,维护周期拉长,间接也省了钱。
三、局部加热:不烧炉膛只烧料
常规电阻炉是“环境加热”——整个炉膛热起来,工件只是待在热环境里被烤热。炉子大、热惯性大,为了均温还要把炉壁也烧得发烫,能量大半浪费在炉膛和保温层上。
SPS是“工件自加热”,电流只走模具和粉末,热量集中在料柱里,外围温度低很多,不需要的热损失就少了。这种局部加热的思路,和感应加热、微波加热类似,都是把能量直接送到需要的地方。料柱越小,这种局部加热的优势越明显;做超大尺寸件,边缘热损失上来,节能效果会打折扣。
四、节能是有条件的
别一听SPS节能就以为所有材料都省电。不导电材料靠石墨模具间接发热,效率就打折扣;大尺寸料柱电流分布不均,边缘热损失也会上来;石墨模具反复用几十炉次就得换,这部分耗材成本要算进去。
真正节能的前提是材料适合SPS、模具设计合理、参数调顺。否则看似快,其实能量浪费在模具损耗和反复试错上。买设备前,最好先拿自己的料跑几炉实测电耗,和现有炉子对比,节能数据才可信。 类似工况下,真空加压烧结炉能够提供稳定的作业环境。
节能这事没有捷径,把炉子用顺、用料对路、装炉合理,比换什么设备都实在。先把现有炉子的账算明白,再谈要不要上新设备,钱才花在刀刃上。
保温层选材也影响节能。石墨毡比陶瓷纤维导热低,高温下保温效果好,但怕氧化。真空里用石墨毡划算,气氛炉里怕氧化就得选别的。按炉型选对保温材料,热损失才小,钱才花在刀刃上。
还要注意,SPS的节能是相对的。小炉子功率小但节拍快,大炉子功率大但装得多。按单位工件电耗比,别按单炉总电耗比。一炉烧十件,每件摊下来的电远低于一炉烧一件。所以提高装炉量本身就是节能,和炉型选择是一回事。
设备选小还是选大,也影响节能。做小件买大炉子,炉子本身热损失大,单位电耗就高。选和工件尺寸匹配的炉子,温区刚好装下你的料,热损失最小。别贪大,以为以后能做大件,结果长期用不上,白白多耗电。按近期主力产品选尺寸最划算。
最后说清楚,SPS节能不是放之四海皆准。特别厚的工件,电流径向分布差,边缘热损失大,节能打折。导电性差的材料,靠模具发热,模具自己也耗电,效率上不去。产量特别小、一年没几炉的,SPS的设备折旧摊不薄,不如用普通炉。节能账要结合批量、工件尺寸、材料类型一起算,别被单炉参数带偏。
测节能不能只看功率表,要看单位产品电耗。同一种材料,用SPS烧一块和用真空烧结炉烧一块,分别记下电量,再除以成品件数,才是真实对比。SPS虽然升温快,但石墨模具耗材贵,把模具损耗折算进去,账要重新算。有些材料SPS并不适合硬上,比如特别厚的件、导电特别差的材料,节能效果不明显,反而不如用传统炉。
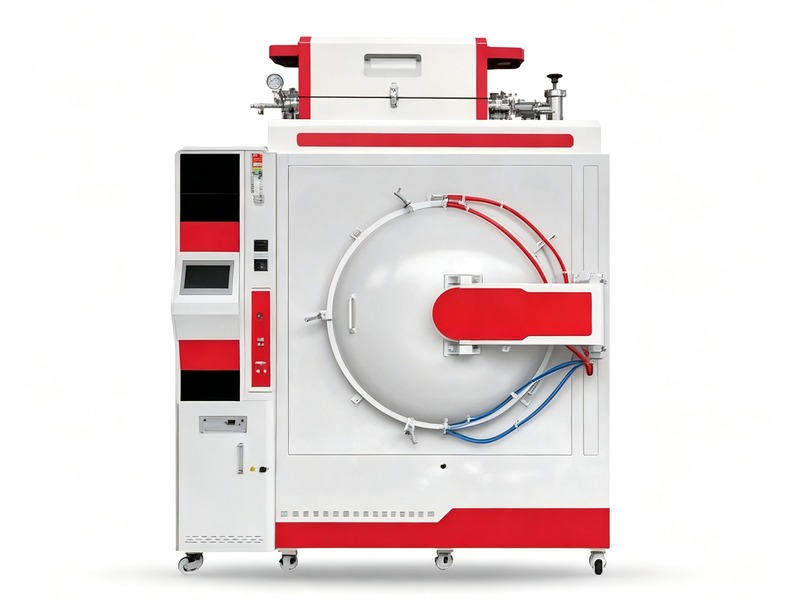
SPS节能靠的是快、低温、局部加热三招叠加,不是凭空省出来的。东莞市志远工业设备有限公司在SPS及配套真空设备上,会按材料和产量帮客户把这三笔账算明白,再决定设备配置和工艺路线。先算账再买设备,不容易花冤枉钱,也不盲目追快,适合自己的才是最划算的,这才是正经事,别的都是虚的。 东莞市志远工业设备有限公司主营真空铝钎焊炉、真空加压烧结炉等系列产品,可根据客户工艺需求定制方案。